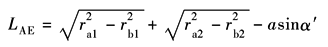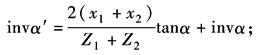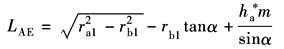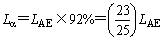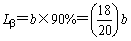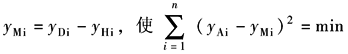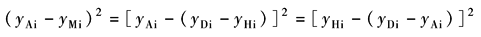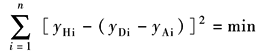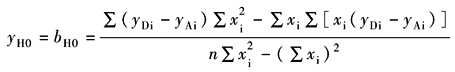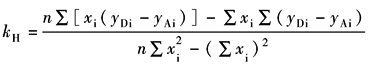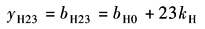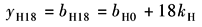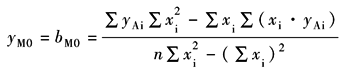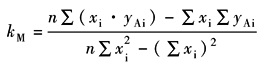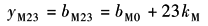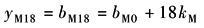计算选型
|
ISO 1328-1:1995与GB/T 10095—1988标准的检验项目定义比较 |
|
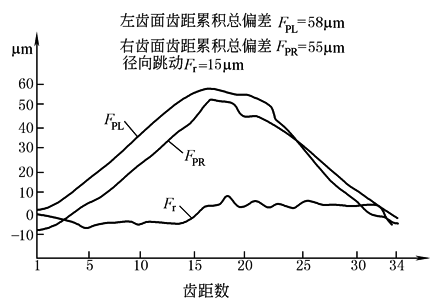
等效采用ISO 1328—1975的GB/T 10095—1988国家标准中齿轮定义的有14项,其中基节偏差Δfpb、齿圈径向跳动ΔFr、径向综合误差ΔFi"、一齿径向综合误差Δfi"、公法线长度变动ΔFw,接触线误差ΔFb、轴向齿距偏差ΔFpx、螺旋线波度误差Δffβ,在ISO 1328-1:1995(E)国际标准中被废止而消失,另外增加了计值范围、平均迹线、形状和斜率偏差 1)基节偏差Δfpb 通常是用便携式比较仪来测量,借助于一个合适的量规标定,直接用来测量与理论基圆齿距比较的偏差,在测量时必须保证比较仪的触头接触点不在齿廓或螺旋线的修形区或减薄区。当手头没有合适的量仪时,测得的基圆齿距偏差可以做推断压力角偏差fα的基础,因为受齿距偏差和齿廓形状偏差的影响,只能在fpt、ffα的偏差很小时才能使用 2)齿圈径向跳动ΔFr 它是在齿轮一转范围内,测头在齿槽内于齿高中部双面接触,测头相对于齿轮轴线的最大变动量。径向跳动是受右侧和左侧两个齿面同时接触的影响,两侧齿面的偏差对于径向跳动值可能有相互抵消的影响,见图1。实际齿轮只有很小的径向跳动,而有明显的齿距累积总偏差,很明显,同侧齿面偏差例如齿距或齿廓偏差是不可能用测量径向跳动值来获得的,同理,径向综合误差ΔFi" 和一齿径向综合误差Δfi" 也是包含了右侧和左侧齿面综合的成分,想确定同侧齿面的单项偏差是不可能的
图1 实际齿轮只有很小的径向跳动,但有明显的齿距累积偏差 3)公法线长度变动ΔFw 它是在齿轮一周范围内,实际公法线长度最大值与最小值之差,这检验项目最大优点是检测手段简单、操作方便,但它设有旋转中心的定位,受齿厚偏差影响,又包含左右两侧齿面偏差成分的量值反映,比径向跳动检验项目更粗糙。ΔFw项目只有前苏联ГОСТ和GB/T 10095—1988国家标准中设立,ISO 1328—1975、ISO 1328-1:1995、ISO 1328-2:1997国家标准和德国DIN、美国AGMA、日本JIS标准都没有ΔFw的项目 4)接触线误差ΔFb、轴向齿距偏差ΔFpx、螺旋线波度误差Δffβ 在ISO 1328-1:1995标准形状和斜率偏差中体现 5)齿廓和螺旋线偏差科学的修订 新标准的齿廓总偏差Fα、螺旋线总偏差Fβ的定义和允许值,与旧标准的齿形误差Δff、齿向误差ΔFβ的定义和公差是相对应的,根据工作性能和加工切削规律,增加了计值范围、平均迹线、形状和斜率偏差的规定 ① 计值范围的计算 旧标准的齿形计值范围为LAE,齿向计值范围是齿宽b的迹线长度,新标准齿廓计值范围为Lα,Lα=LAE×92%。螺旋线计值范围Lβ,Lβ=(b的迹线长度-b×10%)或Lβ=(b的迹线长度-m),m是模数,二者取最小值,新旧标准的齿顶和齿端处都是不包括圆角和倒角 LAE×8%和b×5%(一端)处称减薄区。规定:若偏差在减薄区偏向体外的正偏差,必须计入偏差值;若偏差在减薄区偏向体内的负偏差,其公差可放大为计值范围Lα规定的公差值的三倍。旧标准没有减薄区,就是齿顶和齿端处,其偏差偏向体内负偏差和偏向体外正偏差一样的公差值。轮齿加工操作工人加工时,是从正偏差逐渐加工缩小到合格尺寸,正偏差超差可以返工再加工成合格品,若负偏差超差,则无法再加工补救,成为不合格的废品或等外品。因此,操作工人尽量做成正偏差的合格品,这样容易在客观上造成顶刃啮合和中凹的危险,其结果对齿轮在实际运转中的性能和强度极为不利。新标准有减薄区,负偏差有公差值三倍的保险,尽量向负偏差方向靠,客观上避免顶刃啮合和减少中凹现象,其结果对齿轮在实际运转中的性能和强度都很有利,另外轮齿加工操作工人可以适当加大粗加工的切削用量,提高生产效益 LAE有效长度的计算如下 a.当已知配对齿轮齿数计算LAE值
式中 ra1,ra2——被测齿轮和配对齿轮的顶圆半径; rb1,rb2——被测齿轮和配对齿轮的基圆半径; a——中心距; α' ——啮合角, x1,x2——被测齿轮和配对齿轮的变位系数; Z1,Z2——被测齿轮和配对齿轮的齿数; α——分度圆压力角 b.当配对齿轮齿数为未知数计算LAE值
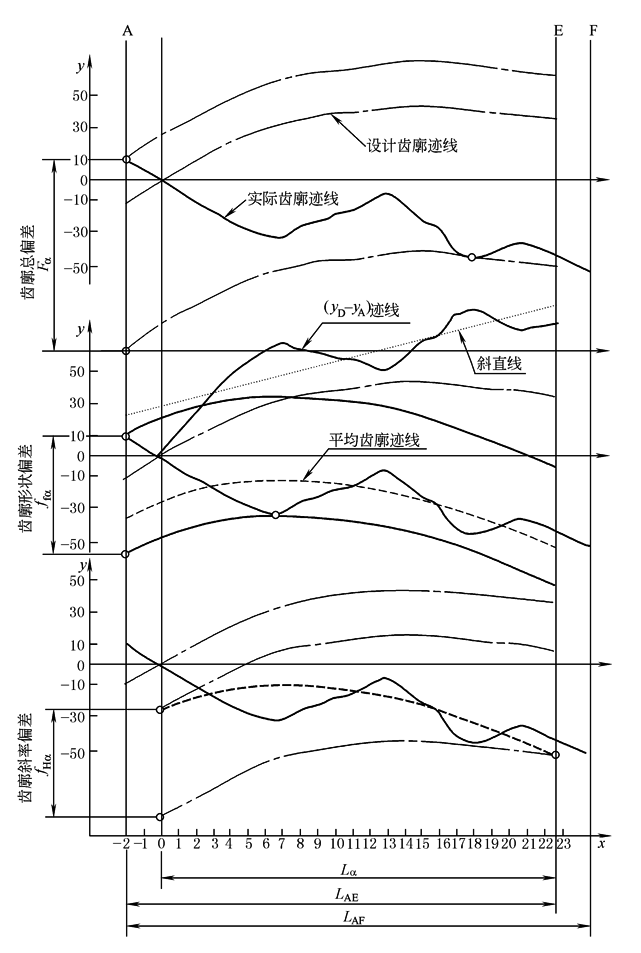
式中 ha*——齿顶高系数,通常ha*=1 例:mn=3,Z1=79,β=8°06' 24",α=20°,x1=0,ha*=1,计算LAE和Lα 若已知配对齿轮齿数Z2=22,则LAE=15.06mm,Lα=LAE×92%=15.06×92%=13.86mm; 若配对齿轮为未知,则LAE=16.85mm,其与Lα=13.86mm相比,要相差20%长度; 所以确定Lα=13.86≈14mm是合理而有益的,可以减少冤枉的不合格品 ② 取值范围的横坐标 a.齿廓偏差 由实测的实际齿廓迹线见图2齿廓偏差(ⅲ)图形,A点是轮齿齿顶或倒角的起点;E点是有效齿廓起始点;F点是可用齿廓起始点;Lα是齿廓计值范围;LAE是有效长度;LAF是可用长度。 中,Lα等分区间为Nα=23,Lα是i为0~23,偏差采值点nα=Nα+1=24,LAE=减薄区+Lα,LAE是i为-2~0~23,其等分区为NAE=25,偏差采值点nAE=NAE+1=26
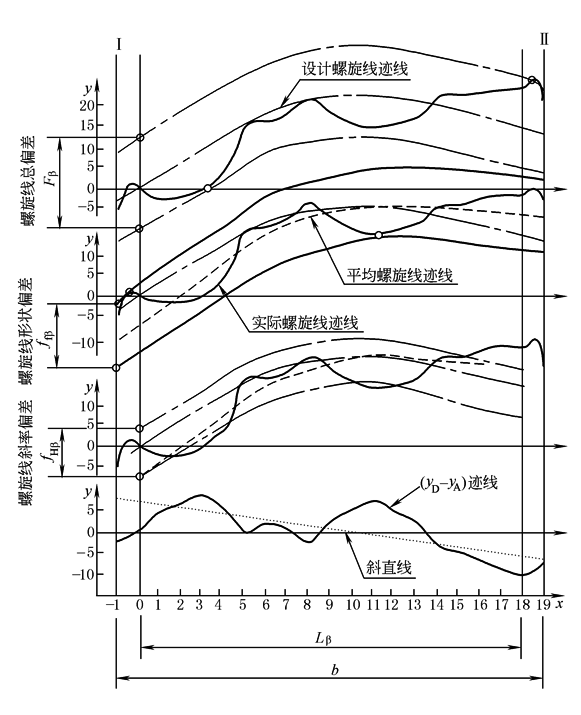
图2 齿廓偏差(ⅲ)图形 b.螺旋线偏差 由实测的实际螺旋线迹线见图3螺旋线偏差(ⅲ)图形,Ⅰ是基准面,Ⅱ是非基准面,b为齿宽或两端倒 角之间的距离,Lβ是螺旋线计值范围,Lβ=(b的迹线长度-b×10%)或Lβ=(b的迹线长度-m)。 端减薄区各为 端减薄区i为-1~0和18~19,齿宽b的等分区间为Nb=20,偏差采值点nb=Nb+1=21 ③平均迹线的确定 图2和图3的一个实测的实际齿廓(螺旋线)迹线yAi是[ 根据平均迹线的定义 因为
得
用最小二乘法可得yHi=kHxi+bH0的斜直线 斜直线截距
斜直线斜率
齿廓斜直线截距
螺旋线斜直线截距
当实测的齿面设计齿廓(螺旋线)为不修形的齿廓(螺旋线),yDi=0,则平均齿廓(螺旋线)迹线yMi可以直接在实际齿廓(螺旋线)迹线yAi中求出 用最小二乘法可得yMi=kM·xi+bM0的斜直线 斜直线截距
斜直线斜率
平均齿廓迹线(斜直线)截距
平均螺旋线迹线(斜直线)截距
图3 螺旋线偏差(ⅲ)图形 6)齿廓、螺旋线的形状和斜率偏差 增加的齿廓形状偏差ffα、齿廓斜率偏差±fHα、螺旋线形状偏差ffβ、螺旋线斜率偏差±fHβ的检验项目,其定义在标准正文中,其数值放在标准参考性附录B中,这些项目不必单独测量,是通过总偏差的迹线分析而得到,有一些特殊要求的齿轮,例如空气压缩机等,以上数值对齿轮的性能和强度有重要的影响,供需双方经过协商一致,可以把其中一项或几项的数值定为允许值进行评定,一般的不是强制的单项检验项目 |