计算选型
|
单个齿距和齿距累积偏差的检验 |
|||||||||||||||||||
|
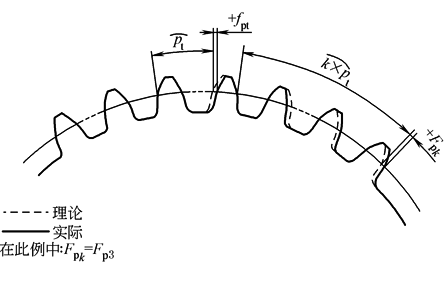
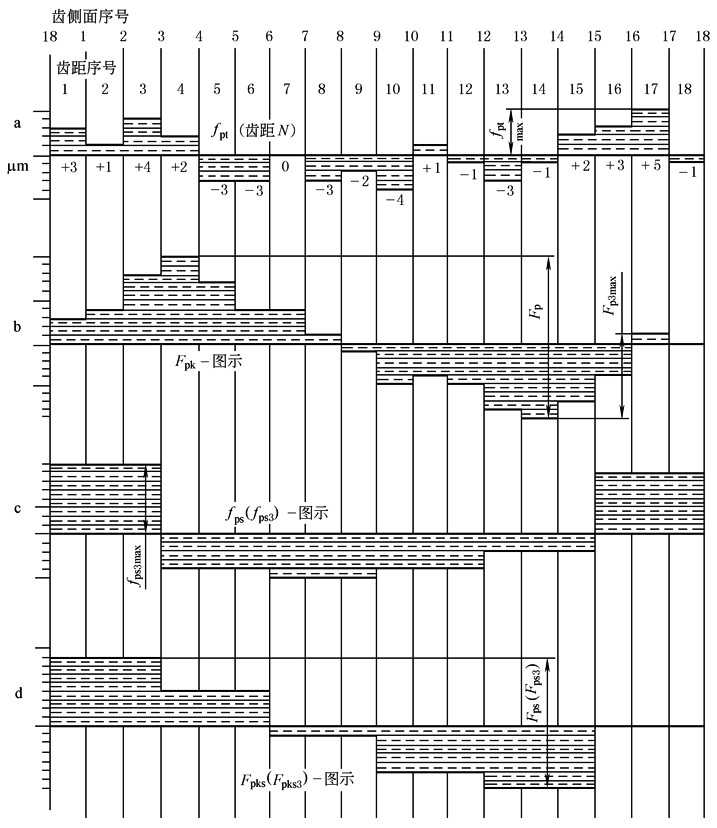
圆柱齿轮的单个齿距偏差fpt、齿距累积偏差Fpk、齿距累积总偏差Fp的定义与旧标准的齿距偏差Δfpt、k个齿距累积误差ΔFpk、齿距累积误差ΔFp的定义对应相当,除了允许值不一致外,其所用的制齿机床、量仪、测量方法和计算都是通用的 齿距偏差的检验包括测量其实际值(角度值)或者沿齿轮圆周上同侧齿面间距离作比较测量 ISO 1328-1:1995国际标准文本中图1齿距偏差举例见下表和图2 |
|||||||||||||||||||
|
单个齿距检验的示例 |
|||||||||||||||||||
|
N |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
13 |
14 |
15 |
16 |
17 |
18 |
|
|
A |
25 |
23 |
26 |
24 |
19 |
19 |
22 |
19 |
20 |
18 |
23 |
21 |
19 |
21 |
24 |
25 |
27 |
21 |
|
|
B |
22.0 |
||||||||||||||||||
|
C |
+3 |
+1 |
+4 |
+2 |
-3 |
-3 |
0 |
-3 |
-2 |
-4 |
+1 |
-1 |
-3 |
-1 |
+2 |
+3 |
+5 |
-1 |
|
|
D |
+3 |
+4 |
+8 |
+10 |
+7 |
+4 |
+4 |
+1 |
-1 |
-5 |
-4 |
-5 |
-8 |
-9 |
-7 |
-4 |
+1 |
0 |
|
|
注:单个齿距检验的示例,表中数值系假设值,实际操作时,整数是很难碰到的。 N——齿距号; A——用两个触头的齿距比较仪测得的数值,并不是确定的绝对偏差值; B——所有A值的数学平均值; C——齿距偏差fpt,A的各个数值与平均值B之差; D——齿距累积偏差,由fpt(C)值接连相加获得,参见上表和图2中的描述,相对于第18齿距和第1齿距间的齿面。
图1 齿距偏差
图2 上表示例的齿轮(z=18)的齿距偏差的图解说明 |
|||||||||||||||||||
|
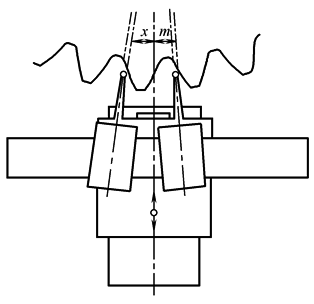
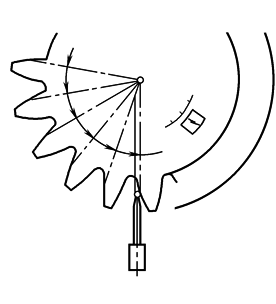
当用角度齿距测量方法时(即用一个触头的仪器),在每个测量位置上,将实际测量得的角度减去理论角度,再将此差值(弧度)乘以触头齿面接触点的径向距离,即可得到D值。而C值则可以N号齿面的D值减去N-1号齿面的D值获得 a.单个齿距偏差fpt,fptmax=+5μm,在齿距17 b.齿距累积偏差Fpk,相对于齿面18,Fpkmax=齿距累积总偏差Fp=19μm在齿面4和14之间,Fp3max=10μm在齿面14和17之间 c.扇形区齿距偏差fps,测量的为s=每次3个齿距,fps3max=8μm在齿面18和3 d.扇形区齿距累积偏差Fpk3,参见齿面18,由扇形区测量值(C)导出,齿距累积组总偏差Fps=Fps3=15μm在齿面3和15 一般地,对于有很多齿数的齿轮,Fp和Fps的差别可以忽略不计 单个齿距精度的检验方法如下 检验齿距精度最常用的装置,一种是有两个触头的齿距比较仪,另一种是只有一个测量触头的角度分度仪,对实施这两种检验方法分别在本节1)、2)中阐述 不带旋转工作台的坐标测量机也可用来测量齿距和齿距偏差,所采用的有关相对运动与本节2)中所述的原理基本相当 1)用齿距比较仪(两个触头)检验单个齿距 两个测头的位置,应在齿轮轴心的同样半径上,并在同一横截面内,测头移动的方向要与测量圆相切 因为很难得到半径距离的精确数值,这样的测量仪很少用于检测端面齿距的真实的数值。这样,这种仪器最合适的用途,是齿距偏差的确定 一些齿距比较仪装备了导向滑轨,使测头容易达到固定的径向深度,一般到轮齿中部的附近(图3),被检的齿轮慢慢地转动,绕着轴心连续地或间歇地转动,而导向滑轨上的测头在测量部位来回移动 2)用角度转位法(一个触头)检验单个齿距(图4) |
|||||||||||||||||||
|
图3 使用齿距比较仪测量齿距偏差 |
图4 用角度转位法检验齿距 |
||||||||||||||||||
|
这个过程涉及分度转位器的使用,其精密度必须和齿轮直径相一致 对每个齿面,测量头在预先设定要检测的部位上径向来回移动,就可测得偏离理论位置的位置偏差,相对于所选定的基准齿面或零齿面,这个测得的数据代表了相关齿面的位置偏差,这样记录的数据曲线应显示出齿轮在圆周上的齿距累积偏差(Fpk) 第N个齿面的位置偏差减去第N-1个的,就是每个单个齿距偏差,负值要适当地表示出来 |
|||||||||||||||||||