计算选型
|
塑件的脱模斜度 |
|
|
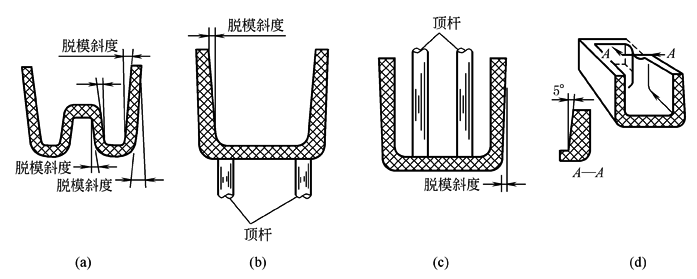
塑料从熔融状态转变为固体状态将产生一定量的尺寸收缩,制品在冷却或固化过程中围绕凸模和型芯产生收缩而抱紧。为了便于塑料制品脱模,防止脱模时划伤制品表面,与脱模方向平行的塑件表面一般应具有合理的脱模斜度 脱模斜度的大小与塑料的收缩率、塑件的形状、塑件的壁厚及部位有关。常用塑件的脱模斜度见下表 下图所示为注塑件的脱模斜度 图a所示为模塑制品壁面的脱模斜度。制品内、外壁面都应有脱模斜度。如图b所示,若只有内壁面脱模斜度,脱模时制品将黏附在凹模表面。如图c所示,若只有外壁面脱模斜度,脱模时制品将黏附在凸模表面。如图d所示,模塑制品上布置平行于模具启闭方向筋的壁面应有脱模斜度
注塑件的脱模斜度 |
|
|
塑件的脱模斜度 |
|
|
塑 料 |
脱模斜度 |
|
聚乙烯、聚丙烯、软聚氯乙烯 |
30' ~1° |
|
ABS、聚酰胺、聚甲醛、聚苯醚、氯化聚醚 |
40' ~1°30' |
|
聚碳酸酯、聚砜、聚苯乙烯、硬聚氯乙烯、聚甲基丙烯酸甲酯 |
50' ~2° |
|
热固性塑料 |
20' ~1° |
|
在确定脱模斜度的过程中,要注意考虑以下三方面的关系: ① 在必须保证塑件尺寸精度或制品有特殊要求时,脱模斜度造成的制品尺寸误差必须限制在该尺寸精度公差范围内或满足制品特殊要求 ② 为避免或减小脱模力过大而损伤注塑件,对于收缩较大、形状复杂、型芯包紧面积较大的塑件,应该考试较大的脱模斜度 ③ 为使注塑开模后,塑件留在动模一侧的型芯上,可以考虑塑件的内表面取较小的脱模斜度 另外,对有花纹的侧表面需特大的脱模斜度,如4°~5°。每0.025mm花纹深度要取1°以上脱模斜度。壳类塑件上有成排网格式孔板时,要取4°~8°以上脱模斜度。孔愈多、愈密,脱模斜度愈大 |
|