计算选型
|
塑件的圆角和圆角半径 |
|
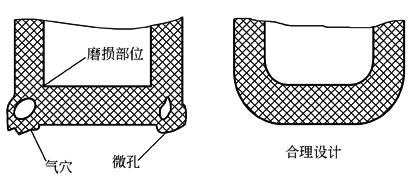
塑件上所有转角处应尽可能采用圆弧过渡,以避免应力集中,提高强度,改善熔体在型腔中的流动状况,有利于充满型腔,便于脱模 图1所示为塑件圆角的设计。型腔角为直角,在角顶处会造成熔体不能流入的封闭区域,致使塑件外圆角处产生凹痕。此外,对于热固性塑件,熔体在型腔中发生交联固化反应并释放气体,气体在封闭区域内形成气穴。对于热塑性塑件,型腔中熔体流经直角处流速瞬时减慢和冷却,熔体表面局部凝固收缩,在封闭区域内形成微孔,这些都会影响塑件外观和内在质量
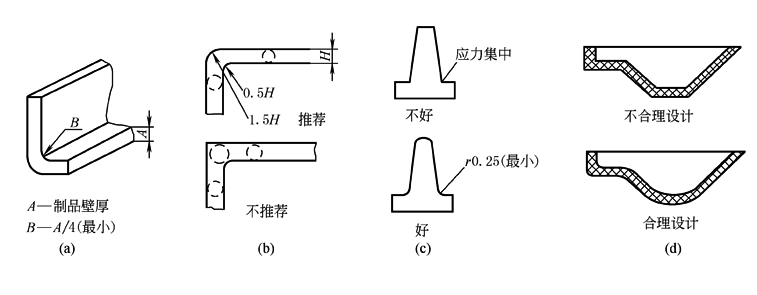
图1 塑料制品圆角的设计 如图2a、b所示,塑件内、外圆角半径一般不小于制品壁厚的1/4 如图2c所示,塑件上凸台或筋与底面相交的地方应为圆角,该圆角称为内圆角,一般内圆角半径不小于0.7~0.8mm,最小内圆角半径不小于0.25mm 如图2d所示,塑件圆角半径应尽可能增大,以提高塑件和模具的强度,使塑件的造型为流线型,圆角内积灰也易清除
图2 塑料模塑制品圆角半径 |