计算选型
|
塑件的加强筋和凸台 |
|
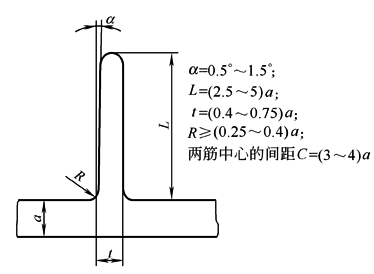
为了确保塑件的强度和刚度而又不至于使制品的壁厚过大,可在塑件适当的位置上设置加强筋。另外,加强筋的添加还改善了塑料熔体的充模流动,增加了流程的截面积,缩短了流程 加强筋的形状一定要正确。如图1所示,一般筋的高度不超过5a,筋的根部厚度不超过0.75a,如果筋的根部过厚会在塑件外表面产生凹陷,在材料中央产生真空泡
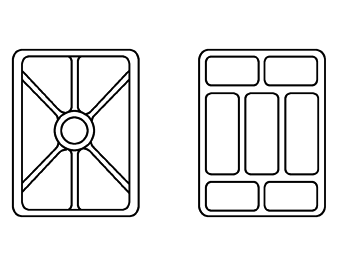
图1 注塑件上加强筋的形状和尺寸 为减少塑料在局部汇集过多而形成凹陷和真空泡,加强筋应相互错开,如图2所示,尽量避免两条加强筋十字相汇
图2 加强筋的合理布置 |
|
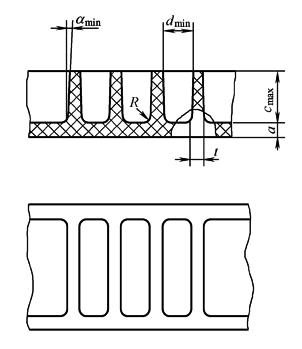
对于有并列多条筋板框式结构的塑件,其尺寸比例应按图3设计,图中两筋板之间距离d至少是2.5a。这种结构犹如中空矩形截面梁,用料虽不多,但有较大的抗弯截面模量,能承受一定的弯曲负载
αmin=0.5°;t=(0.5~0.75)a; dmin=2.5a;R=0.25a;cmax=3a 图3 多筋板加强筋结构尺寸 |
|
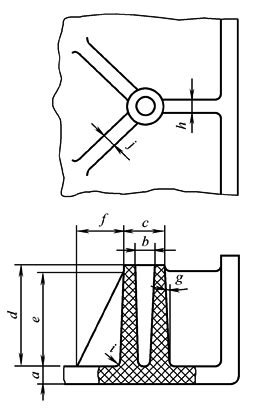
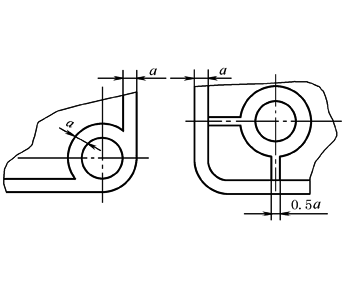
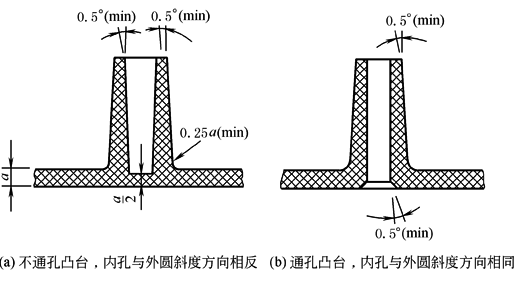
当塑件要与其他零件装配连接时,为能承受较大的紧固力,常要在塑件壁上设计出柱状凸台。若设计成图4~图6所示结构,不仅加强了凸台,而且改善了凸台的流动充模
图4 凸台的结构尺寸 a为塑件壁厚;b为装配孔孔径; c=2.5b;d=3a;e=0.9d; f=(0.3~1)e;g=0.5°; h=0.6a;i=0.25a;j=0.6a
图5 圆角上的凸台结构
图6 通孔与不通孔的凸台结构 |