计算选型
|
塑件的壁厚 |
|||||||||
|
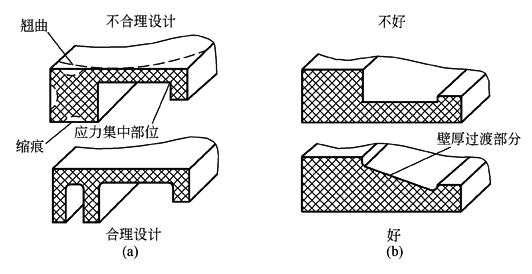
模塑制品的壁厚应满足强度、结构、重量、刚度及装配等各项要求,同时其他的形体和尺寸如加强筋和圆角等,也都是以壁厚为参照的。若壁厚不均匀,会使塑料熔体的充模速率和冷却收缩不均匀。由此产生许多质量问题,如凹陷、真空泡、翘曲甚至开裂。确定合适的制品壁厚是设计的主要内容之一 如图1所示,当制品冷却时,由于制品壁厚不均匀,会导致薄壁部分的冷却速度快于厚壁部分,使制品脱模后厚壁部分产生缩痕和翘曲。为解决制品壁厚不均匀的问题,设计时可考虑厚壁部分局部挖空或在壁面交界处逐步过渡,使制品的壁厚尽可能均匀一致或过渡平缓
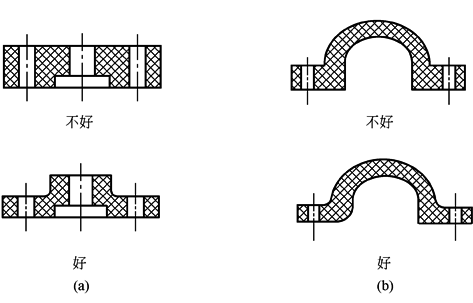
图1 塑料模塑制品壁厚的设计 对于壁面厚一些的制品,应让制品在模具中多停留一段时间,目的是使它能充分固化或冷却定型,使脱模后快速冷却,引起的变形和收缩相对减少 通常热塑性塑料的注塑件壁厚为2~4mm,热固性塑料件的壁厚是1~6mm。如果壁厚取得较小,装配紧固时将对制件的强度和刚度产生影响。电器制品壁厚的选择与绝缘性能有关。另外,在脱模顶出过程中,较小的壁厚会使塑件受到变形的损伤。为提高注塑件的刚性,通常不是采用增加塑件壁厚的方式,而是采用增设加强筋或以形体的刚性结构设计来满足 设计制品应尽量减少壁厚和壁厚不均匀。由于热塑性塑料注射模塑制品必须在模内冷却变硬后才能启模取出制品,厚壁制品冷却变硬时间比薄壁制品的长,因此,减小壁厚有利于缩短模塑周期,提高生产效率及节省材料 如图2所示,塑料模塑制品应避免壁厚不均匀的设计形式
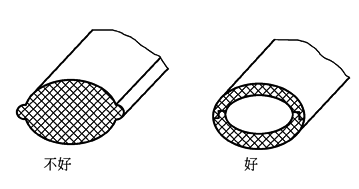
图2 塑料模塑制品应避免壁厚不均匀的设计形式 表1、表2分别是热固性塑料件与热塑性塑料件壁厚的推荐值 对于手柄、把手这样壁面特别厚或实心断面制品,由于模塑周期长,模塑困难,可设计成剖分式,由两半组合成型,如图3所示
图3 部分组合制品 |
|||||||||
|
热固性塑料件的壁厚推荐值 表1 |
|||||||||
|
塑 料 材 料 |
最小塑件 |
小 塑 件 |
中等塑件 |
大 塑 件 |
|||||
|
酚醛塑料 |
一般及棉纤维填料 碎布填料 无机物填料 |
1.25 1.60 3.20 |
1.60 3.20 3.20 |
3.20 4.80 4.80 |
4.80~25 4.80~10 5.00~25 |
||||
|
聚酯塑料 |
玻璃纤维填料 无机物填料 纤维素填料 |
1.00 1.00 1.90 |
2.40 3.20 1.60 |
3.20 4.80 2.50 |
4.80~12.5 4.80~10 3.20~4.8 |
||||
|
氨基塑料 |
碎布填料 无机物填料 |
1.25 1.00 |
3.20 2.40 |
3.20 4.80 |
3.20~4.8 4.80~10 |
||||
|
热塑性塑料件的壁厚推荐值 表2 |
|||||||||
|
塑料材料 |
最小塑件 |
小 塑 件 |
中等塑件 |
大 塑 件 |
|||||
|
聚酰胺 聚乙烯 聚苯乙烯 高抗冲聚苯乙烯 硬聚氯乙烯 聚甲基丙烯酸甲酯 聚丙烯 氯化聚醚 聚碳酸酯 聚苯醚 醋酸纤维素 乙基纤维素 丙烯酸类 聚甲醛 |
0.45 0.60 0.75 0.75 1.20 0.80 0.85 0.90 0.95 1.20 0.70 0.90 0.70 0.80 |
0.76 1.25 1.25 1.25 1.60 1.50 1.45 1.35 1.80 1.75 1.25 1.25 0.90 1.40 |
1.50 1.60 1.60 1.60 1.80 2.20 1.75 1.80 2.30 2.50 1.90 1.60 2.40 1.60 |
2.40~3.20 2.40~3.20 3.20~5.40 3.20~5.40 3.20~5.80 4.00~6.50 2.40~3.20 2.50~3.40 3.00~4.50 3.50~6.40 3.20~4.80 2.40~3.20 3.00~6.00 3.20~5.40 |
|||||