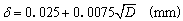计算选型
|
粉末冶金轴承设计 |
|||||||||
|
项目 |
设 计 参 数 及 注 意 事 项 |
||||||||
|
宽 径 比 |
因轴承两端的孔隙一般比中间小,故轴承不宜过窄,但也不宜过宽,最好B/D 接近1 |
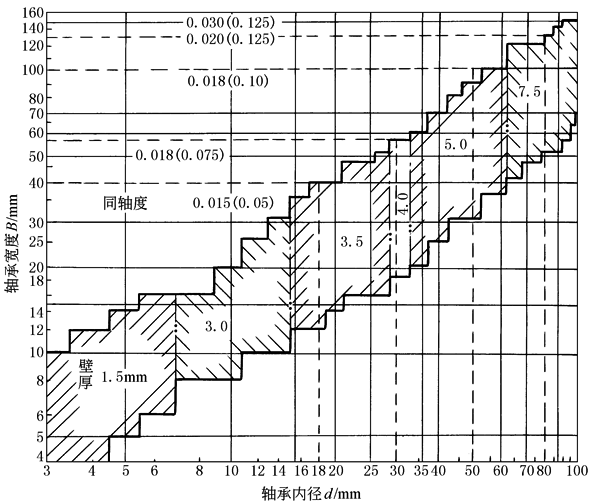
含油轴承规格
|
|||||||
|
压 入 过 盈 量 |
轴承压入轴承座内的平均过盈量为
式中 D—— 外径 选择轴承座孔径和外径公差时应注意:最大过盈不大于平均过盈的2倍,最小过盈不小于平均过盈的1/2 |
||||||||
|
孔 径 收 缩 量 |
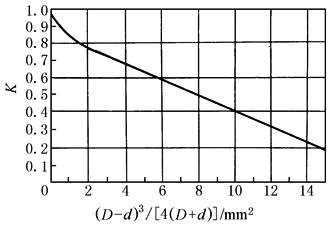
轴承压入轴承孔后,轴承孔径会收缩。孔径收缩量与外径过盈量之比为 K,它与参数 (D-d)3/[4(D+d)] 有关。轴承材料弹性大或轴承座刚性较大者,其 K 值也大,轴承座刚性小,表面粗糙者,其 K 值较小 |
孔径收缩量与过盈量之比 K (铜基多孔质金属轴承) |
禁止用锤把轴承打入轴承座,因冲击力一般都超过轴承的极限承载能力。可用压力机平稳地把轴承压入轴承座 |
||||||
|
轴 承 间 隙 |
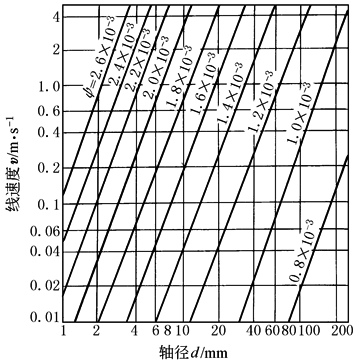
根据轴径和速度可从右图中选取相对间隙 ψ。间隙过大,在不平衡载荷的作用下,运转时会产生过大噪声;间隙过小,摩擦力矩增大,温度升高
式中 D 为孔径,d 为轴径 |
相对间隙的选择线图 |
|||||||
|
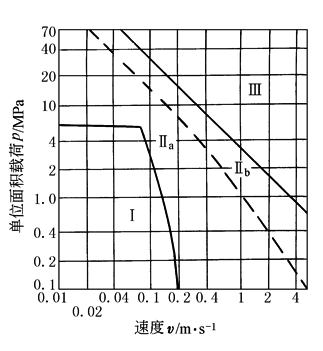
润 滑 方 式 选 择 |
Ⅰ—— 无需供油;Ⅱa—— 需补充供油; Ⅱb—— 需补充供油并采用高孔隙率材料; Ⅲ—— 需连续供油 |
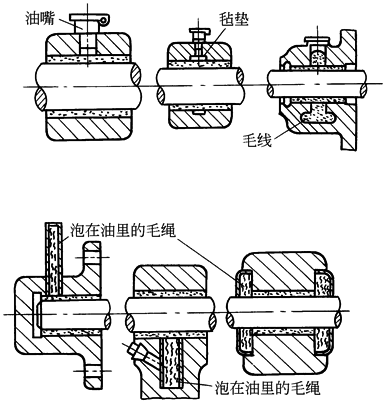
补充供油方法 |
|||||||
|
润 滑 油 的 选 择 及 重 新 浸 油 时 间 |
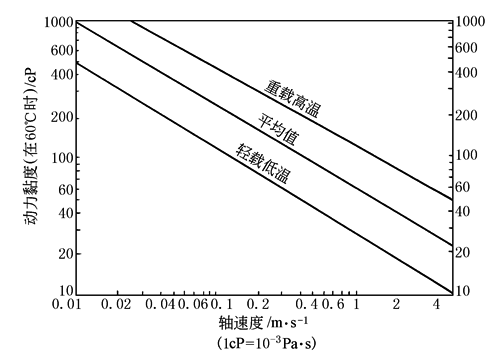
含油轴承采用的润滑油必须有高的氧化安定性,千万不能采用润滑脂或悬浮有固体颗粒的润滑剂
|
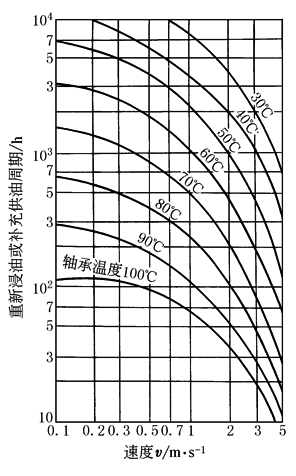
重新浸油时间 |
|||||||
|
载 荷 |
轻 载 荷 |
中 载 荷 |
重 载 荷 |
||||||
|
圆周速度 |
高 速 |
22号汽轮机油 |
32号润滑油 10号汽油机油 |
46号润滑油 6号汽油机油 |
|||||
|
中 速 |
46号汽轮机油 10号汽油机油 |
46号润滑油 15号汽油机油 |
46号润滑油 22号齿轮油 |
||||||
|
低 速 |
46号润滑油 15号汽油机油 |
68号润滑油 |
22号齿轮油 |
||||||
|
说 明 |
1.新旧轴承均可按此表选用润滑油进行真空浸渍或热油浸渍。热油浸渍一般是将油加热到70~150℃,将轴承放入,并随油冷却到室温 2.重新浸油时间:因油损耗和变质情况,建议每工作1000h后或每年重新浸一次油。较准确的重新浸油时间,可参考上图按速度与温度关系查出 |
||||||||
|
使用安装等(GB/T 2688—1981) |
1.轴承成品工作表面一般应尽可能不切削加工,必要时非工作表面可进行切削加工 2.轴承压入座孔后,若内径收缩过大,可采用光轴或钢球、无齿铰刀、无齿锥刀等以无切削加工方法进行扩孔。若内径必须切削加工,宜采用车、镗等方法,而不宜采用磨削等方法,以免细屑堵塞孔隙降低供油能力 3.轴承装配前,轴承须在规定的油中浸泡和清洗,但切忌用煤油、汽油以及能溶解所浸渍润滑油的其他溶剂等清洗 4.轴承对偶轴的表面粗糙度应不大于Ra0.8μm,硬度值推荐不低于259HBS |
||||||||