计算选型
|
模锻斜度(GB/T 12361—2003) |
|||||||||
|
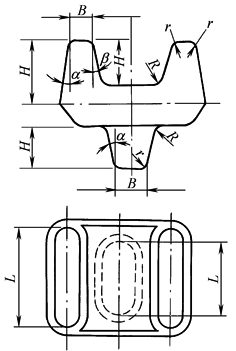
为了便于模具制造时采用标准刀具,模锻斜度可按以下数值选用:0°15',0°30',1°00',1°30',3°00',5°00',7°00',10°00',12°00',15°00'。 模锻锤、热模锻压力机、螺旋压力机锻件外模锻斜度α数值 |
|||||||||
|
|
|
≤1.5 |
>1.5 |
||||||
|
|
≤1 |
5°00' |
5°00' |
||||||
|
>1~3 |
7°00' |
5°00' |
|||||||
|
>3~4.5 |
10°00' |
7°00' |
|||||||
|
>4.5~6.5 |
12°00' |
10°00' |
|||||||
|
>6.5 |
15°00' |
12°00' |
|||||||
|
注:1.内模锻斜度β的确定,可按表中数值加大3°或2°(15°除外)。 2.在热模锻压力机和螺旋压力机上使用顶料机构时,外模锻斜度可比表中数值减小2°或3°;不使用顶料机构时,则按上表确定。其内模锻斜度β分别加大2°或3°(15°除外)。 平锻件各种模锻斜度数值 |
|||||||||
|
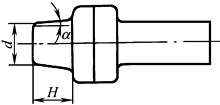
冲头内成型模锻斜度 α |
|
|
≤1 |
>1~3 |
>3~5 |
||||
|
α |
0°15' |
3°00' |
1°00' |
||||||
|
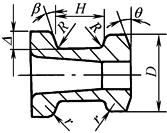
凹模成型内模锻斜度 β |
|
Δ |
≤10 |
>10~20 |
>20~30 |
||||
|
β |
5°~7° |
7°~10° |
10°~12° |
||||||
|
θ |
3°~5° |
3°~5° |
3°~5° |
||||||
|
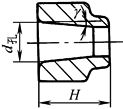
内孔模锻斜度 γ |
|
|
≤1 |
>1~3 |
>3~5 |
||||
|
γ |
0°30' |
0°30'~1° |
1°30' |
||||||