计算选型
|
含激光处理的复合强化层及其他表面技术的复合 |
|||||||||||||||||||||
|
类别 |
性能和应用 |
||||||||||||||||||||
|
五、含激光处理的复合强化层 |
1.激光制备表面复合涂层 |
利用高密度能源的激光束对金属表面进行改性和强化,制备各种高性能的复合涂层 |
|||||||||||||||||||
|
(1)激光熔覆复合涂层 目前对激光熔覆的研究主要是在一般材料表面包敷Co基、Ni基、Cr基等合金及WC、TiC、Al2O3等陶瓷材料,以提高所需的表面性能。激光熔覆工艺常用的基体材料、熔覆材料及应用范围如下表 |
|||||||||||||||||||||
|
基 体 材 料 |
熔 覆 材 料 |
应 用 范 围 |
|||||||||||||||||||
|
碳钢、铸铁、不锈钢、合金钢、铝合金、铜合金、镍基合金、钛基合金等 |
纯金属及合金,如Cr、Ni及Co、Ni、Fe基合金 |
提高耐磨、耐蚀、耐热等性能 |
|||||||||||||||||||
|
氧化物陶瓷,如Al2O3、ZrO2、SiO2、Y2O3等 |
提高绝热、耐高温、抗氧化等性能 |
||||||||||||||||||||
|
金属、类金属与C、N、B、Si等元素组成的化合物,如WC、TiC、SiC、B4C、TiN等并以Ni或Co基材料为黏结金属 |
提高硬度、耐磨性或耐蚀性等 |
||||||||||||||||||||
|
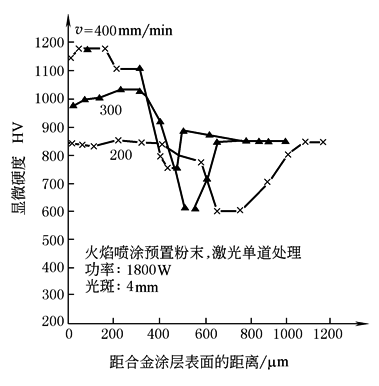
①Ni-Cr-B-Si(基体)+Ni(WC)。是一利用激光熔覆的陶瓷涂层。用来解决沙漠汽车风冷发动机缸套极易磨损的问题,取得显著成效 它是以Ni-Cr-B-Si为基础合金,加入50%左右的镍包碳化钨——Ni(WC)陶瓷作为硬质相,通过热喷涂进行预置,而后用激光将其熔覆。熔覆后的(铸铁缸套)表层可分为熔覆层、淬硬区和铸铁基体三个区域。熔覆层与基体为冶金结合。熔覆层组分比较均匀,无缺陷、无裂纹,在软基体上弥散分布着WC颗粒。熔覆层的硬度分布如图所示,其耐磨性提高达6倍以上 ②20Ni4Mo(基材)+Ni60(WC颗粒尺寸450~900μm,含量60%)激光熔覆粗颗粒WC复合涂层后续渗碳淬火,经干砂磨损试验机试验及金相分析表明,其耐磨性明显优于氢原子焊层和氧-乙炔焊层,原因在于复合涂层WC颗粒的烧损程度低和硬度高。这种含粗颗粒WC的陶瓷涂层在冶金、矿山、煤炭、石油等工业部门承受严重磨粒磨损的零件中得到成功的应用 ③15MnV(基材)+Ni(WC)激光熔覆涂层,硬度达1090~1150HV,耐磨性较基材提高2倍以上 ④60钢(基材)+(WC)碳钨激光熔覆涂层,硬度最高达2200HV以上,耐磨料磨损为60钢的20倍左右 ⑤铸铁+FeCrNiSiB(自熔性合金)激光熔覆涂层的耐磨性比基材提高4~5倍 ⑥将Ni-Al-Cr-Hf合金粉末涂于Rene-80合金上进行激光熔覆,可 |
热喷涂+激光熔覆陶瓷涂层硬度分布 [Ni60∶Ni(WC)=1∶1合金粉末] |
||||||||||||||||||||
|
显著提高其在1200℃时的抗高温氧化性能;Incoloy800合金表面激光熔覆Ni-Cr-Al-Zr-Y涂层,大大改善基材抗高温氧化性能 ⑦在ZL109铝合金表面涂Si、WC、Al2O3、MoS2等涂层后,进行激光熔覆,使其表面耐磨性提高2~6倍 ⑧在Ti-6Al-4V合金表面熔覆TiC,其摩擦因数仅为该合金表面的1/2;在Ti-6Al-4V和2024Al合金上分别激光熔覆TiC和WC陶瓷,熔覆层的耐干砂橡皮轮磨粒磨损性能相应地比基材提高13倍和38倍 (2)激光合金化复合涂层 ①对45钢进行NiCr合金化后,硬度为728HV,合金层耐磨性比基材高2~3倍,在高速重载下尤为明显;在45钢上制备的TiC-Al2O3-B4C-Al激光合金化复合涂层的耐磨性是CrWMn钢的10倍。用此工艺处理的磨床托板比原CrWMn钢制托板寿命提高了3~4倍 ②在工具钢表面进行W、WC、TiC的激光合金化,由于马氏体相变硬化、碳化物沉淀和弥散强化的共同作用,使合金层耐磨料磨损性能明显提高 ③铝硅合金经激光Ni、Cr合金化后,合金层硬度为140~180HV,经环块磨损试验,耐磨性比原硅铝合金提高2~4倍 ④Ti合金利用激光碳硼和碳硅共渗的方法实现了表面合金化,硬度由299~376HV提高到1430~2290HV,与硬质合金对磨时,合金化后耐磨性可提高两个数量级 ⑤20CrNiMo和20CrNi4Mo钢在渗碳、渗硼后,经激光熔覆使合金元素重新分布并均匀化,消除了Fe2B相的择优取向。可使硬度略有增加,并提高了耐低应力磨料磨损性能 激光合金化处理所用的基材(基本材料),添加的合金元素及获得的表面硬度如下表 |
|||||||||||||||||||||
|
基体材料 |
添加的合金元素 |
硬度 HV |
基体材料 |
添加的合金元素 |
硬度 HV |
||||||||||||||||
|
Fe、45、40Cr |
B |
1950~2100 |
工业纯钛 |
化合物 金属 非金属 |
1600~2300 820~930 570~790 |
||||||||||||||||
|
45、GCr15、TC6、工业纯Ti |
MoS2、Cr、Cu |
耐磨性提高 2~5倍 |
|||||||||||||||||||
|
T10 |
Cr |
900~1100 |
Fe |
石墨 |
1400 |
||||||||||||||||
|
ZL104铸铝合金 |
Fe |
480 |
TiN、Al2O3 |
2000 |
|||||||||||||||||
|
Fe、45、T8A |
Cr2O3、TiO2 |
达1080 |
45 |
WC+Co WC+Ni+Cr+B+Si WC+Co+Mo |
1450 700 1200 |
||||||||||||||||
|
Fe、GCr15 |
Ni、Mo、Ti、Ta、 Nb、V |
达1650 |
|||||||||||||||||||
|
1Cr12Ni12MoV |
B 胺盐 |
1225 950 |
铬钢 |
WC TiC B |
2100 1700 1600 |
||||||||||||||||
|
Fe、Q235、45、T8 |
C、Cr、Ni、W、YG8 |
达900 |
|||||||||||||||||||
|
Cr18Ni9 |
TiC |
58HRC |
铸铁 |
FeTi、FeCr、FeV、FeSi |
300~700 |
||||||||||||||||
|
(3)其他含激光处理的复合强化层 |
|||||||||||||||||||||
|
类 别 |
处 理 工 艺 |
性 能 |
|||||||||||||||||||
|
先电镀再进行激光表面处理 |
先用Watts镀镍溶液加ZrO2微粒制备Ni-ZrO2复合镀层,而后进行激光合金化处理(激光功率P=1000W,扫描速度υ=700mm/min,光斑直径D=6mm) |
处理后比原复合镀层的硬度提高6%,磨损量减少20%,耐高温氧化性提高10%;与高温镍基合金K17相比,硬度和耐磨性相近,耐高温氧化性提高20% |
|||||||||||||||||||
|
与激光相变硬化相复合的表面处理 |
为了修复严重磨损的轴头(见说明),先用D132焊条(含C034%,Cr3.00%,Mo140%)进行堆焊,而后再进行激光相变硬化处理,并比较了高频感应加热淬火、激光强化、堆焊后激光强化三种试样的接触疲劳寿命,其中单纯激光强化所采用的优化参数为:激光功率P=2000W,扫描速度υ=300mm/min,光斑直径D=5mm;堆焊后的激光强化所采用的优化参数为:P=2000W,υ=600mm/min,D=5mm |
结果证明,堆焊后激光强化试样在各种接触应力下的接触疲劳寿命均最高 说明: 轴头为履带重载车辆悬挂装置的细长零件扭力轴(长2.18m),由45CrNiMoVA钢制造,轴头热处理硬度不低于50HRC,与支座中的滚柱直接接触。由于工件条件恶劣,轴头容易磨损 |
|||||||||||||||||||
|
离子渗氮后再进行激光相变硬化处理 |
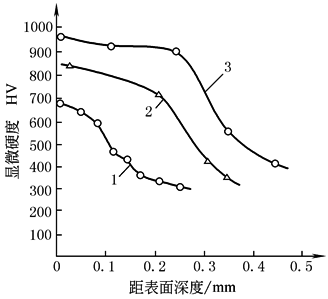
35CrMo钢离子渗氮后再进行激光相变硬化处理 (热处理:850℃油淬和550℃回火2h,硬度380HV) 1—540℃离子氮化10h;2—25kWCO2激光相变硬化,激光功率400W,激光束直径3mm,移动深度10mm/s;3—1+2复合处理 |
左图示出了这种复合表面处理与单一渗氮处理和单一激光相变硬化处理的硬度随距表面深度的变化情况。图中曲线表明,复合处理的表面硬度最高,可达950HV,硬化层深也达到0.46mm,均明显高于单一表面处理的数值;三种试样在NUS-ISO-1型往复磨损试验机上进行耐磨性比较得出,复合表面处理的耐磨性比单一离子渗氮提高约75%,比单一激光处理提高38%。XPS分析表明,激光辐照后使表面渗氮层深度明显增加,在复合处理试样中,0.3mm深处仍有氮原子存在,而单一离子渗氮试样到0.2mm处氮原子已经消失 |
|||||||||||||||||||
|
2.激光增强沉积(或激光诱导沉积、激光镀) |
机理 |
①热解机理。利用激光的局部高温,特别是脉冲激光,瞬间达到很高的微区温度,使某些金属络合物产生热裂解。这种裂解反应可使金属实现微区局部镀 ②光解机理。某些化合物在特定波长的激光照射下发生分解,实现金属化学沉积 ③光电化学机理。一定波长的激光,当其光子能量大于半导体的禁带宽度时就可能与金属离子结合并使之沉积。而空穴则可以产生氧化反应,或使基体溶解。以光电化学机理沉积的基体一般为半导体,如InP,在InP/HAuC14体系中用氩离子激光照射,不通电就可观察到金的沉积 |
|||||||||||||||||||
|
比普通电镀具有的优点 |
①沉积速度高。比普通电镀高出2~3个数量级,结合溶液喷射时,镀金速度可达30μm/s以上 ②适用范围广。不但可在金属上沉积,还可在多种半导体(Si、InP、GaAs)、绝缘体(陶瓷、微晶玻璃、聚酰亚胺、聚四氟乙烯)等材料上直接镀覆 ③沉积选择性强。可实现无掩膜微区沉积的直接写入,金属线条宽度可以达到1~2μm ④结合性能优良。镀层与基体有一定的相互扩散作用 ⑤工艺性好。可在常温下工作,工艺简单,易于实现微机控制,通过控制激光束的扫描轨迹,可精确镀制多种线图形 |
||||||||||||||||||||
|
(1) 激光增强电镀 |
是以高密度激光束辐照液-固分界面,造成局部温升和微区搅拌,从而诱发或增强辐射区的化学反应,引起液体物质的分解并在固体表面沉积出反应生成物。激光增强电镀分普通激光增强电镀和激光喷射电镀,沉积机理主要是激光的热效应 |
||||||||||||||||||||
|
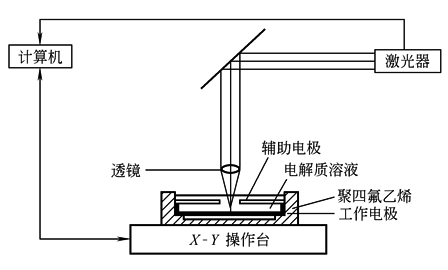
①普通激光增强电镀Cu。电镀装置采用图示的三电极体系。电解液采用0.05molCuSO4和1molH2SO4的混合体系。在待沉积的阴极电极上预先沉积一层厚约50~1000nm的Cu膜或Au膜。激光束光柱直径100~500μm,能量密度为01~2kW/cm2,波长为514.5nm。在此条件下,可制得宽度在微米级的铜线,通过计算机对X-Y操作台的控制可进行图形的沉积 ②激光喷射电镀Au。它是在激光增强电镀的基础上发展而来的一种新技术,由IBM公司在1985年首先提出。目前主要用在印刷线路板图形的直接制作,以及插件的局部电镀等方面。用得较多的是用金的氰化物来沉积金,其基体一般是合金。当激光功率大约为20~25W时,用直径0.3mm的喷嘴可得到20μm/s的镀速。IBM公司得到的金镀层由极微小的颗粒组成,没有孔隙,和基体的结合力相当好。另外还有用激光喷射电镀在不锈钢基体上沉积金,电镀液采用KAu(CN)2、磷酸盐和微量添加剂组合的混合物,其pH值约为6.4,维持温度在20℃±2℃,激光波长为514.5nm,功率为0.8W。阳极用镀铂黑的铂丝绕制而成,阴极为不锈钢圆盘,移动速度为80μm/s,喷嘴直径为0.5mm |
|||||||||||||||||||||
|
|
普通激光电镀的实验装置有多种形式:左图是其中的一种。 整个过程在恒电位仪的控制下在聚四氟乙烯或玻璃容器中进行。电极直接浸入电解液中,间距约1cm。激光束一般通过阳极上的小孔直接照射在阴极上。激光波长的选择应考虑尽量避免电解液的吸收,用得较多的是Ar+激光。普通激光增强电镀也可采用两电极体系,阳极一般采用Pt片,而阴极则用一块预蒸镀上一层金属原子的玻璃片,如蒸镀Ni、Mo、Cu、W等,其厚度一般为20~200μm,使玻璃导电 激光喷射电镀装置大致上与激光增强电镀相似,其主要特色就在于其喷嘴。该装 |
||||||||||||||||||||
|
置的阳极装在压力室内,可以是Au片或Pt片,片上有小孔,以利于激光穿过此孔后通过喷嘴照在阴极表面上。同时,从加压室出来的电解液以一定的流速通过喷嘴射到阴极表面上,沉积出金属。其镀速相当快,且可以和计算机联用 |
|||||||||||||||||||||
|
(2) 激光诱导化学镀 |
激光诱导化学镀就是利用激光的光效应来激发化学镀的过程,从而实现金属的微区镀覆。它无需外加电源,可以在常温溶液中于多种基体上一步沉积出金属,工艺简单,易于实施 |
||||||||||||||||||||
|
①在p型、n型及未掺杂的InP上激光诱导化学沉积Pt、Cu、Ni。可用染料激光器,电解液为HPtCl6、CuSO4、NiSO4混合液。其过程机理是脉冲激光束产生了局部瞬时高温,使镀液发生微区分解,生成的金属沉积在基体表面上 ②在半导体硅片及砷化镓和聚酰亚胺材料上激光诱导化学镀金 在半导体上镀金的机理主要是由于半导体在激光照射区产生了电子-孔穴对,使金属离子还原而沉积在基体光照区表面 在聚酰亚胺上的沉积机理则主要是激光引发了电子转移,亚胺转变为胺类物质使金属离子获得了电子后被还原沉积在光照区。该技术可以利用上图所示的装置,只是因为无需电源,而没有阴阳极。激光可直接照射在待沉积的基体材料上,通过控制X-Y操作台或激光束的移动来进行图形的沉积 |
|||||||||||||||||||||
|
(3) 固态膜法激光诱导金属沉积 |
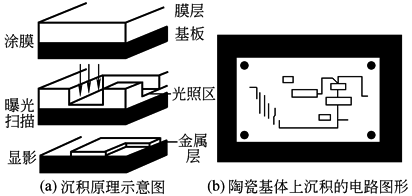
它是将金属的有机化合物涂覆在基体表面,然后用激光照射使其分解,纯金属被还原出来并局部沉积在基体表面。与液相激光镀相比,固态膜法工艺简单,操作方便,且易于与常规工艺的光刻技术兼容 固态膜法激光镀的原理如图a所示。其工艺流程一般为:基体活化涂浆激光扫描清洗浆料热处理化学镀增厚电镀。其中热处理是为了清除镀层中的杂质;化学镀和电镀是为了提高镀层的电性能。图b所示是在陶瓷基板上沉积的电路图形 |
|
|||||||||||||||||||
|
镀层 |
材料 |
处 理 工 艺 |
机理及性质 |
应 用 |
|||||||||||||||||
|
固态膜法镀金 |
原材料用Au的络合物NH4AuAl4,载体材料一般为硝化赛璐珞 |
先将硝化赛璐珞和NH4AuCl4分别溶于CH3(CH2)4OO(CH3)和乙醇,再将两种溶液混在一起,硝化赛璐珞和NH4AuCl4的比例约3∶1。用离心式涂胶机将这种混合溶液在机体上涂覆一层均匀的胶状膜,在80℃烘30min,然后用193nmArF准分子激光曝光,使活性物质分解,生成的Au留在基体材料上。然后将样品置于CH2Cl2中显影,除去其余的活性物质,即可得沉积金 |
此过程的机制为Au的固相光化学分解沉积,Au线最小宽度可达亚微米级,Au膜的附着强度也很高 |
上述几种激光无掩膜局部沉积技术在电接插件局部镀方面可大幅度减少贵金属的消耗,在集成电路等微电子器件制作中具有广泛的应用前景 |
|||||||||||||||||
|
(4)激光化学气相沉积(LCVD)(激光辅助化学气相沉积) |
原理和装置 |
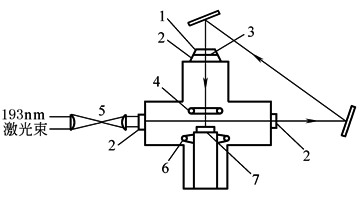
是使用激光的能量激活CVD化学反应。LCVD存在两种可能的机制:光热解机制和光化学机制。光热解机制是光子加热了基板,使在其上方的气体裂解,从而产生所要求的CVD反应。显然光热解沉积要求基板对激光的吸收系数较高,且熔化温度必须高于气体的裂解温度。而激光波长必须选择能使气体分子对激光能量的吸收很小或根本不吸收。光热解机制涉及的沉积机理和化学反应在本质上与热CVD没有什么根本不同,但光热解反应相对于热CVD的一个优点是可以利用激光束快速加热和脉冲特性在热敏感基板上进行沉积。光化学机制则是依靠光子的能量直接使气体发生分解(单分子吸收)。此时多要求使用紫外线,因为紫外线具有足够的光子能量去打断反应气体分子的化学键 准分子激光器是普遍采用的紫外激光器,可以提供能量范围为34(XeF激光器)~6.4eV(ArF激光器)。光化学机制对基板类型没有要求,可在室温下沉积,但因为其沉积速率太慢而大大限制了它的应用。典型的LCVD系统如图所示 |
激光CVD系统示意图 1—光栏;2—窗口;3—衰减器; 4—反应气体入口喷嘴;5—缩小望远镜; 6—副产物气体排放口;7—加热器 |
||||||||||||||||||
|
应用 |
目前LCVD主要应用在半导体的“直接写入”,使卤化物一次沉积具有线宽仅为0.5μm的完整线路花样。也可以制作空心硼纤维和碳纤维。此外,还有激光物理气相沉积(LPVD),它可制备BN膜、半导体膜、电介质膜、陶瓷膜等 |
||||||||||||||||||||
|
六、其他表面技术的复合 |
电刷镀与喷熔相复合 |
当喷熔工艺用在难熔材料或用在同一零部件上含异种金属的基体材料时,为解决粉末在喷熔过程中呈水珠状的不浸润问题,采用电刷镀改善基材的表面性能,是使喷熔顺利进行的有效办法。如某部在38CrMoAl柱塞、5Cr21Mn9Ni4N和69A焊条的异种金属排气门、1Cr18Ni9Ti阀座上分别用NiO2、Co8002、Fe8001合金粉末喷熔,都不同程度出现冒泡等不浸润现象。用短时间的多次交替活化,在基材表面刷镀一定厚度的镍镀层,而后再喷熔相应合金粉末,由于在1100℃喷熔中界面元素的扩散和Fe-Ni、Ni-Co等固溶体的形成,在基材表面得到了牢固的熔覆层。运用该复合工艺已成功地修复了数百根柱塞 |
|||||||||||||||||||
|
电刷镀与离子注入复合 |
目前使用最多的镍及镍合金刷镀层的硬度一般不超过60HRC。为了进一步提高其硬度和耐磨性,某部分别在厚度0.1mm的快速镍、碱铜和镍-钨50刷镀层上进行了氮离子注入,注入使用的加速电压为50kV,注入剂量为(3~5)×1017离子/cm2。测试得出,注氮后的快速镍和碱铜镀层的显微硬度均为未注氮镀层的17倍,镍-钨50刷镀层上的为1.43倍。在SKODA-SAVIN磨损试验机上测得,注氮后的快速镍、碱铜、镍-钨50刷镀层的耐磨性分别为未注氮镀层的1.3、17、1.3倍 |
||||||||||||||||||||
|
其他 |
此外,还有喷丸、滚压等表面形变强化与电镀、热处理等技术的复合,导电胶粘涂与电刷镀的复合,焊补、修光与电刷镀的复合等 |
||||||||||||||||||||