计算选型
|
含表面热处理的复合强化层 |
|
|||||||||||||||||||||||||||||||||
|
类 别 |
性 能 与 应 用 |
|
||||||||||||||||||||||||||||||||
|
四、含表面热处理的复合强化层 |
与表面热处理有关的复合应是其组成工序的有机组合,它应使各道组成工序的性能优点都能充分保留,避免后道工序对前道工序有抵消作用 |
|
||||||||||||||||||||||||||||||||
|
1. 复 合 热 处 理 层 |
表面热处理与一般热处理或其他表面热处理的复合方法十分广泛,例如 |
|
||||||||||||||||||||||||||||||||
|
复 合 方 法 |
性 能 |
复 合 方 法 |
性 能 |
|||||||||||||||||||||||||||||||
|
与渗氮有关的复合表面热处理 |
调质+渗氮 |
使工件具有高强韧性的基体和高硬度、高耐磨性、高疲劳强度的表层 |
与渗碳和碳氮共渗有关的复合表面热处理 |
渗碳+渗硼 |
可在较厚的渗碳层表面覆盖一层0.1mm左右的渗硼层,得到一种具有强塑支承基体的硬度极高的表面,适于重载且要求有很高耐磨性的工件 |
|||||||||||||||||||||||||||||
|
渗氮+淬火 |
使工件得到更有效的强化,硬度、强度、旋转弯曲疲劳强度普遍提高 |
|||||||||||||||||||||||||||||||||
|
氮化+回火 |
改善硬度分布,提高工件使用寿命 |
渗碳+碳氮共渗 |
能在表面形成0.015~0.02mm的富碳氮层,具有很高的抗咬合、抗擦伤等能力 |
|||||||||||||||||||||||||||||||
|
渗氮+蒸气处理 |
使渗氮层表面形成一层厚约数微米的均匀而致密的Fe3O4,具有多孔性,坚硬而能储油,大大提高工件的使用寿命 |
渗碳+渗铬 |
可增加碳化物层厚度,渗层下没有贫碳区,复合渗层具有高的硬度、疲劳强度、耐磨性、热稳定性和在各种介质中的耐蚀性(包括在铝合金、锌合金熔体中的侵蚀性) |
|||||||||||||||||||||||||||||||
|
渗氮+渗磷 |
可使渗氮层表面形成一层磷酸盐膜,具有良好的减摩作用 |
|||||||||||||||||||||||||||||||||
|
渗碳+熔盐浸镀(TD法) |
可在工件上涂覆一层5~10μm厚的NbC、VC、Cr-C等碳化物,它们与金属基体紧密结合的碳化物硬度高达1300~4000HV,具有极高的耐磨、耐蚀、抗咬合、耐热冲击等性能 |
|||||||||||||||||||||||||||||||||
|
金属共渗+适当热处理 |
��C6-K合金铬铝共渗后,再经960℃×6h和1210℃×3h退火,抗热震性进一步提高 |
|||||||||||||||||||||||||||||||||
|
5ХИМ钢模具在铬钒共渗+渗氮,退火处理后,硬度、抗氧化性显著提高 |
||||||||||||||||||||||||||||||||||
|
日本还发明了钢渗镍、铬和渗氮的工艺。经上述工艺复合处理的钢具有优良的耐磨性和耐高温腐蚀性能,适用于锅炉、热交换器、加热炉等承受高温腐蚀的部位 共渗与复合渗的目的是吸收各种单元渗的优点,弥补其不足,使工件表面达到更高的综合性能指标。下表列出了一些元素的共渗、复合渗层的主要性能及应用 |
|
|||||||||||||||||||||||||||||||||
|
类别 |
处理方法 |
工艺与渗层厚度/mm |
性 能 特 点 及 应 用 |
|||||||||||||||||||||||||||||||
|
含铝共渗及复合渗 |
Al-Si复合渗 |
粉末法:1000℃,8h,厚度:20钢,0.23mm;45钢,0.18mm;T8钢,0.175mm |
提高零件热稳定性,如镍铬合金,奥氏体类、铁素体类耐热钢;可用碳钢、低合金钢经Al-Si复合渗代替高合金耐热钢;还可用于提高钛、难熔金属及其合金的耐高温气体腐蚀性 |
|
||||||||||||||||||||||||||||||
|
Al-Cr共渗及复合渗 |
粉末法:1025℃,10h,厚度:10钢,0.37mm;1Cr18Ni9Ti,0.22mm |
共渗用于提高钛、铜及其合金的热稳定性,提高零件抵抗冲蚀磨损和磨料磨损的能力,可用廉价钢种Al-Gr共渗代替高合金钢。复合渗主要用于防止高温气体腐蚀;提高零件持久强度和热疲劳性,如燃气轮机叶片、燃烧室及各种耐热钢制零件 |
||||||||||||||||||||||||||||||||
|
Al-B共渗及复合渗 |
提高热稳定性和耐磨性。适于防止镍铬合金、热稳定钢和热强钢制零件的高温气体腐蚀;可大大提高严重磨损条件下零件的使用寿命,如与熔融金属相接触的、受冲击载荷作用的、在高温下工作的零件;复合渗比共渗能使渗层获得较高浓度的Al和B |
|||||||||||||||||||||||||||||||||
|
Al-Ti共渗及复合渗 |
粉末法:1000℃,6h |
提高热稳定性、耐磨性和耐蚀性,但对提高钢的抗氧化性并不比单独渗Al优越 |
||||||||||||||||||||||||||||||||
|
Al-V共渗及复合渗 |
较单独渗Al有更高的热稳定性,可使钢的热稳定性提高数十倍,使钢在酸性水溶液中的耐蚀性提高1~2倍 |
|||||||||||||||||||||||||||||||||
|
Al-Cr-Si共渗及复合渗 |
提高热稳定性和耐蚀、耐冲蚀磨损能力。对镍基热强合金,比单独渗Al的热稳定性提高50%,并有较高的热疲劳抗力;该渗层可用于保护中碳、高碳钢在硝酸、氯化钠水溶液中免受腐蚀;可使某些合金的耐蚀、耐磨损能力提高1~5倍。如用于防止直升机钼制发动机叶片的氧化,叶片边缘处温度可达1500~1600℃ |
|||||||||||||||||||||||||||||||||
|
Al-Ti-Si、Al-Zr-Si共渗 |
Al-Zr-Si共渗粉末法:800~1100℃,2~8h |
提高热稳定性和在某些腐蚀介质中的耐蚀性,如可使碳钢在NaCl、盐酸和醋酸水溶液中的耐蚀性得到提高 |
||||||||||||||||||||||||||||||||
|
含铬共渗及复合渗 |
Cr-Si共渗 |
1000℃,10h,厚度015;20h,厚度0.20~0.25 |
提高耐磨(含冲蚀磨损)、耐蚀(汽蚀、气体腐蚀、电化学腐蚀)能力。渗层具有高的热稳定性和耐急冷急热性含硼共渗与复合渗 |
|
||||||||||||||||||||||||||||||
|
Cr-Ti共渗 |
1100℃,4h,厚度0.03~0.06 |
提高抗氧化、耐蚀、耐磨及耐汽蚀性,还可用于提高热稳定性。抗高温氧化及耐磨性均高于渗铬层。渗层表面硬度2200HV |
|
|||||||||||||||||||||||||||||||
|
Cr-Ti/V/Nb复合渗 |
渗Cr(或镀铬)后在含V或Ti、Nb的硼砂熔盐中扩散渗V(或Ti、Nb),900~1050℃,2~8h,厚度0.01~0.02 |
在高硬度的VC、TiC、NbC与基体中间是碳化铬,使硬度逐渐降低,从而使其抗冲击剥落性、耐蚀性高于单一碳化物层。表面硬度3000HV以上(VC),或2400HV以上(NbC) |
|
|||||||||||||||||||||||||||||||
|
Cr-RE复合渗 |
渗铬盐浴中加适量稀土:950℃,4~8h,厚0.01~0.015 |
提高渗铬速度改善渗铬层质量,使渗层耐蚀性、抗高温氧化性、耐磨性、韧性都得到提高 |
|
|||||||||||||||||||||||||||||||
|
Cr-V共渗后再渗N |
Cr-V共渗后气体渗N:1050℃,8h,540℃,6h,共渗层01~04,氮化物层0.01~0.02 |
渗层抗高温氧化、耐磨性比渗铬或铬钒共渗好 |
|
|||||||||||||||||||||||||||||||
|
含硼共渗及复合渗 |
硼铝共渗与复合渗 |
用粉末法共渗:1100℃×6h,45钢厚度0.36;复合渗:900~1100℃渗硼,2~4h;1000℃渗铝,2~4h |
钢铁和镍基合金硼铝共渗的目的是提高耐磨性和耐蚀性。硼铝复合渗也是为了获得硬度高、耐磨性和抗氧化性好的表层。主要用于高温下承受磨损和腐蚀的工件,如燃气轮机叶片、发动机的喷射器、火管、热锻模和挤压模 |
|
||||||||||||||||||||||||||||||
|
硼硅共渗与复合渗 |
用粉末法:1050℃×3h,45钢厚度0.24 |
改善渗硼层的高脆性,提高钢的抗氧化和耐蚀性能,表面硬度也有所提高 |
||||||||||||||||||||||||||||||||
|
硼锆共渗 |
膏剂法:950℃,2~10h,厚0.04~0.1 |
改善渗层脆性,提高抗冲击载荷的能力。5CrMnMo钢共渗后在MLD-10冲击磨损试验机上试验其磨损失重约为渗硼层的1/4 |
||||||||||||||||||||||||||||||||
|
硼铬共渗与复合渗 |
如:膏剂法渗硼900℃×(1~2)h+粉末法渗铬1050℃×3h |
渗层由铁、铬的硼化物以及碳化物组成,前者起硬质相作用,后者塑性较好,因而渗层的塑性和耐磨性,尤其在动载下比渗硼层好得多 |
||||||||||||||||||||||||||||||||
|
碳氮硼共渗 |
多用盐浴法:常用(730℃±10℃)×(4~6)h,厚度0.36~0.46 |
进一步提高碳氮共渗零件的耐磨性。渗层表面硬度一般比碳氮共渗高2~3HRC,耐磨性显著提高,但疲劳强度不如碳氮共渗 |
||||||||||||||||||||||||||||||||
|
氧硫碳氮硼五元共渗 |
气体法:(560℃±10℃)×(1~3)h,厚度0.04~0.1 |
可得到单元渗难以实现的综合效果。主要用于高速钢刀具,能使其使用寿命稳定地提高1~2倍。工件表面乌黑美观 |
||||||||||||||||||||||||||||||||
|
2.电镀(化学镀)、热处理复合强化层 |
(1)镀渗层 钢铁、铜及铜合金、铝及铝合金等材料表面电镀几种金属或合金,然后通过热扩散处理,可形成各种具有耐磨、减摩、耐蚀性能的镀渗层。下面列出几种钢铁、铝合金镀渗复合处理的技术性能 |
|
||||||||||||||||||||||||||||||||
|
处理 |
工件 材料 |
镀层 材料 |
热扩散 工艺 |
镀扩层组织、 结构和硬度 |
耐蚀性 |
摩擦学性能(在Falex摩擦磨损试验机上进行试验) |
适用范围 |
|||||||||||||||||||||||||||
|
镀锡锑热扩散(Stanal法) |
碳素钢、合金结构钢、模具钢、不锈钢、铸铁粉末冶金件 |
以Sn为主,含Sn7%~10%,可增加少量Cd以提高耐蚀性 |
在充氮炉膛中于580~600℃保温10~15h,高精度工件在精磨前于600℃去应力再加工并电镀 |
表面为1~2μm富锡的减摩层,其下为以FeSn和FeSn2、Fe3SnC为主,硬度为600~800HV的扩散层,渗层深度为10~30μm |
在大气、海水、矿物油中耐蚀性良好,对碱性介质、硝酸钾溶液等有一定的耐蚀性 |
销子试样和V形块均为35钢,未经表面处理时,在1500N载荷下瞬时咬死,经Stanal处理则7h才咬死(试样置于水中);试样置于油中连续加载,未经处理件在2600N时咬死,经Stanal处理直至25000N仍运转正常 |
承载不重的轴、齿轮、滑动轴承、挺杆、部分蜗杆和蜗轮(某些情况下可用钢或铸铁代青铜) |
|||||||||||||||||||||||||||
|
镀铜锡热扩散(Forez法) |
碳素钢、工具钢、模具钢 |
以Cu为主,含Sn可达30% |
在氮气中加热到550~600℃,持续4~6h |
表面为1~2μm富锡的减摩层,其下是FeSn、FeSn2、Fe3SnC,硬度约为450HV的渗层,渗层深度10~20μm,可深达100μm |
在大气、工业大气中有一定的耐蚀性,抗盐雾腐蚀性能明显提高 |
转速300r/min试样上涂凡士林,未经表面处理时6000N咬死,经Forez处理件直至24000N运行正常 |
减速器、轻工机械中的轻载齿轮、轴瓦、水泵零件、蜗轮(钢件处理可代黄铜、青铜) |
|||||||||||||||||||||||||||
|
镀锡镉或锑热扩散(Delsun法) |
铜、青铜和黄铜 |
一般镀7~10μmSn、Cd或Sb,铝青铜基体加厚至10~12μm |
无需在保护气氛中加热,于空气中加热至410~430℃,保温8~14h |
表面是抗咬死性能良好的Cu-Sn-Cd合金薄层,其下是Cu2Sn、Cu4Sn等化合物,硬度为480~600HV,渗层深度约30μm为宜 |
在大气、海水及矿物油中耐蚀 |
销子为铜合金,V形块是渗碳、淬火和回火的15CrNi3A钢,摩擦速度为01m/s,经过Delsun处理的QSn12和HPb59-2的摩擦学性能显著提高 同时提高接触疲劳强度 |
青铜与黄铜齿轮、蜗轮、油泵壳体、轴承、铜质模具、过滤板 |
|||||||||||||||||||||||||||
|
镀铜热扩散(Zinal法) |
铝与铝合金 |
In、Cu,可加少量Zn以提高结合力 |
在一般加热炉中于150~165℃保温4~8h |
表面为1μm左右的富铟抗咬死层,其下为In-Cu化合物,硬度约为200~250HV,镀渗层深度为10~50μm |
耐蚀性能有所改善 |
销子是含铜及少量镁、锰的铝合金,V形块为调质的35钢,以0.1m/s速率在水中试验,未经处理件在500N载荷下瞬时烧伤,经过Zinal处理则经1h才开始擦伤 |
铝合金武器零件、水龙头、活塞、滑轮等 |
|||||||||||||||||||||||||||
|
在渗铝以前进行镀镍、镀铂(有时渗钽、渗铌)可以在金属表面形成一层扩散屏障,以阻滞在高温服役条件下铝的二次扩散,提高渗层的使用寿命。如527铁基合金先镀镍,然后进行750℃×(6~8)h的粉末渗铝,形成40~70μm的镀镍渗铝层,由FeAl3、Fe2Al5、Ni2Al3组成,硬度850~1000HV;若采用铝铬共渗则层厚为25~35μm。800℃×100h氧化试验的增重,未经表面处理、渗铝、镀镍+渗铝、镀镍+铝铬共渗的表面依次为37.8g/m2、54g/m2、1.9g/m2和28g/m2。 铝铬共渗前渗钽用于镍基和钴基合金,可有效防止铝铬共渗层的再扩散,明显提高渗层的高温疲劳强度和抗高温氧化、硫蚀性能。 (2)电镀(化学镀)+热处理 下表为45钢经不同热处理+表面处理后,在“球-盘”试验机上进行的摩擦磨损对比试验结果。试验中上试样是固定的GCr15钢球,下试样是45钢制成的圆盘 |
|
|||||||||||||||||||||||||||||||||
|
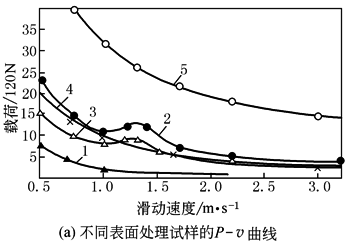
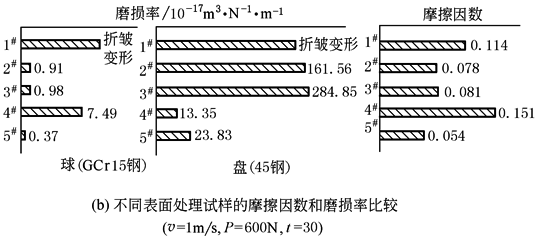
1—860℃水淬和200℃回火,硬度627HV 2—860℃水淬和200℃回火,硬度627HV,刷镀Ni-Cu-P镀层(Ni64%,Cu34%,P2%),硬度961HV 3—860℃水淬和590℃回火,硬度243HV,刷镀Ni-Cu-P镀层,硬度904HV 4—860℃水淬和550℃回火,硬度487HV,离子渗氮,电压370V,电流7.6A,(540~560℃)×13h,硬度478HV 5—860℃水淬和550℃回火,硬度487HV,离子渗氮加刷镀Ni-Cu-P镀层,硬度502HV |
|
左图表明,在离子渗氮45钢表面刷镀Ni-Cu-P镀层的5#试样的承载能力最好,大约相当于2#、3#或4#试样的2~3倍,约相当于未经表面处理的1#试样的10倍。5#试样还具有最低的摩擦因数,大约相当于1#和4#试样的1/2和1/3,5#试样对磨钢球的磨损率与4#试样相比大约下降了20倍 扫描电镜形貌观察可见,2#试样表层发生了严重的塑性变形,并在镀层与基体界面出现了将导致镀层剥落的大裂纹;而5#试样虽然硬度仅有500HV,但其镀层与基体界面结合良好,这是由于镀层内应力下降,抵抗裂纹扩展能力提高的结果 |
|
|||||||||||||||||||||||||||||||
|
3.铸渗复合层 |
机理 |
铸渗复合法是在铸型型腔壁上涂敷、贴固一定粒度的合金粉末膏剂(铸渗膏剂),然后将液态金属倒入,液态金属浸透膏剂的毛细孔隙中,靠其热量熔融膏剂并与基体表面熔合为一体。由于界面处的扩散渗透,在铸件表面上形成一定厚度且与基体组织、成分、性能截然不同的合金耐磨覆层———铸渗复合涂层高铬白口铁铸渗层 |
|
|||||||||||||||||||||||||||||||
|
特点 |
铸渗法在砂型铸造、精密铸造和压力铸造中均可应用。基体材料可为各种铸钢和铸铁 |
|
||||||||||||||||||||||||||||||||
|
铸渗 膏剂 选用 |
制作耐磨铸渗膏剂,一般选用耐磨性好、熔点较低的高铬白口铁合金粉末,或在其中加入碳化物硬颗粒,再加入1%左右的熔剂(硼砂等)及适量的黏结剂(水玻璃、聚乙烯醇等)调成膏状,或将膏剂压成一定形状备用 合金膏剂获得最大浸透深度的粉末粒度为0.06~0.50mm,制备薄铸渗涂层粉末粒度为020~032mm。膏剂层厚度一般为铸件厚度的1/10以下,当膏剂涂层厚度小于5mm,铸渗层厚度相当于1~3倍膏剂厚度 |
|
||||||||||||||||||||||||||||||||
|
WC颗粒复合铸渗层 |
WC颗粒复 合膏剂系列 |
复合铸渗层磨损面中 WC颗粒的面积比/% |
相对耐 磨性ε |
WC颗粒复 合膏剂系列 |
复合铸渗层磨损面中 WC颗粒的面积比/% |
相对耐 磨性ε |
|
|||||||||||||||||||||||||||
|
30MnSiTi铸钢 |
0 |
1.0 |
高铬白口铁+WC(铸态) |
47.3 44.5 41.7 25.0 0 |
24.5 21.4 20.2 19.2 1.8 |
|||||||||||||||||||||||||||||
|
30MnSiTi+WC(铸态) |
53.6 19.9 |
31.2 14.3 |
||||||||||||||||||||||||||||||||
|
高铬白口铁+WC (950℃淬火,250℃回火) |
48.2 11.7 5.3 |
21.4 12.8 4.0 |
||||||||||||||||||||||||||||||||
|
高铬白口铁铸渗层 |
膏剂系列 |
铸渗层化学成分(质量分数)/% |
涂层厚 度/mm |
铸渗层平均 厚度/mm |
热处理 状态 |
硬度 HRC |
相对耐 磨性ε |
|
||||||||||||||||||||||||||
|
C |
Cr |
Mo |
Cu |
V |
Fe |
|||||||||||||||||||||||||||||
|
Cr |
3.84 |
20.3 |
— |
— |
— |
余量 |
2.5 |
2.7 |
950℃淬火,250℃回火 |
60 |
1.76 |
|||||||||||||||||||||||
|
Cr-Mo-Cu |
2.45 |
16.8 |
1.74 |
0.14 |
— |
余量 |
2.5 |
3.4 |
58 |
2.45 |
||||||||||||||||||||||||
|
Cr-V |
2.45 |
15.8 |
— |
— |
0.99 |
余量 |
2.5 |
3.0 |
60 |
2.74 |
||||||||||||||||||||||||
|
30MnSiTi铸钢标样 |
|
48 |
1.00 |
|||||||||||||||||||||||||||||||
|
注:1.耐磨性测试条件:ML-10型销盘式磨料磨损试验机;30MnSiTi铸钢标样,磨料为106μm刚玉砂纸,载荷49N,用万分之一天平测量磨损失重 2.加WC颗粒的铸渗层,浸透过程中膏剂合金熔化,WC不熔化。凝固后形成在膏剂合金基体上嵌镶着WC颗粒硬质相的复合铸渗层。这种铸渗层中WC含量一般为30%~70%,粒度为900~590μm |
|
|||||||||||||||||||||||||||||||||
|
||||||||||||||||||||||||||||||||||
|
四、含表面热处理的复合强化层 |
4.表面热处理与其他表面技术复合层 |
(1)渗碳加强力喷丸 可以提高变速箱齿轮等工件的疲劳强度、寿命和可靠性,尤其是表面能获得大量残余奥氏体的渗碳工艺经喷丸强化可使工件具有很好的疲劳性能。下面是20CrMnTi钢在两种工艺参数下渗碳加强力喷丸后的接触疲劳试验结果 |
||||
|
20CrMnTi钢的处理工艺 |
接触疲劳试验结果 |
对 比 说 明 |
||||
|
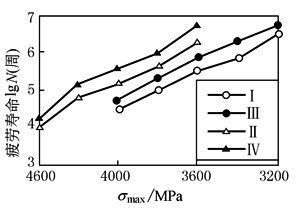
Ⅰ—930℃渗碳,碳势105%,850℃淬油,190℃回火 Ⅱ—930℃渗碳,碳势13%,880℃淬油,190℃回火 Ⅲ—工艺Ⅰ+强力喷丸(HC-34型喷丸机,用直径2.8mm、硬度48~55HRC的钢丸,喷丸强度fa=0.56mm) Ⅳ—工艺Ⅱ+强力喷丸(喷丸条件同Ⅲ) |
|
左图表明,两种工艺经喷丸后其疲劳寿命均明显提高,在较低接触应力下更显著。其中高浓度渗碳与强力喷丸表面复合强化,具有最高的接触疲劳寿命。测试得出,高碳势的工艺Ⅱ比工艺Ⅰ的有效渗层深度增加18.8%;喷丸后表层硬度均明显提高,工艺Ⅰ提高50HV左右,而工艺Ⅱ最多提高约90HV。在次表层0.3~10mm范围内,工艺Ⅳ的硬度均比工艺Ⅲ高。高浓度渗碳导致了次表层硬度的提高和有效渗层的增加,强力喷丸的形变强化效应和引入的残余压应力,有效弥补了因大量残余奥氏体所造成的表面残余压应力下降的不利影响。在高应力条件下,复合强化效果受到影响 |
||||
|
(2)渗碳加碳氮共渗+加工硬化(压迫、喷丸等) 这是在渗碳后加碳氮共渗工序,以期在随后的淬火中,在表层形成大量的残余奥氏体,然后通过压迫等使表面进一步硬化。这种复合处理能形成很硬而又富有韧性的表层,提高了使用寿命,并能获得很高的疲劳强度 |
||||||
|
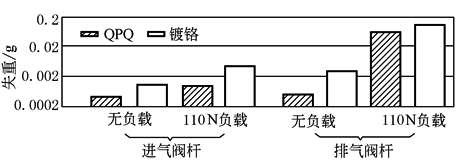
(3)碳氮共渗加氧化抛光复合处理(国外商品名为QPQ工艺) 该工艺的碳氮共渗温度一般为540~580℃,时间05~3h,在氧化盐浴中的浸渍时间在5~20min范围内。经QPQ工艺处理的工件,其耐磨性能优良,如下图所示,耐蚀性也很高,如下表。表面乌黑发亮,在适当场合可代替镀铬,解决电镀污染问题。目前国内外在汽车、摩托车、照相机、兵器等零件上应用较多 |
||||||
|
QPQ与镀铬耐磨性比较(发动机阀门杆) (4)在Al或Al-Ti渗层中嵌夹Al2O3陶瓷 |
QPQ工艺与几种电镀层盐雾试验结果 |
|||||
|
表面处理 |
每24h失重/g·m-2 |
|||||
|
QPQ工艺 |
0.34 |
|||||
|
12μm硬铬 |
7.1 |
|||||
|
20μm软铬+25μm硬铬 |
7.2 |
|||||
|
20μm硬铬 |
2.9 |
|||||
|
37.0μm铜+45.0μm镍+ 1.3μm铬 |
0.45 |
|||||
|
该工艺可使渗层具有非常优异的抗高温氧化、抗热疲劳和抗冲蚀磨损性能。用固体粉末法时,先将Al2O3、TiO2(粒度为1~20μm)和黏结剂(丙烯酸树脂溶于甲苯或丙酮)按比例调成料浆、用刷涂,浸渍或喷涂等方法涂敷于零件表面,干燥后埋入由60%Al2O3+40%渗剂(34%Al+61%Ti+5%碳粉)另加0.2%NH4F组成的粉末中,在氢气保护下1050℃保温3~4h,钛与铝的卤化物气体透过陶瓷层与基体产生互扩散,形成以铝为主的铝钛共渗层,陶瓷嵌夹在渗层内。含陶瓷层厚度约25μm,渗层厚度为50μm。除粉末法外,还可用电泳法或熔浴法获得这种渗层。用镍基合金渗铝及渗铝夹嵌陶瓷进行对比试验发现,后者的氧化失量率下降到渗铝层的2%以下,热腐蚀试验的失效时间是渗铝层的4倍以上 |
||||||