计算选型
|
电镀、化学镀复合材料及其复合涂层 |
|
||||||||||||
|
类 别 |
性 能 和 应 用 |
|
|||||||||||
|
一、电镀、化学镀复合材料 |
复合材料是由两种或多种均匀相结合在一起而构成的多相混合物。它具有各个单相所不能获得的独特性能。采用电镀或化学镀,使金属和不溶性固体微粒共同沉积,可以获得各种微粒弥散金属基质复合镀层 |
|
|||||||||||
|
复合镀层的性能主要取决于基质金属和固体微粒。目前国内外曾用于复合电镀的基质金属和固体微粒列于下表 耐磨复合电镀层多以镍为基质金属,也可以用铁、铬、镍合金等为基质金属,常用的固体微粒为各种氧化物、碳化物、氮化物、硼化物等陶瓷粉末;耐磨化学复合镀最常见的体系是Ni-P/SiC和Ni-P/金刚石 复合镀层耐磨性提高的主要原因是加入的固体微粒的耐磨性能比基质金属高,且微粒能够弥散强化基质金属镀层,并使镀层能保持一定的延性和韧性 |
|||||||||||||
|
一、电镀、化学镀复合材料 |
基质金属和固体微粒分散相的选择 |
基质 金属 |
分 散 粒 子 |
基质 金属 |
分 散 粒 子 |
|
|||||||
|
Ni |
Al2O3、Cr2O3、Fe2O3、TiO2、ZrO2、ThO2、SiO2、CeO2、BeO、MgO、CdO、金刚石、SiC、TiC、WC、VC、ZrC、TaC、Cr3C2、B4C、BN(α、β)、ZrB2、TiN、Si3N4、WSi2、PTFE、(CF)n、石墨、MoS2、WS2、CaF2、BaSO4、SrSO4、ZnS、CdS、TiH2、Cr、Mo、Ti、Ni、Fe、W、V、Ta、玻璃、高岭土 |
Ag |
Al2O3、TiO2、BeO、SiC、BN、MoS2、刚玉、石墨、La2O3 |
|
|||||||||
|
Zn |
ZrO2、SiO2、TiO2、Cr2O3、SiC、TiC、Cr3C2、Al |
|
|||||||||||
|
Cd |
Al2O3、Fe2O3、B4C、刚玉 |
|
|||||||||||
|
Pb |
Al2O3、TiO2、TiC、B4C、Si、Sb、刚玉 |
|
|||||||||||
|
Sn |
刚玉 |
||||||||||||
|
Cu |
Al2O3、TiO2、ZrO2、SiO2、CeO2、SiO、TiC、WC、ZrC、NbC、B4C、BN、Cr3B2、PTFE、(CF)n、石墨、MoS2、WS2、BaSO4、SrSO4 |
||||||||||||
|
Ni-Co |
Al2O3、SiC、Cr3C2、BN |
|
|||||||||||
|
Co |
Al2O3、Cr2O3、Cr3C2、WC、TaC、ZrB2、BN、Cr3B2、金刚石 |
Ni-Fe |
Al2O3、Eu2O3、SiC、Cr3C2、BN |
|
|||||||||
|
Ni-Mn |
Al2O3、SiC、Cr3C2、BN |
|
|||||||||||
|
Fe |
Al2O3、Fe2O3、SiC、WC、B、PTFE、MoS2 |
Pb-Sn |
TiO2 |
|
|||||||||
|
Cr |
Al2O3、CeO2、ZrO2、TiO2、SiO2、UO2、SiC、WC、ZaB2、TiB2 |
Ni-P |
Al2O3、Cr2O3、TiO2、ZrO2、SiC、Cr3C2、B4C、PTFE、BN、CaF2、金刚石 |
|
|||||||||
|
Au |
Al2O3、Y2O3、SiO2、TiO2、ThO2、CeO2、TiC、WC、Cr3B2、BN、(CF)n、石墨 |
Ni-B |
Al2O3、Cr2O3、SiC、Cr3C2、金刚石 |
|
|||||||||
|
Co-B |
Al2O3、Cr2O3、BN |
|
|||||||||||
|
电镀镍、钴、铁基复合镀层 |
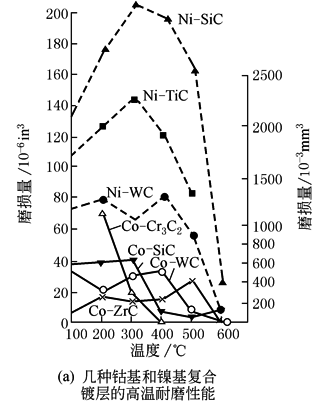
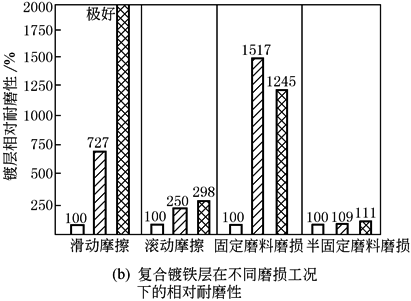
①Ni-SiC(质量分数为2.3%~4.0%)复合镀层:在氨基磺酸盐镀镍溶液加入1~3μm的SiC微粒制成 耐磨性比普通镀镍层提高70%,且随摩擦时间增加,效果更为明显。用于发动机汽缸内壁,缸壁的磨损量为普通铁套汽缸的60% 固体微粒在镍基复合镀层中的含量对镀层的耐磨性影响较大。图b表明电镀Ni-SiC复合镀层的耐犁沟磨料磨损和耐擦伤磨料磨损能力均优于电镀镍层,且随SiC含量的增加而逐渐提高,但前者的变化不如后者显著 ②Co-Cr3C2复合镀层:它在800℃以下仍能保持高的耐磨性,在400~600℃时其耐磨性远优于镍基复合镀层。图a为几种钴基和镍基复合镀层的高温耐磨性能 ③Fe-Al2O3和Fe-B4C复合镀铁:Al2O3和B4C粒度一般为3~7μm,添加量为30~55g/L。复合镀铁层的硬度为900~1000HV,其耐磨性对比见图b。该镀层在农机、交通、矿山设备的轴类零件、内燃机汽缸套及犁铧的表面强化与修复上应用较多 ④纳米金刚石复合镀层:是将不同含量的金刚石粉(含金刚石27%~30%,石墨和无定形碳的纳米级金刚石粉,其颗粒为3~15nm,用混合酸处理后,得到纯度为90%以上的金刚石粉)与快速镍溶液混合后,用电刷镀方法制成。该复合镀层具有极好的耐磨、减摩性能,并随纳米金刚石粉含量的增加而提高,含量为50g/L时,其耐磨性比纯镍镀层高2倍,摩擦因数降低40%,镀层呈非晶化趋势 |
|
|
||||||||||
|
电镀纤维复合材料 |
是含有连续的细丝或非连续的纤维增强金属基复合材料(用电沉积方法制得) 1)该复合材料用的纤维可以是金属的和非金属的。如钨、硼、石墨、钢、碳化硅、晶须(如Al2O3、SiC)、玻璃等纤维,使其强度和刚度与金属的强度结合起来 2)纤维必须彼此隔开,排列方向应与载荷一致 3)实际采用的电镀成形工艺,有连续细丝缠绕法及交替缠绕和电镀法 4)连续细丝缠绕与电镀是同时进行的。导电纤维从溶液表面向缠绕物运动的行程中就发生了沉积,并由此导致复合材料中易出现孔洞;而对于绝缘纤维,沉积物并不在细丝上生成,仅仅是围绕它生长,并将其封闭。碳纤维尽管导电,但通常仅能以纤维束的形式获得。电镀不可能穿透纤维束的心部,为均匀覆盖,可将纤维束预先镀上金属基材料,然后再缠绕,并同时进行电镀 5)交替缠绕是缠绕一层纤维就接着镀一层金属 6)电成形纤维增强金属基复合材料适用于旋转体表面,其最高使用温度受纤维与基质金属的反应限制 |
|
|||||||||||
|
化学镀镍、磷复合镀层 |
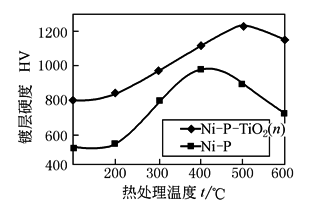
(1)Ni-B(P)-金刚石复合镀层 在Ni-B基镀层中,金刚石复合镀层的耐磨性比不加粒子的镀层或加入Al2O3、SiC的镀层优越得多,合成金刚石化学镀层又比天然金刚石复合镀层的耐磨性好;原因在于它表面的非催化活性、表面粗糙、有效多边缘及棱角,易于在镀层生长过程中被包裹住,而光滑的天然金刚石没有这个优点。人造金刚石价格便宜,容易控制尺寸。施镀金刚石的前处理很重要,尤其是合成产品,必须依次用浓HNO3、HCl及H2SO4处理,溶去生产过程中可能混入的杂质,特别是具有活性的金属Ni、Co、Cu、Fe等,然后漂洗,干燥备用。金刚石的粒度以1~6μm为宜 复合镀层的耐磨性与其粒子尺寸有关。Yamline耐磨试验结果表明,Ni-B多晶金刚石复合镀层在粒子含量为20%(体积分数),试验时间为85min情况下,对应粒子平均尺寸为5μm、9μm、22μm时的磨损率分别为6.2μm/h、51μm/h、34μm/h,粒子尺寸以9~22μm为佳。也有试验证明,片状铝粉比球状铝粉效果好。右表是化学镀Ni-B(P)-金刚石复合镀层耐磨性 (2)Ni-P-TiO2(n)纳米粒子化学复合镀层试验表面Ni-P-TiO2(n)复合镀层比单纯Ni-P合金镀层具有高得多的硬度和抗高温氧化性能。热处理后Ni-P合金镀层的硬度峰值在400℃,而Ni-P-TiO2(n)化学复合镀层的在500℃(见图) |
镀层材料 |
试验时间 /min |
磨损率 /μm·h-1 |
|
||||||||
|
Ni-B |
1/30 |
23000 |
|
||||||||||
|
Ni-B-9μm 多晶人造金刚石 |
85 |
5.1 |
|
||||||||||
|
Ni-B-9μm 天然金刚石 |
85 |
10.2 |
|
||||||||||
|
Ni-B-9μm 金刚石B① |
85 |
13.1 |
|
||||||||||
|
Ni-B-8μm Al2O3 |
9 |
109 |
|
||||||||||
|
Ni-B-10μm SiC |
5 |
278 |
|
||||||||||
|
Ni-P-1μm 多晶人造金刚石 |
2 |
378 |
|
||||||||||
|
Ni-P-1μm天然金刚石 |
2 |
732 |
|
||||||||||
|
①金刚石B按美国专利2947.608~2947.611制造
热处理对镀层硬度的影响 |
|
||||||||||||
|
铬 基 复 合 镀 层 |
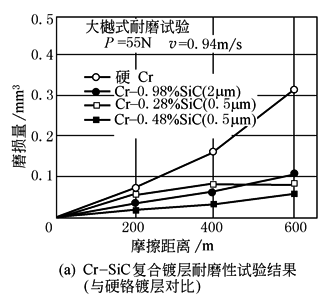
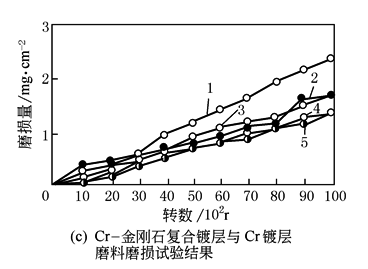
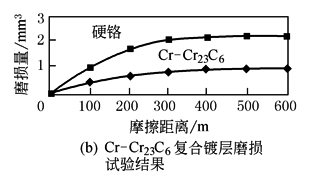
(1)Cr-SiC、Cr-WC、Cr-Al2O3复合镀层 是从CrO3-H2SO4体系中电沉积获得的,其硬度达1200~1400HV,耐磨性能比硬铬镀层高2~3倍以上(见图a) (2)Cr-Cr23C6复合镀层 是使用混合催化剂(SC-7)沉积出来的。由于该镀层在摩擦过程中的摩擦热所生成的钝化膜(Cr2O3)出现在与金属相接触的表面,提高了抗擦伤性和耐磨性。图b为镀层厚度一定时用磨损试验机的试验结果。试验表明,随着摩擦过程中接触表面温度的上升,铬镀层硬度降低,磨损量增加;而Cr-Cr23C6复合镀层因形成了高强度的钝化膜,维持了较低的磨损率 (3)Cr-金刚石复合镀层 图c是含有天然金刚石和合成金刚石的Cr-金刚石复合镀层[金刚石含量(质量分数)为0.1%]与Cr镀层在擦伤型磨料磨损条件下的耐磨性。复合镀层的耐磨性比铬镀层大有提高,而且随着磨损试验时间延长,效果更显著。下表为几种铬基复合镀层的硬度和磨损率 |
|
|||||||||||
|
镀层种类 |
微粒含量 (质量分数) /% |
显微硬度 HV |
磨损率 /10-5mm3·N-1·m-1 |
[CS-10(Taber磨损试验机),负荷98N] 1—Cr,20A/dm2;2—天然金刚石,0.1%,20A/dm2; 3—天然金刚石,0.1%,10A/dm2; 4—合成金刚石,0.1%,10A/dm2; 5—合成金刚石,0.1%,20A/dm2 |
|
||||||||
|
Cr-NbC |
1.3 |
|
0.20 |
||||||||||
|
Cr-ZrO2 |
1.4 |
|
0.35 |
||||||||||
|
Cr-ZrB2 |
2.0 |
1200 |
0.26 |
||||||||||
|
Cr-NbC-h-BN |
4.0 |
1000 |
0.08 |
||||||||||
|
Cr-ZrO2-h-BN |
2.2 |
1100 |
0.23 |
||||||||||
|
Cr-ZrB2-h-BN |
2.5 |
920 |
0.12 |
||||||||||
|
Cr-HfC |
1.2 |
1000 |
0.29 |
||||||||||
|
Cr-HfC-h-BN |
3.0 |
940 |
0.19 |
||||||||||
|
Cr-Al2O3 |
1.6 |
800 |
0.32 |
||||||||||
|
Cr-Al2O3-h-BN |
2.1 |
860 |
0.14 |
||||||||||
|
Cr-HfB2 |
2.0 |
1200 |
0.24 |
||||||||||
|
Cr-HfB2-h-BN |
2.5 |
1100 |
0.24 |
||||||||||
|
注:基质金属显微硬度:900;基质金属磨损率:0.54
滑动速度:0.208m/s;最终载荷:12N;旋转试样:45钢调质, 表面电镀,镀层厚度15μm;固定试样:含石墨的金属基自润 滑滑动轴承材料。试验时无油润滑 |
|||||||||||||
|
|||||||||||||