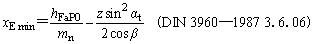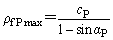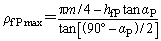计算选型
|
GB 1356—88所作的修改 |
|||||||
|
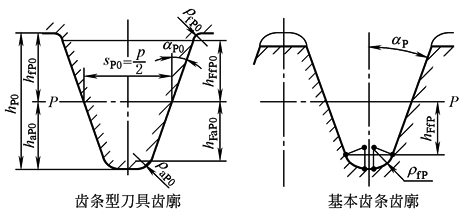
1)标准基本齿条齿廓:standard basic rack tooth profile 这是ISO1122-1:1998中新出现的术语,现在正式译为“标准基本齿条齿廓” 原标准题目是“基本齿廓” 2)ρfP——基本齿条的齿根圆角半径与齿轮的齿根圆半径的关系,原标准只有一个圆角半径ρfP≈0.38mm 在DIN 867—1986中的说明如下(见图1):基本齿廓的齿根倒圆半径ρfP确定了刀具基本齿廓的齿顶倒圆半径ρaP0,圆柱齿轮上加工的齿根圆的曲率半径等于或者大于刀具的齿顶倒圆半径,这取决于齿数和齿廓变位
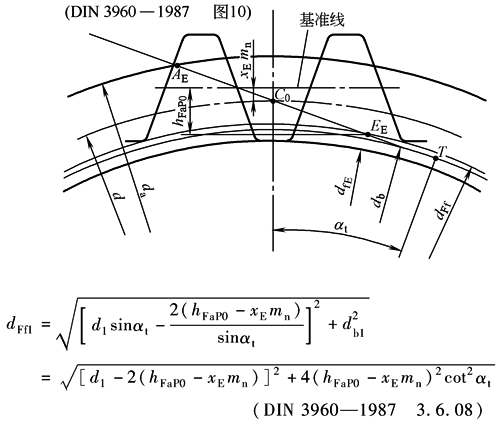
图1 DIN的刀具与齿条的齿廓 3)新代号hFfP最早出现在DIN 867—1986中 hFfP=hfP-ρfP(1-sinαP) 大多数情况下,将基本齿条齿廓的齿槽作为齿条型刀具的齿廓。hFfP与齿条型刀具hFfP0是对应关系,即hFfP=hFfP0。不根切的最少变位系数xmin、展成切削的渐开线起始点的直径dFf计算公式都是采用hFfP0 德国的DIN 3960—1987、美国的AGMA 913-A98标准,都采用了这个公式计算不根切的最小变位和渐开线起始圆直径。图2是DIN 3960—1987相关部分。对于零侧隙计算,xEmin=xmin
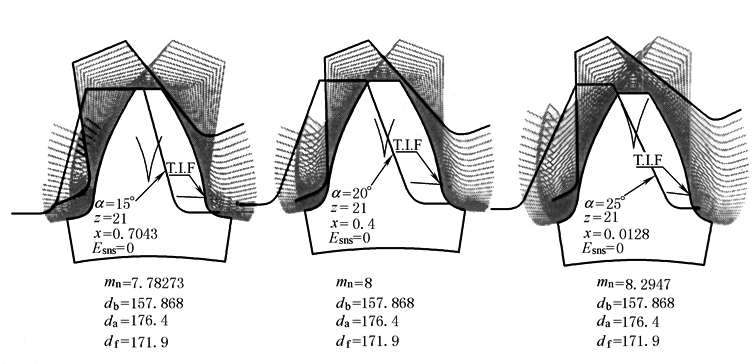
图2 DIN齿廓图 传统的计算公式都将hFaP0这个数值用了ha(haP),这样替代只有在标准基本齿条齿廓下是正确的,即haP*=1、hfP*=1.25、ρfP*≈0.38(较为精确的近似值为0.379951)、α=20°,这时haP*=hFaP0* 前苏联李特文的《齿轮啮合原理》和日本仙波正庄的《变位齿轮》(用了一个章节)讲解了变模数、变压力角的啮合 必要条件是:m1cosα1=m2cosα2。就是正确啮合的基本条件是基节相等。这个原理已应用到齿轮刀具。变模数变压力角的滚刀设计已经较为广泛地应用在一些特定的专业领域 图3是一个例子,用不同齿形角的齿条刀具可以加工出来一样渐开线齿廓。在齿条刀具相同的齿顶圆弧情况下,可以得到不同的渐开线起始圆。这时变位系数也需要计算,较小的压力角对应较大变位系数。目前应用的大变位齿轮实质就是大压力角、较短的齿顶高的传动。问题是齿轮承载能力计算中,例如轮齿刚度Cγ的计算,标准中明确规定,该公式的适用范围是:-0.5≤(x1+x2)≤2(GB/T 19406—2003,GB/T 3480—1997)。标准中多个公式用到这个参数,超过这个范围就等于没有了计算依据
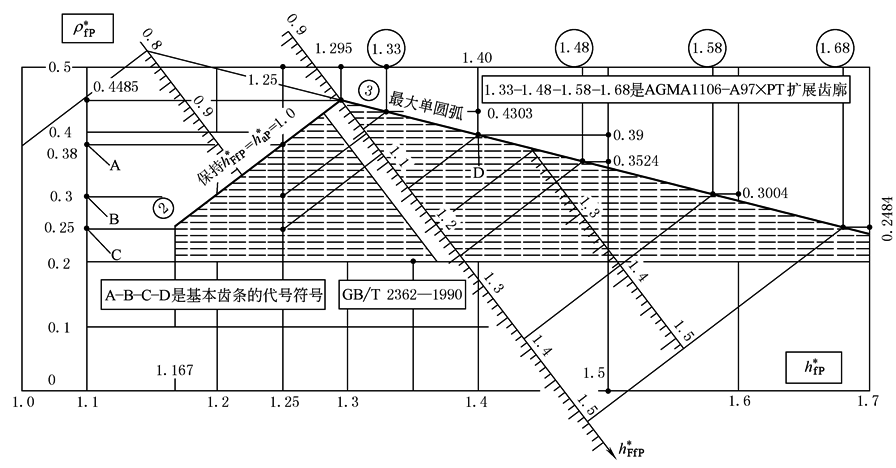
图3 用变压力角、变模数的齿条刀具加工同一个齿轮的模拟 当αP=20°,hfP*—ρfP*—hFfP*的相互关系。DIN 867—1987给出了一个附图,论述了αP=20°、haP*=1时,ρfP*的计算公式就是GB/T 1356—2001 (2)、(3)两个式子[即式 图4补充了haP*=0.8和haP*=1.2的对应关系,同时增加了对应的hFfP*,下表列出13种常见的基本齿条齿廓对应数值
图4 αP=20°时hfP*—ρfP*—hFfP*关系 |
|||||||
|
GB、AGMA、ISO齿廓参数 |
|||||||
|
齿廓参数 齿廓标准 |
αP |
haP* |
hfP* |
cP* |
ρfP* |
hFfP* |
不根切的最 少齿数zmin |
|
GB/T 1356-A |
20° |
1 |
1.25 |
0.25 |
0.38 |
1.0 |
17.09 |
|
GB/T 1356-B |
20° |
1 |
1.25 |
0.25 |
0.3 |
1.0526 |
17.997 |
|
GB/T 1356-C |
20° |
1 |
1.25 |
0.25 |
0.25 |
1.0855 |
18.559 |
|
GB/T 1356-D |
20° |
1 |
1.4 |
0.40 |
0.39 |
1.1434 |
19.549 |
|
GB 2362—1990 |
20° |
1 |
1.35 |
0.35 |
0.2 |
1.2184 |
20.831 |
|
AGMA 1106 PT |
20° |
1 |
1.33 |
0.33 |
0.4303 |
1.0469 |
17.899 |
|
AGMA XPT-2 |
20° |
1.15 |
1.48 |
0.33 |
0.3524 |
1.248 |
21.337 |
|
AGMA XPT-3 |
20° |
1.25 |
1.58 |
0.33 |
0.3004 |
1.382 |
23.628 |
|
AGMA XPT-4 |
20° |
1.35 |
1.68 |
0.33 |
0.2484 |
1.517 |
25.937 |
|
------------ |
14.5° |
1 |
1.25 |
0.25 |
0.30 |
1.025 |
32.704 |
|
ISO 6336-3.5 |
20° |
1.20 |
1.50 |
0.30 |
0.30 |
1.3026 |
22.271 |
|
ISO 6336-3.7 |
22.5° |
1 |
1.25 |
0.25 |
0.40 |
1.0 |
13.696 |
|
ISO 6336-3.8 |
25° |
1 |
1.25 |
0.25 |
0.318 |
1.0 |
11.198 |
|
注:1.AGMA PT&XPT是AGMA 1106-A97塑料齿轮扩展齿廓(PGT TOOTH FORM)。 2.GB/T 1356-A(B/C/D)是该标准提供的数据。 3.ISO 6336-3.5(.7/.8)是该标准图13(图15/16)提供的数据。 |
|||||||
|
对于大多数应用场合,利用GB/T 1356—2001标准基本齿条齿廓和有目的地选择变位。就可以得到合适的、能经受使用考验的啮合 在特殊情况下,可以不执行标准,当需要较大的端面重合度时,可以选择较小的齿廓角αP,例如在印刷机械中常常是αP=15° 对于重载齿轮传动,有时优先采用αP=22.5°或αP=25°。这样虽然提高了齿轮的承载能力,但是会使端面重合度变小,齿顶圆齿厚变得更尖一些,在渗碳淬火处理时,可能产生齿顶淬透,在受载时产生崩齿的危险 通常的啮合hwP=2,现在有的hwP=2.25或hwP=2.5的所谓“高齿啮合”,这样可以得到特别平稳的传动。但是由于啮合时齿面滑动速度较高,胶合危险增加,齿顶变得更尖也需要注意。这种高齿啮合似乎有扩大的趋势。例如AGMA 1106-A97中已经采用hwP=2.3、2.5、2.7的齿廓(见AGMA 1106-A97) |
|||||||