计算选型
|
带导轨气缸/中型导向单元在轴承衬套装配工艺上的应用 |
||
|
应用 原理 |
|
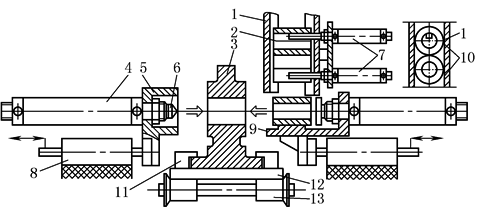
1—料架;2—连接件(轴承轴衬);3—工件; 4—中心棒对中气缸;5—反向支撑和夹紧套筒; 6—对中顶针;7—分配器驱动气缸; 8—导向单元(带导轨气缸/中型导向单元); 9—连接件的V形支撑;10—分配器销; 11—工件的夹紧爪;12—工件托架; 13—滚子传送带 |
|
在使用纵向施压的轴套装配中(把轴承轴衬2装配在工件3的内孔),两个被装配的组件必须保证同轴度要求,这一点相当重要。在这个例子中,为了达到这一点,采用了一个反支撑夹紧套筒5固定在气缸上,通过中心芯棒对中气缸进给,将对中顶针6(中心芯棒)定位在工件2另一边的内孔上,这个操作可提高装配同轴度,然后通过气缸将衬套压入到轴承中。所有这些动作都是由气动完成的,包括衬套的分离、夹紧,安装完成后,对中机构和压紧机构退回,工件托架进入到下一道工序 带导轨气缸/中型导向单元可承受较大的径向负载,活塞杆伸出受载时,挠度变形小,能确保左、右两边的同轴度 |
||
|
适用 组件 |
①标准圆形气缸;②中型导向驱动单元;③单气控阀;④接近开关;⑤管接头;⑥安装附件 |
|