计算选型
|
嵌件与塑件的设计 |
||||||||
|
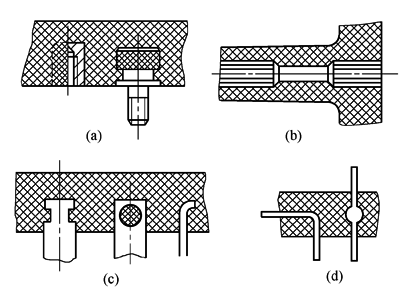
在嵌件与塑件的设计中,要考虑两者之间持久的连接牢度和注射过程的可行性 ① 嵌件的形状和表面应设计适当伏陷结构,以提高嵌件与塑件的连接牢度,其主要形式见表1 |
||||||||
|
表1 嵌件上的伏陷结构 |
||||||||
|
|
||||||||
|
序号 |
主要形式 |
说 明 |
||||||
|
1 |
圆柱表面滚花(图a) |
交叉滚轧的麻粒状花纹,连接效果比直纹滚花好。直纹滚花在轴线方向易松动 |
||||||
|
2 |
开槽(图b) |
可在圆柱表面开圆环槽,但周向易松动 |
||||||
|
3 |
切口和冲孔(图c) |
对于片条嵌件,可冲压切口或孔作为伏陷结构 |
||||||
|
4 |
压扁和弯折(图d) |
细圆条嵌件,可局部压扁,也可折弯 |
||||||
|
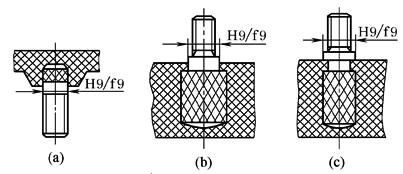
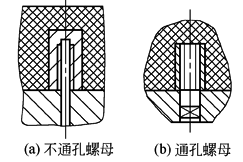
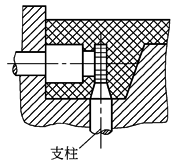
② 嵌件在模具内要可靠定位,在动模的合模运动中嵌件要不产生松动,以保证在高压熔体冲压下不偏移不漏料 |
||||||||
|
表2 嵌件在模具内的定位 |
||||||||
|
序号 |
示 图 |
说 明 |
||||||
|
1 |
|
模具上的圆柱孔与螺杆嵌件上轴段有H9/f9配合定位尺寸 图a、b所示,螺杆嵌件的轴线方向定位较差,熔料有溢入螺纹牙的可能 图c所示,图上轴线方向有凸肩定位,熔料不会溢入螺纹牙 |
||||||
|
2 |
|
图a所示螺母嵌件为不通孔,嵌件插入模具上的定位芯棒。若为通孔,如图b所示,采用可拆卸的螺钉芯棒,在模外旋入螺母嵌件,然后一起定位到模具上 |
||||||
|
3 |
|
为防止柱状嵌件被高压熔体压歪,嵌件高度h不宜超过直径d的2倍。必要时给以支撑,如图所示。对面积较大片状嵌件,对全埋在塑件中的嵌件如汽车方向盘,都用模具上的芯柱支撑 |
||||||
|
由于金属与塑料的线胀系数等热性能差异较大,在冷却固化后嵌件周围的塑料有较大的残余应力。嵌件周围同时存在熔合缝,会降低材料的力学性能。因此,金属嵌件周围的塑料要有足够的厚度,其推荐值列于表3 |
||||||||
|
表3 金属嵌件周围塑料层的最小壁厚 mm |
||||||||
|
塑料材料 |
金属嵌件的外径D范围 |
塑料材料 |
金属嵌件的外径D范围 |
|||||
|
1.5~16 |
16~25 |
1.5~16 |
16~25 |
|||||
|
酚醛塑料 尼龙66、聚乙烯 尼龙6 |
0.8D 0.4D 0.5D |
0.5D 0.3D 0.4D |
聚丙烯、聚醛、聚甲基丙烯酸甲酯 醋酸纤维素 ABS |
0.5D 0.9D 1.0D |
0.3D 0.8D 0.8D |
|||