计算选型
|
复合镀固体润滑材料和气相沉积复合膜和多层膜 |
||||||||||||||||||||
|
机理 |
固体润滑是用固体微粉、薄膜或复合材料代替润滑油脂,涂敷在工件表面,隔离相对运动的摩擦面以达到减摩和耐磨的目的。固体润滑材料由基材、固体润滑剂和起特定作用的其他组元组成。涂覆型和黏结型固体润滑材料的基材可以是金属和非金属材料 |
|||||||||||||||||||
|
固体润滑剂的材料 |
固体润滑剂有软金属+金属化合物+无机物和有机物等 ①软金属。如Pb、Sn、In、Zn、Ba、Ag、Au等 ②金属化合物。如PbO、Pb3O4、Fe3O4等金属氧化物,CaF2、BaF2、CdCl2等金属卤化物,WSe2、MoSe2等金属硫化物以及Zn3(PO4)2、Ag2SO4等金属盐类 ③无机物。如石墨、氟化石墨、玻璃等 ④有机物。如蜡、固体脂肪酸和醇、联苯、染料和涂料、塑料和树脂[如聚四氟乙烯(PTFE)、聚酰胺(尼龙)、酚醛]等 对复合镀层,采用的固体润滑剂有石墨、MoS2、聚四氟乙烯(PTFE)、氟化石墨[(CF)n]和WS2等,采用的基体材料有镍和铜等。不同基材与固体润滑剂所组成的固体润滑复合镀层列于右表 |
基材 |
固体润滑剂 |
|||||||||||||||||
|
Ni |
MoS2、WS2、(CF)n、石墨、PTFE、BN、、CaF2、PVC |
|||||||||||||||||||
|
Cu |
MoS2、WS2、(CF)n、石墨、PTFE、BN、BaSO4 |
|||||||||||||||||||
|
Co |
PTFE |
|||||||||||||||||||
|
Fe |
石墨、PTFE |
|||||||||||||||||||
|
Ag |
MoS2、石墨、BN |
|||||||||||||||||||
|
Au |
石墨、(CF)n、MoS2 |
|||||||||||||||||||
|
Zn |
石墨 |
|||||||||||||||||||
|
Ni-P |
PTFE、BN、CaF2 |
|||||||||||||||||||
|
Ni-B |
PTFE、CaF2 |
|||||||||||||||||||
|
Co-B |
CaF2 |
|||||||||||||||||||
|
应用 |
固体润滑镀层的使用效果十分显著,如Ni-(CF)n镀层用于水平连铸设备中的结晶器内壁,不需要振动结晶器,也不加润滑剂,就能以较小的力量顺利地将铸坯从结晶器内拉出,且铸坯表面良好;Ni-PTFE镀层用于增塑聚氯乙烯热压模具内壁 ,不加起模剂就很容易起模;Au-(CF)n镀层的摩擦因数为Au镀层的1/10~1/8d,用于电接触表面性能良好,插拔力小,寿命高;Cu-BaSO4复合镀层具有抗黏着性能,可用于滑动接触场合;Zn-j石墨复合镀层用在汽车工业的钢紧固件上,其抗擦伤能力完全能与贵重的镉镀层相比用电镀+电刷镀+化学镀可方便地镀制内层坚硬、表层为软金属的既耐磨又减摩的双层或多层镀层。如在电刷镀施工中,工作镀层镀镍钨合金,表面再刷镀一薄层铟效果很好 |
|||||||||||||||||||
|
涂层 |
性 能 和 应 用 |
|||||||||||||||||||
|
Ni-PTFE复合化学镀层 |
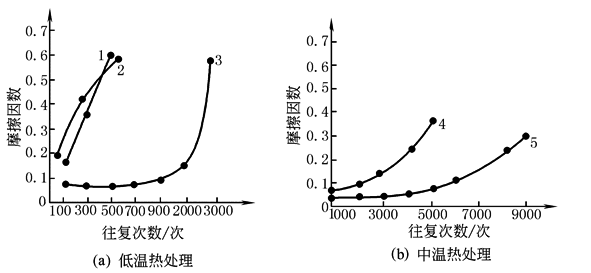
是一种抗黏着的自润滑涂层。镀层组成为Ni84.0%(质量 ) ,P8.8%,PTFE7.2%。镀层的热处理温度为200~400℃ ,1h。其磨损率明显比同样温度热处理的Ni-P镀层低,摩擦学性能如下图所示;摩擦因数与往复次数关系如下表所示,随着热处理的提高,镀层的减摩作用逐渐增强,以 400℃热处理的效果最好。 这是由于高温热处理促使镀层硬化,并形成了硬基体上均匀分布着PTFE软颗粒的缘故。但400℃以上热处理会导致PTFE分解 |
|||||||||||||||||||
|
1—镀态;2—200℃热处理;3—300℃热处理; 4—360℃热处理;5—400℃热处理 |
||||||||||||||||||||
|
热处理 温度/℃ |
往复运动 次数/次 |
摩擦因数 |
Ni-P-PTFE |
Ni-P |
||||||||||||||||
|
镀层磨损率/10-5mg·N-1·m-1 |
||||||||||||||||||||
|
镀态 |
900 |
0.13~0.70 |
6.6 |
56 |
||||||||||||||||
|
200 |
900 |
0.20~0.60 |
6.5 |
38 |
||||||||||||||||
|
300 |
2500 |
0.10~0.63 |
3.0 |
7.5 |
||||||||||||||||
|
360 |
4400 |
0.10~0.60 |
1.6 |
5.8 |
||||||||||||||||
|
400 |
9000 |
0.07~0.30 |
0.64 |
2.1 |
||||||||||||||||
|
注:在日制RFT-Ⅲ型往复摩擦试验机上测试。试验条件为:负荷98N,往复频率40次/min(滑动速度0.09m/s) |
||||||||||||||||||||
|
Ni-P-石墨复合镀层 |
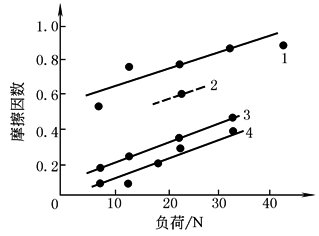
是在Ni-P镀层中加入石墨后摩擦因数明显降低的镀层。该镀层与不同对偶材料在不同负荷下的摩擦因数如右图所示。它与较软的20钢或Ni-P镀层对磨的摩擦因数均比45钢高得多。无论与何种材料对磨,镀层摩擦因数与负荷的关系呈现出相同的变化规律 |
|
1—化学镀Ni-P层与45钢配副; 2—Ni-P-石墨复合镀层与20钢配副; 3—Ni-P-石墨复合镀层与Ni-P层配副; 4—Ni-P-石墨复合镀层与45钢配副 |
|||||||||||||||||
|
以Ni-P为基材的刷镀层 |
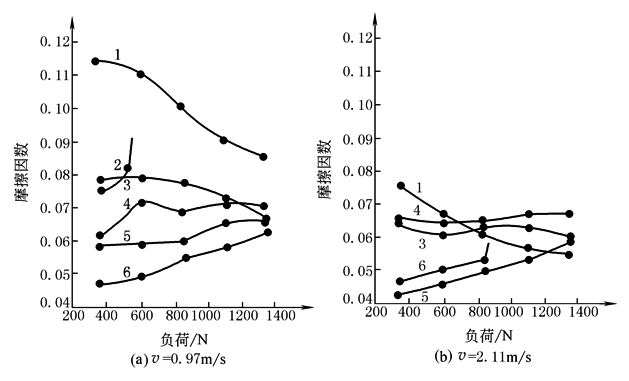
以Ni-P为基材的复合刷镀层可获得良好的固体润滑性能和耐磨性。例如,在40Cr(400HV)表面刷镀复合镀层,以GCr15(750HV)为对偶,在球-盘摩擦磨损试验机上测得其摩擦学性能如下图所示。由图可见,Ni-P-MoS2镀层在负荷和速度小时摩擦因数小,但随着负荷和速度的增大而升高;Ni-P-WC在低负荷和低速时摩擦因数最大,但随负荷和速度的增大而明显下降,当负荷增至1362N时摩擦因数比Ni-P-MoS2的还小。在高负荷(1362N)下,几种复合镀层的摩擦因数随着滑动速度的增加呈下降趋势,其中以Ni-P-WC最为明显,说明它的减摩效果最好 |
|||||||||||||||||||
|
|
1—Ni-P-WC(WC加入量为60g/L); 2—无镀层; 3—Ni-P; 4—Ni-P-BN(BN加入量为30g/L); 5—Ni-P-MoS2(MoS2加入量为10g/L); 6—Ni-MoS2; 所用的微粒粒径均为1μm,复合镀层的厚度约50μm |
|||||||||||||||||||
|
Ni-Cu-P/MoS2刷镀层 |
电刷镀Ni-Cu-P/MoS2固体润滑镀层是一种既耐磨又减摩的镀层,成分为:Ni57.6%(质量分数,下同)、Cu11.2%、P3.2%、MoS228%(正交磨损实验得出)。其耐磨性优于Ni-P/MoS2,对比这两种镀层的结构发现,含有一定量铜的镀层中有Ni7P3、Ni12P5等间隙相存在。上述镀层会因其中的MoS2在潮湿天气中容易受到氧化而导致摩擦学性能下降。若在镀液中添加稀土Ce4+,不仅能提高MoS2的抗氧化腐蚀能力,而且能进一步降低镀层的摩擦因数,提高镀层减摩的稳定性 电刷镀Ni-Cu-P/MoS2镀层可由于油田钻具(如钻杆、套筒)的螺纹接头上,以代替原来的涂有油的铜镀层 |
|||||||||||||||||||
|
气相沉积复合膜和多层膜 |
MoS2-Au和MoS2-Ni共溅射膜 |
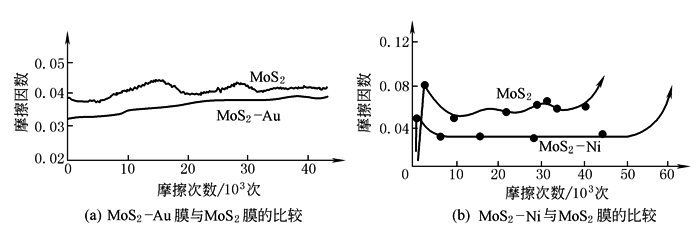
MoS2-Au和MoS2-Ni共溅射膜是采用MoS2-金属共溅射的方法制备复合膜。共溅射膜更致密,摩擦因数稳定,耐磨寿命长。下图是MoS2-Au和MoS2-Ni共溅射膜与MoS2溅射膜摩擦学性能的比较。由图可以看出两种共溅射膜的摩擦学性能都比MoS2溅射膜好(试验采用栓-盘式试验机,负荷5N,滑动速度0.1m/s,大气中干摩擦条件) |
||||||||||||||||||
|
|
耐磨寿命定义为:摩擦因数达到0.3时,所实现的摩擦次数 |
|||||||||||||||||||
|
在1Cr18Ni9Ti基材上共溅射MoS2-Au膜,与1Cr18Ni9Ti对磨发现,随溅射膜厚度的增加,其耐摩寿命增大,在对摩过程中,当负荷超过某一临界负荷时,膜就从基材上剥落。MoS2-Au膜的临界负荷随着膜厚的增加而加大。膜厚0.4μm时,临界负荷为1.0~2.0N,耐磨寿命为10~13千周;膜厚2.0~2.5μm时,临界负荷为5.9~6.9N,耐磨寿命为30~90千周。说明MoS2-Au膜与基材的结合强度随着膜层厚度的增加而加大。而MoS2膜的厚度在超过临界值0.2mm之后,其寿命就不再随厚度的增加而延长 在AISI452淬火钢(58~61HRC)表面共溅射MoS2-Ni,与4130淬火钢(60HRC)的对磨试验表明,共溅射膜的耐磨寿命几乎随膜厚的增加成线性增加,其寿命受负荷的影响也不像MoS2溅射膜那样强烈。在膜厚为0.74μm时负荷由187N增至703N,MoS2-Ni共溅射膜的耐磨寿命下降了50%,而MoS2溅射膜的耐磨寿命几乎损失了93% |
||||||||||||||||||||
|
Al+N+和Ti+N+离子束辅助沉积层 |
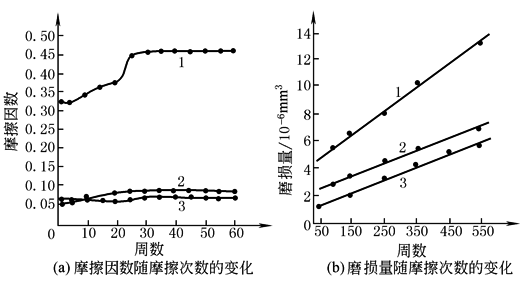
用Ar+将Al和Ti溅射在工业纯铁表面,同时用能量为100keV的N+以2×10¹⁷个/cm2的剂量进行离子注入,以形成0.3μm厚的Al+N+和Ti+N+离子束辅助沉积(IBAD)层。在日制DFPM型试验机上测定其摩擦因数,在自制球�才淌匝榛�上测定其磨损量 图a表明,在进入稳定期后IBAD Al+N+和Ti+N+试样的摩擦因数分别为0.093和0.076,比纯铁的0.451分别降低80%和83%;图b表明,IBAD Al+N+和Ti+N+试样的磨损量比纯铁分别降低71%和86% 试验条件:图a DFPM型试验机,对偶件GCr15,负荷2N,速度35mm/min图b球-盘试验机,对偶件GCr15,负荷6N,速度22mm/min,滑动行程8mm |
1—纯铁试样;2—经Al+N+离子束辅助沉积后的试样;�� 3—经Ti+N+离子束辅助沉积后的试样 |
||||||||||||||||||
|
TiC/TiN七层膜、CVD镀层与Pb基润滑镀层 |
多层膜的摩擦学性能优于单层膜,即在干摩擦和油润滑条件下,它的摩擦因数和摩损率低于单层膜。在钢材表面用CVD法获得的镀层,更适于真空条件下工作 Pb-Sn-Cu复合刷镀盘的摩擦因数均比单纯Pb刷镀盘的小,而复合刷镀盘的磨损率却高于单纯Pb刷镀盘,这是因为Sn、Cu相对于Pb是较硬的颗粒,且与Fe有较高的黏着性;但CVD(TiC/TiN)7镀层球/Pb-Sn-Cu刷镀盘却是真空下良好的摩擦副 在自制的MT-1型真空摩擦试验机上对:(1)CVD法沉积的TiC、TiN单层膜及TiC/TiN多层膜的摩擦学性能进行测定;(2)CVD镀层与Pb基润滑镀层的摩擦学性能进行测定,结果如下表 其中,TiC单层膜厚度3μm,TiN单层膜厚度4.7μm,七层膜(TiC/TiN)7(依次为TiC/TiCxNy/TiC/TiCxNy/TiC/TiCxNy/TiN)的总厚度为5.5μm,球基材GCr15和盘基材45钢的真空油淬硬度分别为62HRC和52HRC 试验中上试样(球)固定,下试样(盘)转动。试验条件为:负荷5N,滑动速度0.5m/s,先跑合30min。试验时间为30min。试验分别在干摩擦和油润滑(SP 8801—100空间润滑油滴油润滑)条件下进行 |
|||||||||||||||||||
|
(1)�� 摩擦副 (球←→盘) |
摩擦因数 |
磨损率/10-15m3·m-1 |
||||||||||||||||||
|
干摩擦① |
油润滑 |
干摩擦① |
油润滑 |
|||||||||||||||||
|
大气中 |
真空中② |
大气中 |
真空中 |
大气中 |
真空中 |
大气中 |
真空中 |
|||||||||||||
|
GCr15←→45钢 |
0.68 |
0.47 |
0.086 |
0.053 |
1.60 |
13.60 |
0.075 |
0.890 |
||||||||||||
|
(TiC/TiN)7←→45钢 |
0.46 |
0.26 |
0.081 |
0.052 |
1.13 |
0.80 |
0.060 |
0.020 |
||||||||||||
|
TiC←→45钢 |
0.42 |
0.24 |
0.082 |
0.080 |
1.02 |
0.60 |
0.065 |
0.040 |
||||||||||||
|
TiN←→45钢 |
0.48 |
0.31 |
0.089 |
0.068 |
1.31 |
0.96 |
0.075 |
0.032 |
||||||||||||
|
GCr15←→(TiC/TiN)7 |
0.67 |
0.35 |
0.090 |
0.101 |
17.70 |
9.20 |
2.10 |
1.400 |
||||||||||||
|
(TiC/TiN)7←→(TiC/TiN)7 |
0.17 |
0.27 |
0.051 |
0.042 |
5.10 |
8.30 |
1.50 |
0.320 |
||||||||||||
|
TiC←→TiC |
0.19 |
0.31 |
0.095 |
0.165 |
8.60 |
12.40 |
2.80 |
3.300 |
||||||||||||
|
TiN←→TiN |
0.18 |
0.32 |
0.092 |
0.100 |
9.10 |
13.60 |
1.90 |
0.810 |
||||||||||||
|
①镀层磨穿前的平均值 ②真空度为6.67×10⁻³Pa |
||||||||||||||||||||
|
(2)�� 摩擦副 (球←→盘) |
摩擦因数 |
磨损率/10-15m3·m-1 |
||||||||||||||||||
|
干摩擦 |
油润滑 |
干摩擦 |
油润滑 |
|||||||||||||||||
|
大气中 |
真空中 |
大气中 |
真空中 |
大气中 |
真空中 |
大气中 |
真空中 |
|||||||||||||
|
GCr15①←→Pb② |
0.40 |
0.32 |
0.079 |
0.052 |
4.40 |
1.90 |
0.21 |
0.28 |
||||||||||||
|
GCr15←→Pb-Sn-Cu③ |
0.37 |
0.28 |
0.062 |
0.041 |
5.80 |
1.70 |
0.17 |
0.10 |
||||||||||||
|
(TiC/TiN)7④←→Pb |
0.32⑤ |
0.18 |
0.073 |
0.043 |
1.10⑤ |
0.83 |
0.014 |
0.041 |
||||||||||||
|
(TiC/TiN)7←→Pb-Sn-Cu |
0.26⑥ |
0.17 |
0.050 |
0.032 |
1.30⑥ |
0.81 |
0.057 |
0.066 |
||||||||||||
|
①GCr15(淬火)钢球,无涂层 ②45钢(淬火)基材盘,电刷镀Pb,厚18.4μm ③45钢(淬火)基材盘,表面电刷镀Pb76.4%-Sn12.6%��Cu11.0%(均为质量分数)镀层,厚20.345μm ④GCr15(淬火)基材钢球,表面CVD法镀(TiC/TiN)7七层镀层,厚度5 ⑤⑥约50min后固体润滑涂层完全磨穿,此后的摩擦因数为0.61 |
||||||||||||||||||||
|
Si3N4、TiN薄膜和MoSx薄膜 |
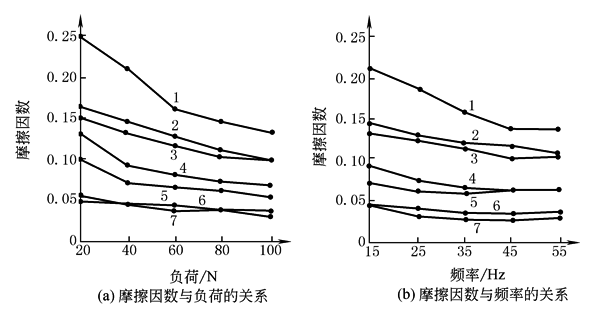
在52100钢表面利用IBAD法分别沉积Si3N4和TiN薄膜(厚约1μm),后在其上面再用IBAD法沉积MoSx薄膜。为了比较,在Si3N4和TiN薄膜表面又利用磁控溅射法(MS法)制取MoSx薄膜。经测定IBAD MoSx中的x=1.287,MS MoSx中的x=1.700。在SRV试验机上进行摩擦学性能测定。试验结果见下图,在给定的范围内,负荷和频率越大,摩擦因数越小。与基材对比,两种MoSx膜都显示出良好的减摩性能,而且MoSx对TiN的减摩作用优于对S3N4的减摩作用。两种MoSx中,MS MoSx膜的减摩性能优于IBAD MoSx膜 在测定摩擦因数随时间的变化中发现,MS MoSx膜的摩擦因数在15min后由0.06左右突然升高到0.14,而IBAD MoSx膜的摩擦因数基本保持不变(0.10左右)。在测定磨损率随负荷和频率的变化关系得出,磨损量随负荷和频率的增加而增加,两种MoSx膜的耐磨性比Si3N4和TiN膜的高3~4倍。而MS MoSx膜的耐磨性优于IBAD MoSx,尤其在低负荷或低频率下更为明显
1—52100钢;2—Si3N4;3—TiN;4—IBAD MoSx-Si3N4;5—IBAD MoSx-TiN; 6—MS MoSx-Si3N4;7—MS MoSx-TiN 上试样为f 10mm的Si3N4陶瓷球,下试样为沉积了薄膜的圆盘 试验条件:振幅为1mm,时间为30min,液体石蜡润滑,用15Hz的振动频率测定摩擦因数-负荷关系,用40N的负荷测定摩擦因数-频率关系 |
|||||||||||||||||||