计算选型
|
形变热处理方法、特点和应用 |
||||
|
原 理 |
形变热处理是将塑性变形和热处理结合(合理地综合运用形变强化与相变强化),以提高工件的力学性能的复合工艺 其原理是用形变的方法给金属中引进大量的位错①,再用热处理方法将这些位错牢固地钉扎起来,使金属得到包含大量难于移动的位错的相当稳定的组织状态,从而达到更高的强度及塑性(韧性) |
|||
|
名称 |
操 作 |
特 点 |
应 用 |
|
|
|
|
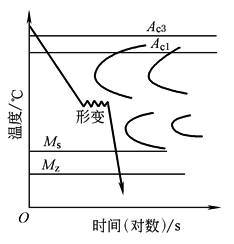
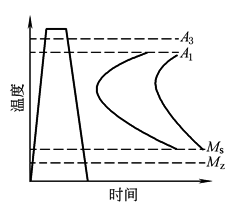
将钢加热至奥氏体状态保持一定时间,急速冷却至Ac1以下(低于奥氏体再结晶温度)而高于Ms的某一中间温度,进行形变然后淬火得到马氏体组织的综合处理工艺称为亚稳奥氏体形变淬火或低温形变淬火
|
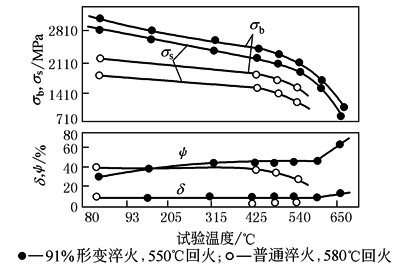
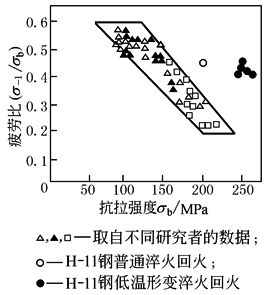
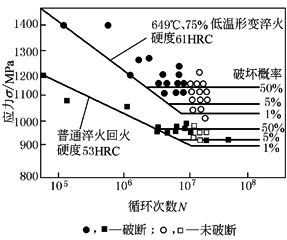
与普通淬火处理相比:①低温形变淬火能在塑性基本保持不变的情况下提高抗拉强度300~700MPa,有时甚至能提高1000MPa。例如,VascoMA钢经普通热处理后抗拉强度为2200MPa,屈服强度为1950MPa,断后伸长率为8%,低温形变淬火处理后则分别达到3200MPa、2900MPa和8%。②能提高其高温力学性能,从下图可见,低温形变淬火钢在593℃下的抗拉强度比普通淬火钢在482℃下的抗拉强度还高,在538℃的高温抗拉强度与普通淬火钢的常温抗拉强度相当。③低温形变淬火对钢的冲击性能的影响规律尚无统一认识。④适当规范低温形变淬火可适当提高结构钢的疲劳性能
|
高强度零件,如飞机起落架、火箭蒙皮、高速钢刀具、模具、板簧、炮弹及穿甲弹壳 |
|
低 温 形 变 热 处 理 |
低 温 形 变 淬 火 |
低温形变淬火钢的力学性能 |
钢 种 |
低温形变淬火 |
抗拉强度σb/MPa |
屈服强度σ0.2/MPa |
断后伸长率δ/% |
||||||||||
|
形变温度/℃ |
形变量(体积分数)/% |
回火温 度/℃ |
低温形 变淬火 |
普通 热处理 |
低温形 变淬火 |
普通 热处理 |
低温形 变淬火 |
普通 热处理 |
|||||||||
|
VascoMA |
590 |
91 |
570 |
3200 |
2200 |
2900 |
1950 |
8 |
8 |
||||||||
|
V63(0.63C-3Cr-1.6Ni-1.5Si) |
540 |
90 |
100 |
3200 |
2250 |
2250 |
1700 |
8 |
1 |
||||||||
|
V48(0.48C-3Cr-1.6Ni-1.5Si) |
540 |
90 |
100 |
3100 |
2400 |
2100 |
1550 |
9 |
5 |
||||||||
|
D6A |
590 |
71 |
— |
3100 |
2100 |
2300 |
1650 |
6 |
10 |
||||||||
|
A41(0.41C-2Cr-1Ni-1.5Si) |
540 |
93 |
370 |
3750 |
— |
2750 |
1800 |
— |
— |
||||||||
|
A47(0.47C-2Cr-1Ni-1.5Si) |
540 |
93 |
315 |
3750 |
— |
2750 |
1900 |
— |
— |
||||||||
|
H11 |
500 |
91 |
540 |
2700 |
2000 |
2450 |
1550 |
9 |
10 |
||||||||
|
Halcomb 218 |
480 |
50 |
— |
2700 |
2000 |
2100 |
1600 |
9 |
4.5 |
||||||||
|
B12(0.4C-5Ni-1.5Cr-1.5Si) |
540 |
75 |
— |
2700 |
2200 |
1950 |
1750 |
7.5 |
2 |
||||||||
|
LabelleHT |
480 |
65 |
— |
2600 |
1900 |
2450 |
1700 |
5 |
6 |
||||||||
|
A31(0.31C-2Cr-1Ni-1.5Si) |
540 |
93 |
370 |
2600 |
— |
2600 |
1600 |
— |
— |
||||||||
|
A26 |
540 |
75 |
— |
2600 |
2100 |
1900 |
1800 |
9 |
0 |
||||||||
|
SuperTricent |
480 |
65 |
— |
2400 |
2200 |
2100 |
1800 |
10 |
6 |
||||||||
|
AISI4340 |
840 |
71 |
100 |
2200 |
1900 |
1700 |
1600 |
10 |
10 |
||||||||
|
12Cr不锈钢 |
430 |
57 |
— |
1700 |
— |
1400 |
— |
13 |
— |
||||||||
|
12Cr-2Ni |
550 |
80 |
430 |
1650 |
1280 |
1400 |
1000 |
15 |
21 |
||||||||
|
12Cr-85Ni-0.3C |
310 |
90 |
— |
— |
— |
1800 |
420 |
— |
— |
||||||||
|
24Ni-0.38C |
100 |
79 |
150 |
— |
— |
1750 |
1350 |
— |
— |
||||||||
|
25Ni-0.005C |
260 |
79 |
— |
— |
— |
980 |
840 |
— |
— |
||||||||
|
34CrNi4 |
— |
85 |
— |
— |
— |
2880 |
2970 |
12 |
2 |
||||||||
|
40CrSiNiWV |
— |
85 |
— |
2760 |
2000 |
2260 |
1660 |
5.9 |
5.5 |
||||||||
|
40CrMnSiNiMoV |
— |
85 |
— |
2800 |
2110 |
2250 |
1840 |
7.1 |
8.0 |
||||||||
|
En30B |
450 |
46 |
250 |
1820 |
1520 |
1340 |
1070 |
16 |
18 |
||||||||
|
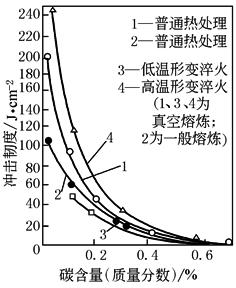
各种处理方式对不同碳含量的 Cr5Mo2SiV钢冲击韧度的影响
|
钢的疲劳比(σ-1/σb)与抗拉强度σb之间的关系
|
H-11钢低温形变淬火和普通淬火、 回火的应力-循环曲线
|
|||||||||||||||
|
名 称 |
操 作 |
特 点 |
应 用 |
||||||||||||||
|
低温形变等温淬火 |
钢在奥氏体化后急冷至最大转变孕育区(500~600℃),施行形变后在贝氏体区等温淬火 |
在保持较高韧性的前提下,提高强度至2300~2400MPa |
热作模具 |
||||||||||||||
|
等温形变淬火 |
在等温淬火的奥氏体-珠光体或奥氏体-贝氏体转变过程中形变 |
提高强度,显著提高珠光体转变产物的冲击韧性 |
适合于等温淬火的小零件,如小轴、小模数齿轮、垫片、弹簧、链节等 |
||||||||||||||
|
连续冷却形变处理 |
在奥氏体连续冷却转变过程中施行形变 |
可实现强度与韧性的良好配合 |
适用于小型精密耐磨、抗疲劳件 |
||||||||||||||
|
诱发马氏体的低温形变 |
对奥氏体钢施行室温或更低温度的形变(一般为轧制),然后时效 |
在保证韧性的前提下提高强度 |
18-8型不锈钢,PH15-7Mo过渡型不锈钢以及TRIP钢 |
||||||||||||||
|
珠光体低温转变 |
钢丝奥氏体化后在铅浴或盐浴中等温淬火得到细珠光体组织,再施行超过80%形变量的拔丝 |
使珠光体组织细化、晶粒畸变。冷硬化显著提高强度 |
制造钢琴丝和钢缆丝 |
||||||||||||||
|
马氏体(回火马氏体、贝氏体)形变时效 |
对钢在回火马氏体或贝氏体态施行室温形变,最后200℃回火 |
使屈服强度提高3倍,冷脆温度下降 |
低碳钢淬成马氏体,室温下形变,最后回火 |
||||||||||||||
|
预形变热处理 |
钢材室温形变强化,中间软化退火,然后快速淬火、回火 |
提高强度及韧性,省略预备热处理工序
|
适用于形状复杂、切削量大的高强钢零件 |
||||||||||||||
|
晶粒多边化强化 |
钢材于室温或较高温度施行小形变量(05%~10%)形变,于再结晶温度加热,使晶粒成稳定多边化组织 |
提高高温持久强度和蠕变抗力 |
锅炉紧固件、汽轮机或燃气轮机零件 |
||||||||||||||
|
名称 |
项目 |
低温形变淬火 |
高温形变淬火 |
项 目 |
低温形变淬火 |
高温形变淬火 |
||||
|
低温形变热处理 |
高温形变淬火与低温形变淬火的比较 |
对钢材要求 |
过冷奥氏体需有较高稳定性 |
无特殊要求 |
显微组织特征 |
缺陷(位错)密度大但稳定性较小,多均匀分布在晶内 |
缺陷密度小但稳定性较大,可按多边化机构形成网络式位错结构 |
|
||
|
只适用于中、高合金钢 |
碳钢、低合金钢亦可 |
|||||||||
|
在形变设备能力许可下对载荷无尺寸要求 |
适用较小截面零件及型材,截面过大则形变时因内热而引起再结晶,影响强化效果 |
晶界结构无特殊变化 |
晶界常呈锯齿状 |
|||||||
|
强 化 因 素 |
马氏体细化 |
程度较大 |
程度较小 |
|||||||
|
碳化物析出 |
存在 |
存在 |
||||||||
|
高温形变热处理 |
特
性 |
形变温度 |
<Ac1的亚稳奥氏体区域,通常在奥氏体再结晶温度以下,原子扩散及缺陷运动较慢 |
>Ac3的稳定奥氏体区域,通常在奥氏体再结晶温度之上,原子扩散及缺陷运动较快 |
||||||
|
点阵缺陷及其结构 |
密度较大 |
密度较小 |
||||||||
|
均匀分布在晶内 |
大部分以多边化方式构成亚晶界 |
|||||||||
|
稳定性较小 |
稳定性较大 |
|||||||||
|
形变前的预冷 |
奥氏体化后需在特殊设备中快速预冷至形变温度 |
不需要特殊预冷设备,奥氏体化后可在空气中冷却至形变温度 |
晶界状态 |
难形成锯齿状晶界 |
可形成锯齿状晶界 |
|||||
|
强 韧 化 效 果 |
强度 |
提高较多 |
提高较少 |
|||||||
|
有效强化时的形变量 |
一般大于60%,常为75%~90% |
一般较小,为20%~50% |
塑性 |
变化不大或略有降低 |
改善较多 |
|||||
|
形变速度 |
对形变速度没有限制,在过冷奥氏体稳定区内可以尽量减小形变速度 |
形变速度不能过小,否则再结晶现象严重 |
韧性 |
略有增减 |
提高较显著 |
|||||
|
冷脆性 |
脆性转变温度变化不大 |
脆性转变温度下降 |
||||||||
|
可逆回火脆 |
略有抑制 |
消除可逆回火脆 |
||||||||
|
形变设备及工艺安排 |
形变抗力高,需能力较大的压力加工 设备 |
形变抗力小,普通压力加工设备即可满足要求 |
不可逆回火脆 |
无甚影响 |
减弱不可逆回火脆 |
|||||
|
断裂韧度 |
尚无定论 |
显著提高 |
||||||||
|
脆断强度 |
影响不大 |
显著提高 |
||||||||
|
需要设计专门的生产流程 |
可在压力加工生产线中直接插入淬火、回火工序 |
缺口敏感性 |
影响不大 |
显著提高 |
||||||
|
疲劳性能 |
提高较少 |
提高较多 |
||||||||
|
热强性 |
多数情况使之降低 |
可提高短期热强性 |
||||||||
|
名称 |
操作 |
特点 |
应用 |
|||||||||||
|
高 温 形 变 热 处 理 |
高温形变淬火 |
将钢加热至稳定奥氏体区保持一段时间,在该温度下形变,随后进行淬火以获得马氏体组织的综合处理工艺称为稳定奥氏体形变淬火或高温形变淬火。例如,精确控制终锻和终轧温度,利用锻、轧余热直接淬火,然后回火
|
高温形变淬火辅以适当温度的回火能有效地改善钢材的性能组合,即在提高强度的同时,大大改善其塑性和韧性。如高温形变淬火可提高钢材的裂纹扩散功、冲击疲劳抗力、断裂韧度、疲劳破断抗力、延迟破断裂纹扩展抗力、磨损抗力、接触疲劳抗力(尤其是在超载区)等,从而增加钢件使用的可靠性 它还可降低钢材脆性转变温度及缺口敏感性,在低温破断时呈韧性断口 它对钢材无特殊要求,一般碳钢、低合金钢均可应用 它的形变温度高,形变抗力小,因而在一般压力加工(轧、锻)条件下即可采用,并且极易安插在轧制或锻造生产流程之中与低温形变淬火相比,高温形变淬火的缺点有:因形变通常是在奥氏体再结晶温度以上的范围内进行的,因而强化程度一般不如低温形变淬火的大;这种工艺适宜在截面较小的材料上进行,否则会因产生大量内热而使再结晶发展,严重影响强化效果 提高强度10%~30%;改善韧性、疲劳抗力、回火脆性、低温脆性和缺口敏感性 |
高温形变淬火由于能使钢材得到较高的强韧化组合效果以及工艺上极易进行,近年来发展得非常迅速,甚至具有比低温形变淬火更为广阔的前途 适用于加工量不大的碳钢和合金结构钢零件,如连杆、曲柄、叶片、弹簧、农机具及枪炮零件 |
||||||||||
|
高温形变淬火钢的力学性能 |
钢 种 |
高温形变热处理工艺 |
σb/MPa |
σs/MPa |
δ/% |
|||||||||
|
形变量 /% |
形变温 度/℃ |
回火温 度/℃ |
高温形 变淬火 |
普通 淬火 |
高温形 变淬火 |
普通 淬火 |
高温形 变淬火 |
普通 淬火 |
||||||
|
50CrNi4Mo |
90 |
900 |
100 |
2700 |
2400 |
1900 |
1750 |
9 |
6 |
|||||
|
50Si2W |
50 |
900 |
250 |
2610 |
2230 |
2360 |
1980 |
6 |
4 |
|||||
|
55Si2MoV |
50 |
900 |
250 |
2580 |
2300 |
2330 |
2080 |
6 |
5 |
|||||
|
60Si2Ni3 |
50 |
950 |
200 |
2800 |
2250 |
2230 |
1930 |
7 |
5 |
|||||
|
M75(俄钢轨钢) |
35 |
1000 |
350 |
1750 |
1300 |
1500 |
800 |
6.5 |
4 |
|||||
|
Mn13 |
45 |
1050 |
— |
1150 |
1040 |
430 |
447 |
53.3 |
53.3 |
|||||
|
45CrMnSiMoV |
50 |
900 |
315 |
2100 |
1875 |
— |
— |
8.5 |
7 |
|||||
|
20 |
20 |
— |
200 |
1400 |
1000 |
1150 |
850 |
6 |
4.5 |
|||||
|
20Si2 |
40 |
— |
200 |
1350 |
1100 |
1000 |
800 |
11 |
5 |
|||||
|
40 |
40 |
— |
200 |
2100 |
1920 |
1800 |
1540 |
5 |
5 |
|||||
|
40Si2 |
40 |
— |
200 |
2280 |
1970 |
1750 |
1400 |
8 |
3 |
|||||
|
60 |
20 |
— |
200 |
2330 |
2060 |
2200 |
1500 |
3.5 |
2.5 |
|||||
|
Q235(A3,Cr3) |
30 |
940 |
— |
690 |
— |
635 |
350 |
— |
— |
|||||
|
45CrMnSiNiWTi |
40 |
800~820 |
100 |
2410 |
2100 |
2160 |
2000 |
5 |
4 |
|||||
|
20CrMnSiWTi |
50 |
800 |
— |
1760 |
1520 |
1560 |
1340 |
7.8 |
8.3 |
|||||
|
45CrNi |
50 |
950 |
250 |
1970 |
1740 |
— |
— |
8.2 |
4.5 |
|||||
|
18CrNiW |
60 |
900 |
100 |
1450 |
1150 |
— |
— |
— |
— |
|||||
|
AISI,SAE4340 |
40 |
845 |
95 |
2250 |
2230 |
1690 |
1470 |
10 |
9 |
|||||
|
55CrMnB |
25 |
900 |
200 |
2400 |
1800 |
2100 |
— |
4.5 |
1 |
|||||
|
40Cr2Ni4SiMo |
60 |
— |
— |
2500 |
2000 |
1900 |
1350 |
13 |
8 |
|||||
|
47Cr8 |
75 |
— |
200 |
2420 |
1650 |
2200 |
1520 |
8 |
3.5 |
|||||
|
55Si2 |
15~20 |
— |
300 |
2220 |
1820 |
2010 |
1750 |
— |
— |
|||||
|
50SiMn |
15~20 |
— |
300 |
2040 |
1750 |
1760 |
1540 |
— |
— |
|||||
|
40CrSiNiWV |
85 |
— |
200 |
2370 |
2000 |
2150 |
1660 |
8.1 |
5.9 |
|||||
|
40Cr2NiSiMoV |
95 |
— |
200 |
2300 |
1910 |
2140 |
1590 |
9.1 |
6.4 |
|||||
|
40CrMnSiNiMoV |
85 |
— |
200 |
2200 |
1960 |
1750 |
1530 |
10.5 |
8.3 |
|||||
|
55Cr5NiSiMoV |
85 |
— |
250 |
2280 |
2110 |
1990 |
1840 |
9.0 |
7.1 |
|||||
|
名称 |
操 作 |
特 点 |
应 用 |
||||||||||||||||||||||||||||||||
|
高温形变热处理 |
锻热淬火 |
锻热淬火是在热锻成形后立即淬火,以获得淬火组织的一种将锻造和淬火结合在一起的工艺方法,也叫锻造余热淬火。是一种奥氏体化及形变温度较高(一般在1050~1250℃)的典型高温形变热处理工艺 |
普通淬火在强度、硬度上升的同时总是伴随着塑性及韧性的下降,但锻热淬火却能得到较高的力学性能的组合,使锻热淬火钢具有优良的拉伸、冲击和疲劳性能。锻热淬火钢的高硬度一直保持到600℃回火以前,其回火抗力很高。以550℃回火为例,锻热淬火可提高硬度135%,抗拉强度8%,断后伸长率15%、冲击韧度23%。在同等强度(或硬度)下,锻热淬火钢具有优越的冲击韧性和疲劳性能。同时由于它利用锻后余热还节省了热处理(正火加调质)的重新加热 |
采用锻热淬火后,可用低价的碳钢代替高价的合金钢,它既能降低热处理成本,减少材料费用,又能确保得到强韧的锻件 |
|||||||||||||||||||||||||||||||
|
力学性能 |
零件 名称 |
工艺 |
力学性能 |
零件 名称 |
工艺 |
力学性能 |
|||||||||||||||||||||||||||||
|
σb/ MPa |
σs/ MPa |
δ/ % |
ψ/ % |
ak/ J·cm-2 |
硬度 |
σb/ MPa |
σs/ MPa |
δ/ % |
ψ/ % |
ak/ J·cm-2 |
硬度 |
||||||||||||||||||||||||
|
农机耙片 (65Mn) |
锻热淬火 |
— |
|
|
|
113 |
49HRC |
S195 连杆 (45) |
锻热淬火 |
1000 |
— |
13.6 |
48.8 |
67 |
302HBS |
||||||||||||||||||||
|
普通淬火 |
— |
|
|
|
119.6 |
49HRC |
普通淬火 |
841 |
— |
19.6 |
64 |
113 |
294HBS |
||||||||||||||||||||||
|
4115 连杆 (45) |
锻热淬火 |
820 |
|
|
46 |
102 |
260HRC |
锻热淬火 |
942 |
829 |
13.6 |
61 |
125 |
27.8HBS |
|||||||||||||||||||||
|
普通淬火 |
770 |
|
|
63 |
123 |
221HRC |
普通淬火 |
867 |
708 |
21.6 |
58.1 |
123 |
24.4HBS |
||||||||||||||||||||||
|
拖拉机接 片(45) |
锻热淬火 |
880 |
|
16 |
47 |
56 |
— |
K701 拖拉机 连杆(45) |
锻热淬火 |
1000 |
— |
13.7 |
44.3 |
130 |
290HBS |
||||||||||||||||||||
|
普通淬火 |
790 |
|
17 |
43 |
58 |
— |
普通淬火 |
745 |
— |
17.2 |
61 |
84 |
280HBS |
||||||||||||||||||||||
|
拖拉机转 向臂(45) |
锻热淬火 |
— |
|
— |
— |
100 |
255HRC |
K701拖 拉机吊物 (40Cr) |
锻热淬火 |
1130 |
— |
10.7 |
37.1 |
88 |
327HBS |
||||||||||||||||||||
|
普通淬火 |
— |
|
— |
— |
105 |
— |
普通淬火 |
1002 |
— |
9.6 |
45.2 |
57 |
235HBS |
||||||||||||||||||||||
|
拖拉机立 直落管 (45) |
锻热淬火 |
785 |
690 |
22.5 |
41 |
— |
22HRC |
135柴油机连杆 (40Cr) |
锻热淬火 |
830 |
— |
21 |
68 |
175 |
250HBS |
||||||||||||||||||||
|
普通淬火 |
840 |
660 |
15 |
32 |
— |
25HRC |
普通淬火 |
770 |
— |
19 |
66 |
160 |
235HBS |
||||||||||||||||||||||
|
拖拉机主 动升降臂 (45) |
锻热淬火 |
925 |
778 |
10.0 |
42 |
70 |
23HRC |
高强 螺母 (20CrMn) |
锻热淬火 |
868 |
769 |
24.0 |
74.3 |
— |
247HBS |
||||||||||||||||||||
|
普通淬火 |
830 |
635 |
30.0 |
57 |
120 |
21HRC |
普通淬火 |
727 |
655 |
22 |
73.2 |
— |
210HBS |
||||||||||||||||||||||
|
拖拉机转 向节半轴 (45) |
锻热淬火 |
770 |
680 |
23 |
62 |
92 |
— |
履带链板 (40Mn) |
锻热淬火 |
870 |
780 |
2.0 |
— |
89 |
268HBS |
||||||||||||||||||||
|
普通淬火 |
— |
— |
— |
— |
110 |
— |
普通淬火 |
800 |
620 |
21.8 |
— |
85 |
246HBS |
||||||||||||||||||||||
|
拖拉机转 向臂轴 (45) |
锻热淬火 |
860 |
705 |
15 |
20.5 |
— |
18HRC |
汽车第一 轴凸缘 (45) |
锻热淬火 |
846 |
— |
— |
— |
106 |
264HBS |
||||||||||||||||||||
|
普通淬火 |
755 |
720 |
24 |
59 |
— |
14HRC |
普通淬火 |
817 |
— |
— |
— |
106 |
225HBS |
||||||||||||||||||||||
|
545C (45) 钢 |
回火 温度 /℃ |
抗拉强度/MPa |
断后伸长率/% |
冲击韧度/J·cm-2 |
硬度 HRC |
||||||||||||||||||||||||||||||
|
锻热 淬火 |
普通 淬火 |
差值 |
增加 率/% |
锻热 淬火 |
普通 淬火 |
差值 |
增加 率/% |
锻热 淬火 |
普通 淬火 |
差值 |
增加 率/% |
锻热 淬火 |
普通 淬火 |
差值 |
增加 率/% |
||||||||||||||||||||
|
500 |
960 |
900 |
60 |
6.7 |
8.5 |
6.1 |
2.4 |
39 |
96 |
82 |
14 |
17 |
35.2 |
31.0 |
4.2 |
13.5 |
|||||||||||||||||||
|
550 |
930 |
855 |
75 |
8.8 |
9.2 |
8.0 |
1.2 |
15 |
145 |
118 |
27 |
23 |
34.0 |
30.0 |
4.0 |
13.3 |
|||||||||||||||||||
|
600 |
770 |
725 |
45 |
6.2 |
11.2 |
9.0 |
2.2 |
24.4 |
160 |
146 |
14 |
9.6 |
31.0 |
27.2 |
3.8 |
14.0 |
|||||||||||||||||||
|
650 |
750 |
705 |
45 |
6.4 |
12.0 |
11.0 |
1.0 |
9.1 |
180 |
162 |
18 |
11.1 |
26.6 |
25.6 |
1.0 |
3.9 |
|||||||||||||||||||
|
700 |
645 |
610 |
35 |
5.7 |
16.0 |
12.0 |
4.0 |
33 |
195 |
180 |
15 |
8.3 |
25.8 |
25.2 |
0.6 |
2.4 |
|||||||||||||||||||
|
是将钢材的轧制与热处理相结合的一种高温形变热处理工艺,它在组织性能及强韧化机理方面,与锻热淬火一样,均服从一般高温形变淬火的规律。是与锻热淬火相似的方法,各种板材、带材、棒材和管材都可以用此法处理 |
|||||||||||||||||||||||||||||||||||
|
|
|
化学成分(质量分数)/% |
钢号 |
成分 序号 |
C |
Mn |
Si |
S |
P |
Cr |
Ni |
Cu |
轧后淬火的冷却制度 |
板厚 /mm |
终轧温度 /℃ |
淬火温度 /℃ |
耗水量/m3·h-1 |
钢板移 动速度 /m·s-1 |
|||||
|
上喷水管 |
下喷水管 |
||||||||||||||||||||||
|
10XHCД |
1 |
0.10 |
0.59 |
0.97 |
0.015 |
0.024 |
0.73 |
0.52 |
0.57 |
8 |
890~950 |
800~860 |
715~780 |
1400~1665 |
0.75 |
||||||||
|
2 |
0.12 |
0.79 |
0.98 |
0.020 |
0.029 |
0.81 |
0.52 |
0.44 |
10~12 |
980~1010 |
920~960 |
715~865 |
1350~1650 |
0.50 |
|||||||||
|
3 |
0.08 |
0.63 |
0.85 |
0.028 |
0.010 |
0.62 |
0.55 |
0.48 |
16~20 |
960~1060 |
940~1000 |
715~920 |
1300~1900 |
0.25 |
|||||||||
|
4 |
0.11 |
0.72 |
0.94 |
0.011 |
0.015 |
0.64 |
0.59 |
0.53 |
25~40 |
1010~1100 |
950~1050 |
950~1200 |
2000~2700 |
0.25 |
|||||||||
|
CT3 |
1 |
0.18 |
0.57 |
0.26 |
0.031 |
0.035 |
0.10 |
0.08 |
0.06 |
标准力学性能 |
钢板 |
σb/ MPa |
σs/ MPa |
δ/ % |
ak(-40℃) /J·cm-2 |
||||||||
|
2 |
0.19 |
0.57 |
0.26 |
0.030 |
0.008 |
0.06 |
0.06 |
0.08 |
|||||||||||||||
|
3 |
0.19 |
0.48 |
0.20 |
0.036 |
0.008 |
0.08 |
0.08 |
0.05 |
CT3 ГОСТ380—1960 |
440~470 |
240 |
25 |
50 |
||||||||||
|
4 |
0.17 |
0.50 |
0.23 |
0.040 |
0.006 |
0.08 |
0.09 |
0.08 |
10ХНСДГОСТ5038—1965 |
540 |
400 |
— |
50 |
||||||||||
|
高温形变热处理 |
轧热淬火(或称控制轧) |
力学性能 |
10ХНСД (俄罗斯钢号,相当于我国10CrNi SiCu) |
成分 序号 |
板厚 /mm |
钢板处理状态 |
σb/ MPa |
σs/ MPa |
δ/ % |
ψ/% |
ak(时效前) /J·cm-2 |
ak(时效后) /J·cm-2 |
|
1 |
10 |
淬火机上快冷 |
820~990 |
720~840 |
12~19 |
— |
30~35 |
35~40 |
||||
|
10 |
热轧 |
540~560 |
400~420 |
15~25 |
22~23 |
24~35 |
26~38 |
|||||
|
20 |
淬火机上快冷 |
890~1010 |
750~840 |
7.5~14 |
41~58 |
35~60 |
41~63 |
|||||
|
20 |
补充回火 |
690~730 |
550~640 |
19~22 |
— |
50~40 |
55~104 |
|||||
|
20 |
热轧 |
570~580 |
410~450 |
24~30 |
58~64 |
15~20 |
21~26 |
|||||
|
20 |
淬火压床上快冷 |
720~820 |
680~750 |
16~20 |
54~61 |
25~35 |
30~41 |
|||||
|
2 |
12 |
淬火机上快冷 |
760~890 |
630~750 |
15~12 |
— |
45~52 |
49~56 |
||||
|
12 |
热轧 |
560~580 |
400~420 |
26~30 |
— |
20~32 |
23~36 |
|||||
|
20 |
淬火机上快冷 |
880~970 |
720~850 |
8.8~14.5 |
45~54 |
— |
— |
|||||
|
20 |
淬火压床上冷却 |
700~790 |
650~680 |
12~21 |
— |
45~90 |
48~95 |
|||||
|
3 |
25 |
淬火机上快冷 |
690~790 |
570~670 |
9~18 |
30~42 |
45~50 |
51~56 |
||||
|
25 |
补充回火 |
570~610 |
430~490 |
19~25 |
— |
55~100 |
60~101 |
|||||
|
25 |
热轧 |
470~490 |
300~350 |
25~26 |
50~52 |
20~25 |
24~28 |
|||||
|
4 |
20 |
淬火机上快冷 |
820~1080 |
700~860 |
12~20 |
30~55 |
31~45 |
34~49 |
||||
|
20 |
热轧 |
480~490 |
320~340 |
26~29 |
55~57 |
23~31 |
28~56 |
|||||
|
20 |
淬火压床上冷却 |
720~820 |
590~720 |
8~9 |
38~58 |
28~40 |
34~61 |
|||||
|
CT3(俄罗斯钢号,相当于我国Q235) |
1 |
10 |
淬火机上快冷 |
590~700 |
400~560 |
8~20 |
34~38 |
53~82 |
57~68 |
|||
|
20 |
淬火机上快冷 |
630~670 |
470~570 |
14~19 |
38~57 |
31~42 |
35~46 |
|||||
|
20 |
淬火机上快冷,补充回火 |
530~580 |
380~450 |
21~31 |
— |
35~58 |
40~63 |
|||||
|
20 |
热轧 |
470~480 |
310~330 |
26~28 |
50~57 |
30~38 |
35~45 |
|||||
|
2 |
12 |
淬火机上快冷 |
540~640 |
360~450 |
12~24 |
— |
60~96 |
63~102 |
||||
|
12 |
热轧 |
450~490 |
300~350 |
30~31 |
53~55 |
13~43 |
38~45 |
|||||
|
20 |
淬火机上快冷 |
570~590 |
390~480 |
12~24 |
— |
30~80 |
33~82 |
|||||
|
20 |
淬火压床上快冷,补充回火 |
500~590 |
340~410 |
20~27 |
51~58 |
40~88 |
42~91 |
|||||
|
20 |
热轧 |
490~510 |
270~310 |
25~31 |
— |
28~31 |
31~85 |
|||||
|
3 |
20 |
回火压床上冷却 |
520~550 |
380~400 |
20~28 |
46~61 |
30~60 |
35~64 |
||||
|
20 |
淬火机上快冷 |
650~700 |
500~550 |
12~19 |
44~47 |
20~49 |
23~52 |
|||||
|
20 |
淬火机上快冷,补充回火 |
480~570 |
360~440 |
19~29 |
50~56 |
35~53 |
39~58 |
|||||
|
20 |
热轧 |
480~490 |
320~340 |
26~29 |
55~57 |
21~25 |
24~28 |
|||||
|
4 |
16 |
淬火机上快冷 |
580~720 |
430~570 |
13~19 |
42~57 |
27~65 |
31~70 |
||||
|
16 |
淬火机上快冷,补充回火 |
520~550 |
420~470 |
21~26 |
— |
40~60 |
45~46 |
|||||
|
16 |
热轧 |
460~470 |
300~340 |
26~30 |
52~55 |
21~25 |
24~30 |
|
名称 |
操 作 |
特 点 |
应 用 |
|||||||||||||||||||
|
高 温 形 变 热 处 理 |
高温形变正火 |
适当降低终锻、终轧温度,然后空冷、或强制空冷、或等温空冷 |
提高钢材韧性,降低脆性转变温度,提高疲劳抗力 |
适用于改善以微量元素V、Nb、Ti强化的建筑结构材料塑性和碳钢及合金结构钢锻件的预备热处理 |
||||||||||||||||||
|
高温形变等温淬火 |
利用锻、轧后余热施行珠光体区域或贝氏体区域内的等温淬火 |
提高强度及韧性 |
用于0.4%C钢缆绳高碳钢丝及小型紧固件 |
|||||||||||||||||||
|
亚温形变淬火 |
在Ac1和Ac3间施行形变淬火 |
明显改善合金结构钢脆性,降低冷脆阀 |
在严寒地区工作的构件和冷冻设备构件 |
|||||||||||||||||||
|
利用形变强化遗传性的热处理 |
用高温或低温形变淬火使毛坯强化,然后施行中间软化回火,以便于切削加工,最后二次淬火,低温回火,可再现形变强化效果 |
提高强度和韧性,取消毛坯预备热处理工艺 |
适用于形状复杂、切削量大的高强钢零件 |
|||||||||||||||||||
|
是表面形变强化工艺,如喷丸强化、滚压强化等;与零件整体热处理强化或表面热处理强化相结合的工艺 |
||||||||||||||||||||||
|
表面形变热处理 |
表面高温形变淬火 |
用高频或盐浴使工件表层加热至Ac1或Ac3以上,施行滚压强化淬火 |
显著提高零件疲劳强度和耐磨性及使用寿命 |
高速传动轴、轴承套圈等圆柱形或环形零件,履带板和机铲等磨损零件 |
||||||||||||||||||
|
9Cr钢表面高温形变淬火后 接触疲劳强度与滚压力的关系 |
9Cr钢接触疲劳曲线的对比 |
9Cr钢表面高温形变淬火 后的力学性能 |
||||||||||||||||||||
|
1—形变温度950~970℃; 2—形变温度900~920℃ |
1—普通高频感应加热淬火; 2—950℃滚压形变(滚压力650kN, 160~180℃回火) |
形变 温度 /℃ |
弯矩 /kN· m |
抗弯 强度 σbb /MPa |
挠度 f /mm |
强化 层深 度 /mm |
硬度 HRC |
|||||||||||||||
|
850 |
3133/ 3194 |
3747/ 3790 |
18.7/ 17.5 |
3.0/ 2.7 |
67/66 |
|||||||||||||||||
|
900 |
3270/ 3318 |
3932/ 3940 |
18.2/ 17.7 |
5.0/ 4.5 |
68/67 |
|||||||||||||||||
|
950 |
3044/ 3518 |
3714/ 4438 |
13.7/ 16.6 |
穿透 |
66/66 |
|||||||||||||||||
|
1000 |
2911/ 3268 |
3431/ 3842 |
10.0/ 9.3 |
穿透 |
66/67 |
|||||||||||||||||
|
①拉拔速度05m/min,140℃回火15h。 ②分子的形变量为10%,分母的形变量为15%。 |
||||||||||||||||||||||
|
40、40Cr钢表面形变淬火后的接触疲劳极限 与滚压力的关系(形变温度950℃, 回火温度180~200℃) |
40、65Mn钢耐磨性与 滚压力间的关系 |
40Cr钢经各种处理后的 接触疲劳极限 |
||||||||||||||||||||
|
|
处理工艺 |
硬度 HRC |
接触疲 劳极限 /MPa |
|||||||||||||||||||
|
整体淬火,低温回火 |
46~48 |
940 |
||||||||||||||||||||
|
整体淬火,低温回火,喷丸强化 |
49~51 |
1080 |
||||||||||||||||||||
|
高频感应加热淬火,低温回火 |
51~53 |
1180 |
||||||||||||||||||||
|
高频感应加热淬火,低温回火喷丸强化 |
54~56 |
1233 |
||||||||||||||||||||
|
高温滚压淬火,950℃,550N,180~200℃回火 |
50~52 |
1270 |
||||||||||||||||||||
|
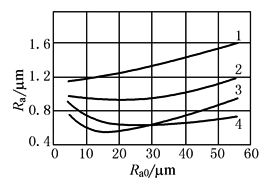
钢体表面高温形变淬火后的表面粗糙度 (Ra)与原始粗糙度(Ra0)及形变力间的关系 |
40Cr钢表面高温形变淬火后的 强化层深度和相对耐磨性 |
|||||||||||||||||||||
|
1—600kN;2—800kN; 3—1000kN;4—1200kN |
表面高温形变淬火可明显改善钢的表面粗糙度,从而能提高疲劳极限 |
项 目 |
滚压 力 /kN |
形变温度 850℃ |
形变温度 950℃ |
|||||||||||||||||
|
形变时间/s |
||||||||||||||||||||||
|
6 |
8 |
6 |
8 |
10 |
||||||||||||||||||
|
强 化 层 深 度 /mm |
600 |
2.10 |
1.10 |
2.30 |
2.00 |
1.66 |
||||||||||||||||
|
800 |
2.10 |
2.00 |
2.50 |
2.20 |
1.90 |
|||||||||||||||||
|
1000 |
2.90 |
2.30 |
3.00 |
2.70 |
2.40 |
|||||||||||||||||
|
1200 |
3.70 |
2.90 |
3.90 |
3.50 |
3.10 |
|||||||||||||||||
|
相 对 耐 磨 性 |
600 |
1.00 |
0.97 |
1.13 |
0.91 |
0.80 |
||||||||||||||||
|
800 |
1.19 |
1.00 |
1.34 |
1.09 |
0.93 |
|||||||||||||||||
|
1000 |
1.30 |
1.16 |
1.43 |
1.23 |
1.04 |
|||||||||||||||||
|
1200 |
1.16 |
1.10 |
1.21 |
1.04 |
0.90 |
|||||||||||||||||
|
由9Cr钢接触疲劳曲线的对比可看出,与普通高频感应加热淬火相比,表面高温形变淬火能够有效地提高接触疲劳强度。随着滚压力(亦即表面形变量)的增大,表面破损的接触循环次数先增后减,到650N时为最大值,在最佳处理条件下,对应107循环次数的接触疲劳极限从普通处理时的2000MPa提高到2250MPa,而在小于107循环次数的范围内,接触疲劳寿命可以提高2.5~5倍 |
||||||||||||||||||||||
|
预冷形变 表面形变热处理 |
给工件预先施加压力再进行表面形变淬火 |
可使工件形成高的残余压应力,可显著提高其抗疲劳能力、表面粗糙度和耐磨性 |
||||||||||||||||||||
|
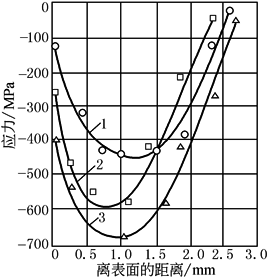
40Cr钢经不同表面强化 后的表层残留应力 |
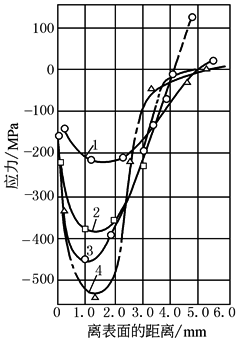
50钢履带链节经不同表面 强化后的表层残留应力 |
40Cr钢经预冷形变表面高温形变 淬火后的强化层深度和相对耐磨性 |
||||||||||||||||||||
|
1—感应淬火;2—预冷形变表面 高温形变淬火;3—表面高温形变热处理 |
1—高频感应加热表面淬火; 2—表面高温形变热处理; 3—冷滚压和表面高温形变淬火; 4—表面高温形变热处理后冷滚压 |
滚压 力 /kN |
中间回火温度/℃ |
|||||||||||||||||||
|
未回火 |
200 |
400 |
||||||||||||||||||||
|
强化层深度/mm |
||||||||||||||||||||||
|
200 |
0.80/0.90 |
0.70/0.75 |
0.80/0.70 |
|||||||||||||||||||
|
250 |
1.00/1.00 |
0.85/1.00 |
1.00/0.90 |
|||||||||||||||||||
|
300 |
1.70/1.80 |
1.70/1.90 |
1.80/1.80 |
|||||||||||||||||||
|
350 |
2.10/2.20 |
2.20/2.20 |
1.85/2.20 |
|||||||||||||||||||
|
400 |
2.40/2.40 |
2.50/2.30 |
2.30/2.40 |
|||||||||||||||||||
|
相对耐磨性 |
||||||||||||||||||||||
|
200 |
0.96/1.09 |
1.15/1.18 |
1.03/1.02 |
|||||||||||||||||||
|
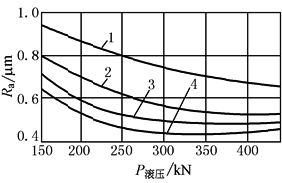
钢件预冷形变表面形变淬火后的表面粗 糙度与形变进给量、滚压力之间的关系 |
250 |
1.01/1.25 |
1.20/1.25 |
1.10/1.18 |
||||||||||||||||||
|
300 |
1.08/1.30 |
1.28/1.30 |
1.12/1.12 |
|||||||||||||||||||
|
1—形变进给量0.25mm/r;2—0.2mm/r; 3—015mm/r;4—010mm/r |
350 |
1.02/1.10 |
1.19/1.10 |
1.08/1.08 |
||||||||||||||||||
|
400 |
1.00/1.08 |
1.10/1.08 |
1.05/1.09 |
|||||||||||||||||||
|
①以高频淬火效果为1 ②分子淬火温度为850℃,分母淬火温度为950℃ |
||||||||||||||||||||||
|
表面形变时效 |
钢件在喷丸或滚压强化之后再补充以时效(低温回火) |
可使钢件疲劳强度得到进一步的提高 |
|
|||||||||||||||||||
|
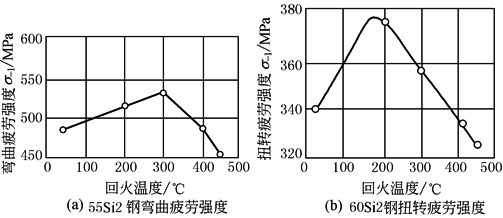
55Si2钢和60Si2钢进行900℃、60min加热,然后油淬及450℃硝盐槽中的回火,并于喷丸处理后于20~500℃下进行不同温度的补充回火(时效)后的疲劳强度(σ-1)的试验,结果示于右图。滚压后的时效也可使预先调质状态(880℃油淬,550℃回火)的40Cr钢疲劳强度比时效前提高约20% |
|
|||||||||||||||||||||
|
复合形变热处理 |
把高温形变淬火和低温形变淬火复合,或将高温形变淬火与马氏体形变时效复合 |
提高韧性、强度、疲劳强度和耐磨性等综合力学性能 |
适用于Mn13、工具钢和冷作模具钢等难以强化的钢材 |
|||||||||||||||||||
|
形变化学热处理 |
利用锻热渗碳淬火或碳氮共渗 |
零件在奥氏体化以上温度模锻成形,随即在炉中渗碳或碳氮共渗淬火、回火 |
节能,提高渗速,提高硬度及耐磨性 |
中等模数齿轮 |
||||||||||||||||||
|
锻热淬火渗氮 |
钢件锻热淬火后,高温回火时渗氮或碳氮共渗 |
加速渗氮或碳氮共渗过程,提高耐磨性 |
模具、刀具及要求耐磨的工件 |
|||||||||||||||||||
|
低温形变淬火渗硫 |
钢件低温形变淬火后,回火与低温电解渗硫结合 |
心部强度高,表面减摩 |
高强度摩擦偶件,如凿岩机活塞、牙轮钻等 |
|||||||||||||||||||
|
渗碳件表面形变时效 |
渗碳、渗氮、碳氮共渗零件渗后在常温下施行表面喷丸或滚压,随后低温回火,使表面产生形变时效作用 |
显著提高零件表面硬度、耐磨性,使表面产生压应力,明显提高疲劳抗力 |
航空发动机齿轮、内燃机缸套等耐磨及疲劳性能要求极高的零件 |
|||||||||||||||||||
|
渗碳表面形变淬火 |
用高频电流加热渗碳件表面,然后施行滚压强化,也可在渗碳后直接进行滚压强化 |
零件表面可以获得极高的耐磨性 |
齿轮等渗碳件 |
|||||||||||||||||||
|
①位错——晶体中常见的一维缺陷(线缺陷),在透射电子显微镜下金属薄膜试样衍射像中表现为弯曲的线条。 |
||||||||||||||||||||||