计算选型
|
整体热处理方法、特点和应用 |
||||||||||||||||||||||||||||||||||||||||||||||||||
|
名称 |
操 作 |
特 点 |
目 的 和 应 用 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
退 火 (焖 火) |
将工件加热到Ac1或Ac3以上(发生相变)或AC1以下(不发生相变),保温后,缓冷下来,通过相变以获得珠光体型组织,或不发生相变以消除应力降低硬度的一种热处理方法 |
退火后的组织,硬度较低,便于加工。发生相变的退火的组织:亚共析钢→铁素体+珠光体;共析钢→珠光体;过共析钢→珠光体+二次渗碳体 |
1.降低硬度,提高塑性,改善切削加工性能和压力加工性能(对于不存在珠光体型转变的某些高合金钢,不能采用退火来软化,而要用正火后加高温回火来降低硬度,此时高温回火,也属于不发生相变的退火); 2.细化晶粒,调整组织(限于有相变的退火),改善力学性能,为下一步工序作准备; 3.消除铸、锻、焊、轧、冷加工等所产生的内应力 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
碳钢退火后的力学性能 |
||||||||||||||||||||||||||||||||||||||||||||||||||
|
含碳量/% |
0.10 |
0.20 |
0.30 |
0.40 |
0.50 |
0.60 |
0.70 |
0.80 |
0.90 |
|||||||||||||||||||||||||||||||||||||||||
|
抗拉强度σb/MPa |
328.5 |
446 |
510 |
608 |
637 |
657 |
682 |
701 |
711 |
|||||||||||||||||||||||||||||||||||||||||
|
硬度HB |
95 |
125 |
142 |
172 |
180 |
185 |
191 |
197 |
201 |
|||||||||||||||||||||||||||||||||||||||||
|
40Cr钢退火后的力学性能 |
σb/MPa |
σ0.2/MPa |
ak/J·cm-2 |
δ/% |
ψ/% |
|||||||||||||||||||||||||||||||||||||||||||||
|
656 |
364 |
56 |
21 |
53.5 |
||||||||||||||||||||||||||||||||||||||||||||||
|
完全退火 |
将工件加热到Ac3以上30~50℃的温度,并在此温度保温后,缓冷下来 |
加热得到均一奥氏体组织后,再缓冷转变为珠光体型的组织 |
主要用于亚共析组织的各种碳钢和合金钢的铸件、锻件及热轧型材,有时也用于焊接结构 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
扩散退火 |
将工件或钢锭加热到约1300℃,保温较长时间,然后缓冷下来 |
是利用高温下原子扩散作用,来消除铸件内化学成分的不均匀性(即偏析) |
主要是使钢材成分均匀。由于这种退火耗时长,费用高,只在必要时用于高级优质合金钢。扩散退火又称均匀化,其工艺也属于完全退火 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
不完全 退火 |
将工件加热到高于Ac1而低于Ac3或Acm的温度,并在此温度停留一定时间,然后缓冷下来 |
部分珠光体发生重结晶相变成奥氏体(完全退火是全部),冷却后又得到片层间距较大的珠光体,冷却速度快,珠光体层片薄,硬度高,慢则较厚,硬度也较低,细化晶料方面不如完全退火,但加热温度低,效率高,所以使用较广 |
主要用于过共析钢。但只有在锻造后,没有网状渗碳体析出或在消除了网状渗碳体之后才可以采用。对亚共析钢来说,如果原始组织的晶粒已经很细小,只是为了消除锻轧而产生的内应力或降低硬度,也可采用 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
等温退火 |
将工件加热到Ac3以上30~50℃,保温后,较快地冷却到略低于Ar1的温度,并在此温度下等温到奥氏体全部分解为止,然后空冷下来 |
等温退火比普通退火时间短,工件的氧化和脱碳倾向要小,同时,内部组织和截面上的硬度分布均匀,但对温度的控制有较高的要求 |
主要用于亚共析钢、共析钢及合金钢、尤其是广泛用于合金钢 等温退火还可以用来防止钢中白点的形成 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
球化退火 |
将工件加热到Ac1以上10~20℃,保温适当时间后,缓冷到略低于Ar1的温度,并停留一段时间,使组织转变完成,然后炉冷至500℃以下再空冷 |
球化退火是将珠光体中的片状渗碳体球化。球化退火后的过共析钢组织是铁素体与球状渗碳体,不但组织比较均匀,而且可以减少淬火时的变形开裂倾向,也降低了硬度,便于加工 |
主要用于过共析的碳钢及合金工具钢。对于一些形状复杂、淬火时要求变形小、工作时受力复杂的工模具以及轴承用钢,都必须进行球化退火,并严格控制球化级别(按治标规定) 某厂采用T10V作凿岩机的活塞,未经球化退火,淬火时大批开裂,球化退火后,开裂很少 球化困难的钢,可连续重复左述操作多次,即循环退火 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
去应力 退火 |
将工件以缓慢的速度加热至500~650℃,经适当保温,随炉缓冷至200~300℃以下出炉(又称软化退火) |
由于退火温度<A1,因此,钢在去应力退火过程中并无组织变形,内应力主要是保温后缓冷过程中消除的 |
用于消除铸件、锻件、焊接件、热轧件、冷拉件以及切削、冷冲压过程中所产生的内应力 对于严格要求减少变形的重要零件在淬火或渗氮后常增加去应力退火,亦称低温退火或高温回火 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
再结晶 退火 |
将钢加热到再结晶温度以上150~250℃(碳钢再结晶退火温度即为650~700℃),保温一定时间后,然后缓慢冷却下来 |
通过加热,增加了钢中的原子扩散能力,使冷加工后钢中破碎和歪扭的晶粒发生再结晶,从而使金属的强度、硬度下降,而塑性升高 |
是使经过冷加工,如冷冲、冷拔、冷轧等发生加工硬化的钢材,降低硬度,提高塑性,以利于加工继续进行,因此,再结晶退火是冷压力加工后钢的中间退火。例如冷冲薄板制造汽车车体的主要工艺过程:热轧→正火→冷轧→中间退火(650~750℃)→冲成汽车车体。中间退火即为消除加工硬化 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
正 火 (又 称 正 常 化 或 明 火) |
将工件加热到Ac3或Acm以上30~50℃,保温一定时间,然后以稍大于退火的冷却速度,冷却下来,如空冷、风冷、喷雾等,得到片层间距较小的珠光体组织(有的叫正火索氏体) |
与退火相比,正火后的组织虽然同样是珠光体型的,但组织细,弥散度大,从而有较高的机械性能,还有生产周期短,设备利用率高,成本较低的优点,但劳动条件较差 |
正火的目的与退火相似,已如前述。具体应用如下: 1.用于含碳量低于0.25%的低碳钢工件,以代替退火,有利于钢的切削加工,此时钢的正火温度应提高到Ac3+(100~150℃)为宜,通称高温正火 2.用于消除过共析钢中的网状渗碳体,以利球化退火。对于截面尺寸较大的过共析钢,应避免采用正火处理 3.对某些大型重型钢件以及形状复杂,截面有急剧变化的钢件应用正火处理来代替淬火处理,以免发生严重变形或开裂 4.对于含碳量在0.25%~0.5%范围内的中碳钢,如35、45钢也适于用正火代替退火,但对同样含碳量的合金钢如5CrMnMo、38CrMoAl等合金钢在正火后还需进行去应力退火 5.对于性能要求不高的普通结构零件,可以用正火作为最终热处理,来提高力学性能 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
碳钢正火后的力学性能 |
||||||||||||||||||||||||||||||||||||||||||||||||||
|
含碳量 (质量分数)/% |
0.10 |
0.20 |
0.30 |
0.40 |
0.50 |
|||||||||||||||||||||||||||||||||||||||||||||
|
抗拉强度 σb/MPa |
363 |
480.5 |
549 |
652 |
691 |
|||||||||||||||||||||||||||||||||||||||||||||
|
硬度/HB |
101 |
134 |
155 |
185 |
194 |
|||||||||||||||||||||||||||||||||||||||||||||
|
含碳量 (质量分数)/% |
0.60 |
0.70 |
0.80 |
0.90 |
|
|||||||||||||||||||||||||||||||||||||||||||||
|
抗拉强度 σb/MPa |
740 |
794 |
824 |
883 |
|
|||||||||||||||||||||||||||||||||||||||||||||
|
硬度/HB |
207 |
225 |
235 |
260 |
|
|||||||||||||||||||||||||||||||||||||||||||||
|
40Cr钢正火后的力学性能 |
σb/MPa |
σ0.2/MPa |
ak/J·cm-2 |
δ/% |
ψ/% |
|||||||||||||||||||||||||||||||||||||||||||||
|
754 |
45 |
78 |
21 |
56.9 |
||||||||||||||||||||||||||||||||||||||||||||||
|
淬 火 |
将钢加热到相变温度以上,保温一定时间,而后快速冷下来的一种热处理方法。常用淬火方法如下 |
淬火一般是为了得到高硬度的马氏体组织,但有时对某些高合金钢,如不锈钢、耐磨钢淬火时,则是为了获得单一均匀的奥氏体组织,以分别提高其耐蚀性和耐磨性 |
淬火的目的是: 1.提高硬度和耐磨性 2.淬火加中温或高温回火以获得良好的综合力学性能 应根据淬火零件的材料、形状、尺寸和所要求的力学性能的不同,采用不同的淬火方法 如果工件只需局部提高硬度,则可进行局部淬火,以避免工件其他部分产生变形和开裂 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
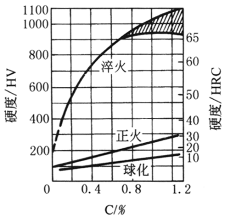
正火、球化淬火后硬度与碳含量的关系 |
|
|||||||||||||||||||||||||||||||||||||||||||||||||
|
单液淬火 |
将工件加热到淬火温度后,浸入一种淬火介质中,直到工件冷至室温为止 |
此法优点是操作简便,缺点是易使工件产生较大内应力,发生变形,甚至开裂 |
适用于形状简单的工件;对于碳钢工件,直径大于5mm的在水中冷却,直径小于5mm的可以在油中冷却,合金钢工件大都在油中冷却 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
双液淬火 |
将加热后的工件先放在水中淬火冷却至接近Ms点(200~300℃)时,从水中取出立即转到油中(或甚至放在空气中)冷却 |
利用冷却速度不同的两种介质,先快冷躲过奥氏体最不稳定的温度区间(550~650℃),至接近发生马氏体转变(钢发生体积变化)时再缓冷,以减小内应力和变形开裂倾向 |
主要适用于碳钢制成的中型零件和由合金钢制成的大型零件 双液淬火法的关键在于恰当地掌握好在水中停留的时间,时间过短,中心部分淬不硬;时间过长,又失去了双液淬火的意义;掌握得好,可以有效地防止裂纹的产生 未能很好减小表里温差是此法的又一不足 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
分级淬火 |
将工件加热到淬火温度,保温后,取出置于温度略高(也可稍低)于Ms点的淬火冷却剂(盐浴或碱浴)中停留一定时间,待表里温度基本一致时,再取出置于空气中冷却 |
1.减小了表里温差,降低了热应力 2.马氏体转变主要是在空气中进行,降低了组织应力,所以工件的变形与开裂倾向小 3.便于热校直 4.比双液淬火容易操作 |
由于盐浴或碱浴中淬火冷却速度不够大,对于淬透性较低的钢,容易在分级过程中析出珠光体,故此法多用于形状复杂、小尺寸的碳钢和合金钢工件,如各种刀具。对于淬透性较低的碳素钢工件,其直径或厚度应小于10mm。为了克服这一缺点,生产中有采用Ms点以下的分级淬火,它的特点是第一段的冷却速度加大,适用于低淬透性钢而尺寸较大的工件,并能保证较小的内应力 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
等温淬火 |
将工件加热到淬火温度后,浸入一种温度稍高于Ms点的盐浴或碱浴中,保温足够的时间,使其发生下贝氏体转变后在空气中冷却 |
与其他淬火比: 1.淬火后得到下贝氏体组织,在相同硬度情况下强度和冲击韧性都高,如下表所示 2.一般工件淬火后可以不经回火直接使用,所以也无回火脆性问题,对于要求性能较高的工件,仍需回火 3.下贝氏体比容比马氏体小,减小了内应力与变形、开裂 |
1.由于变形很小,因而很适合于处理一些精密的结构零件,如冷冲模、轴承、精密齿轮等 2.由于组织结构均匀,内应力很小,显微和超显微裂纹产生的可能性小,因而用于处理各种弹簧,可以大大提高其疲劳抗力 3.特别对于有显著的第一类回火脆性的钢,等温淬火优越性更大 4.受等温槽冷却速度限制,工件尺寸不能过大 5.球墨铸铁件也常用等温淬火以获得高的综合力学性能,成功地用稀土镁钼球铁代替合金结构钢。一般合金球铁零件等温淬火有效厚度可达100mm或更高 (左表中水淬回火与分级淬火回火的比较数据是以含碳量0.95%的碳素钢,在同一淬火温度、同一回火温度条件下,试验取得的) |
|||||||||||||||||||||||||||||||||||||||||||||||
|
处理方法 |
硬度/HRC |
ak/J·cm-2 |
δ/% |
|||||||||||||||||||||||||||||||||||||||||||||||
|
水淬火 回 火 |
53.0 |
16.6 |
|
|||||||||||||||||||||||||||||||||||||||||||||||
|
52.5 |
19.4 |
|
||||||||||||||||||||||||||||||||||||||||||||||||
|
分级淬火 回 火 |
53.0 |
38.7 |
0 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
52.8 |
33.2 |
0 |
||||||||||||||||||||||||||||||||||||||||||||||||
|
等温淬火 |
52.0 |
62.2 |
11 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
52.5 |
55.3 |
8 |
||||||||||||||||||||||||||||||||||||||||||||||||
|
喷雾淬火 |
工件加热到淬火温度后,将压缩空气通过喷嘴使冷却水雾化后喷到工件上进行冷却 |
可通过调节水及空气的流量来任意调节冷却速度,在高温区实现快冷,在低温区实现缓冷。可用喷嘴数量、水量实现工件均匀冷却 |
对于大型复杂工件或重要轴类零件(如汽轮发电机的轴),可使其旋转以实现均匀性冷却 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
回 火 |
将淬火后的工件重新加热到Ac1以下某一温度,保温一段时间,然后取出以一定方式冷却下来 常用回火方法如下 |
钢淬火后的组织是马氏体和部分残余奥氏体,处于亚稳定状态,回火是使其趋于稳定状态的处理。随着回火温度升高,硬度、强度下降,而塑性、韧性提高 |
回火的主要目的是: 1.降低脆性,消除内应力,减小工件的变形和开裂 2.调整硬度,提高塑性和韧性,获得工件所要求的力学性能 3.稳定工件尺寸 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
低温回火 |
回火温度为150~250℃ |
回火后获得了回火马氏体组织,但内应力消除不彻底,故应适当延长保温时间 |
目的是降低内应力和脆性,而保持钢在淬火后的高硬度和耐磨性。主要用于各种工具、模具、滚动轴承和渗碳或表面淬火的零件 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
中温回火 |
回火温度为350~450℃左右 |
回火后获得屈氏体组织,在这一温度范围内回火,必须快冷,以避免第二类回火脆性 |
目的在于保持一定韧性的条件下提高弹性和屈服强度,故主要用于各种弹簧、锻模、冲击工具及某些要求高强度的零件,如刀杆等 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
高温回火 |
回火温度为500~680℃,回火后获得索氏体组织。淬火+高温回火称为调质处理,可获得强度、塑性、韧性都较好的综合力学性能,并可使某些具有二次硬化作用的高合金钢(如高速钢)二次硬化,当处理有第二类回火脆性的钢时,需油冷。其缺点是工艺较复杂,在提高塑性、韧性同时,强度、硬度有所降低,目前在某些地方已可用形变热处理来代替调质处理,球铁等温淬火代替45钢调质 |
广泛地应用于各种较为重要的结构零件,特别是在交变载荷下工作的连杆、螺栓、齿轮及轴等。不但可作为这些重要零件的最终热处理,而且还常可作为某些精密零件如丝杆等的预先热处理,以减小最终热处理中的变形,并为获得较好的最终性能提供组织基础 |
||||||||||||||||||||||||||||||||||||||||||||||||
|
调 质 |
调质钢淬火后马氏体含量与硬度值的关系 |
含碳量(质量分数)/% |
马氏体含量(质量分数)/% |
|||||||||||||||||||||||||||||||||||||||||||||||
|
99.9 |
95 |
90 |
80 |
50 |
||||||||||||||||||||||||||||||||||||||||||||||
|
硬度/HRC |
||||||||||||||||||||||||||||||||||||||||||||||||||
|
0.3 |
49~54 |
45~50 |
42~48 |
37~46 |
33~42 |
|||||||||||||||||||||||||||||||||||||||||||||
|
0.4 |
55~58.5 |
50~55.5 |
48~52 |
42~50 |
38~47 |
|||||||||||||||||||||||||||||||||||||||||||||
|
0.5 |
59~61 |
56~60 |
53~57 |
48~54 |
42~51 |
|||||||||||||||||||||||||||||||||||||||||||||
|
0.6 |
62~64 |
60~62 |
58~59.5 |
52~58 |
48~54 |
|||||||||||||||||||||||||||||||||||||||||||||
|
调质钢淬火、回火硬度关系的参考数据(适用于尺寸小于120mm的零件) |
||||||||||||||||||||||||||||||||||||||||||||||||||
|
回火后要求的硬度/HRC |
15 |
20 |
25 |
30 |
35 |
40 |
45 |
50 |
55 |
60 |
||||||||||||||||||||||||||||||||||||||||
|
淬火后须达到的硬度/HRC |
42.5 |
43 |
44 |
45 |
47 |
48.5 |
52 |
55 |
58 |
62 |
||||||||||||||||||||||||||||||||||||||||
|
亚
温
淬
火 |
传统调质工艺是完全淬火加高温回火。淬火所得组织为马氏体,高温回火后为回火索氏体。此种显微组织提供了强度和韧性的良好配合。对亚共析结构钢采用完全淬火的理由是避免出现未熔铁素体 随着强韧化工艺的发展,发现对亚共析钢采用不完全淬火有助于在不降低材料强度的同时提高其韧性,即亚温淬火,亦即亚共析钢的不完全淬火,或称临界区淬火、两相区加热淬火。亚温淬火是指将具有平衡态或非平衡原始组织的亚共析钢加热至铁素体和奥氏体两相区保温一定时间后进行淬火、等温淬火的热处理,是一种新型的利用复相强韧化和组织细化的强韧化热处理工艺 采用亚温淬火可以大幅度提高钢的室温和低温韧性,降低冷脆转变温度,抑制可逆回火脆性,改善冷脆行为,防止变形开裂 |
解决油淬淬不透、水淬又开裂的大件淬火困难问题 |
||||||||||||||||||||||||||||||||||||||||||||||||
|
亚温处理与常规调质处理性能对比 |
钢号 |
临界点/℃ |
热处理规范 |
HRC |
ak /J·cm-2 |
韧脆转变 温度/℃ |
||||||||||||||||||||||||||||||||||||||||||||
|
Ac1 |
Ac3 |
|||||||||||||||||||||||||||||||||||||||||||||||||
|
22CrMnSiMo |
— |
800~860 |
860℃+575℃×2h回火 |
27.5 |
63.7 |
— |
||||||||||||||||||||||||||||||||||||||||||||
|
860℃+575℃×2h回火+785℃淬火+575℃×2h回火 |
24.4 |
97.8 |
||||||||||||||||||||||||||||||||||||||||||||||||
|
35CrMo |
755 |
800 |
860℃+575℃×2h回火 |
36.4 |
125.0 |
约60 |
||||||||||||||||||||||||||||||||||||||||||||
|
800℃+575℃×2h回火+785℃淬火+550℃×2h回火 |
37.3 |
153.8 |
||||||||||||||||||||||||||||||||||||||||||||||||
|
40Cr |
743 |
782 |
860℃+630℃×2h回火 |
30.7 |
160.2 |
<20 |
||||||||||||||||||||||||||||||||||||||||||||
|
860℃+600℃×2h回火+770℃淬火+600℃×2h回火 |
29.8 |
150.2 |
||||||||||||||||||||||||||||||||||||||||||||||||
|
42CrMo |
730 |
780 |
860℃+600℃×2h回火 |
36.0 |
122.5 |
— |
||||||||||||||||||||||||||||||||||||||||||||
|
860℃+600℃×2h回火+765℃淬火+600℃×2h回火 |
38.7 |
— |
||||||||||||||||||||||||||||||||||||||||||||||||
|
45 |
724 |
780 |
830℃+600℃×2h回火 |
17.0 |
149.8 |
— |
||||||||||||||||||||||||||||||||||||||||||||
|
830℃+600℃×2h回火+700℃淬火+600℃×2h回火 |
20.2 |
155.7 |
||||||||||||||||||||||||||||||||||||||||||||||||
|
时 效 处 理 |
高温时效 |
加热略低于高温回火的温度,保温后缓冷到300℃以下出炉 |
时效与回火有类似的作用,这种方法操作简便,效果也很好,但是耗费时间太长 |
时效的目的是使淬火后的工件进一步消除内应力,稳定工件尺寸 常用来处理要求形状不再发生变形的精密工件,例如精密轴承、精密丝杆、床身、箱体等 低温时效实际就是低温补充回火 |
||||||||||||||||||||||||||||||||||||||||||||||
|
低温时效 |
将工件加热到100~150℃,保温较长时间(约5~20h) |
|||||||||||||||||||||||||||||||||||||||||||||||||
|
冷 处 理 |
将淬火后的工件,在0℃以下的低温介质中继续冷却到-80℃,待工件截面冷到温度均匀一致后,取出空冷 |
可使残余奥氏体全部或大部分转变为马氏体。因此,不仅提高了工件硬度、抗拉强度,还可以稳定工件尺寸 |
主要适用于合金钢制成的精密刀具、量具和精密零件,如量块、量规、铰刀、样板、高精度的丝杆、齿轮等。还可以使磁钢更好地保持磁性 |
|||||||||||||||||||||||||||||||||||||||||||||||
|
常 用 钢 材 的 冷 处 理 效 果 |
类别 |
钢号 |
马氏体转变范围 |
残余奥氏体量/% |
冷到Mf后的硬度增值/HRC |
|||||||||||||||||||||||||||||||||||||||||||||
|
Ms/℃ |
Mf/℃ |
20℃时 |
冷到Mf |
|||||||||||||||||||||||||||||||||||||||||||||||
|
碳素工具钢 |
T7 |
300~255 |
-55 |
≤5 |
1 |
≤0.5 |
||||||||||||||||||||||||||||||||||||||||||||
|
T8 |
255~230 |
-55 |
3~8 |
1~6 |
≤1.0 |
|||||||||||||||||||||||||||||||||||||||||||||
|
T9 |
230~210 |
-55 |
5~12 |
3~10 |
1.0~1.5 |
|||||||||||||||||||||||||||||||||||||||||||||
|
T10 |
210~175 |
-60 |
6~18 |
4~12 |
1.5~3.0 |
|||||||||||||||||||||||||||||||||||||||||||||
|
12 |
175~160 |
-70 |
10~25 |
5~14 |
3~4 |
|||||||||||||||||||||||||||||||||||||||||||||
|
合金工具钢 |
Cr06 |
150~140 |
-95 |
15~30 |
2~14 |
4~7 |
||||||||||||||||||||||||||||||||||||||||||||
|
Cr |
175~150 |
-85 |
10~27 |
5~14 |
2~4 |
|||||||||||||||||||||||||||||||||||||||||||||
|
7Cr2 |
280~230 |
-55 |
3~10 |
1~8 |
≤1.0 |
|||||||||||||||||||||||||||||||||||||||||||||
|
9Cr2 |
220~180 |
-70 |
6~18 |
4~13 |
1.0~2.5 |
|||||||||||||||||||||||||||||||||||||||||||||
|
Cr2 |
175~145 |
-90 |
10~28 |
5~14 |
3~6 |
|||||||||||||||||||||||||||||||||||||||||||||
|
7Cr3 |
240~185 |
-60 |
4~17 |
2~12 |
1.0~2.5 |
|||||||||||||||||||||||||||||||||||||||||||||
|
9SiCr |
210~185 |
-60 |
6~17 |
4~12 |
1.5~2.5 |
|||||||||||||||||||||||||||||||||||||||||||||
|
CrWMn |
155~120 |
-110 |
13~45 |
2~17 |
≤10 |
|||||||||||||||||||||||||||||||||||||||||||||
|
CrMn |
120~100 |
-120 |
22~60 |
≤20 |
<5 |
|||||||||||||||||||||||||||||||||||||||||||||
|
滚动轴承钢 |
GCr15 |
180~145 |
-90 |
9~28 |
4~14 |
3~6 |
||||||||||||||||||||||||||||||||||||||||||||
|
弹簧钢 |
60Mn、65Mn、70Mn |
290~230 |
-55 |
≤8 |
≤6 |
≤1.0 |
||||||||||||||||||||||||||||||||||||||||||||
|
合金 渗碳钢的 渗碳层 |
20Cr3 |
140~120 |
-100 |
17~40 |
≤15 |
≤10 |
||||||||||||||||||||||||||||||||||||||||||||
|
15CrNi2 |
160~140 |
-95 |
12~30 |
3~14 |
4~7 |
|||||||||||||||||||||||||||||||||||||||||||||
|
13Ni5A、21Ni5A |
120~100 |
-120 |
22~60 |
≤20 |
≤15 |
|||||||||||||||||||||||||||||||||||||||||||||
|
18CrNiWA |
130~120 |
-120 |
20~45 |
≤15 |
≤10 |
|||||||||||||||||||||||||||||||||||||||||||||
|
冷处理(-183℃)对合金钢力学性能和耐磨性的影响 |
||||||||||||||||||||||||||||||||||||||||||||||||||
|
钢 号 |
力学性能 |
耐磨 性增 加/% |
||||||||||||||||||||||||||||||||||||||||||||||||
|
冷处理前 |
冷处理后 |
|||||||||||||||||||||||||||||||||||||||||||||||||
|
抗弯 强度 σb/MPa |
挠度 f/mm |
冲击值 ak/ J·cm-2 |
硬度 /HRC |
磨损量/μm |
抗弯 强度 σb/MPa |
挠度f/mm |
冲击值 ak/ J·cm-2 |
硬度 /HRC |
磨损 量 /μm |
|||||||||||||||||||||||||||||||||||||||||
|
12Cr2Ni4A |
2177 |
2.60 |
153 |
58~59 |
5.75 |
1873 |
2.20 |
131 |
58~64 |
3.99 |
32 |
|||||||||||||||||||||||||||||||||||||||
|
20CrMnTi |
2471 |
2.95 |
33.5 |
57~58 |
2.85 |
2256 |
2.75 |
24 |
60~63 |
2.33 |
16 |
|||||||||||||||||||||||||||||||||||||||
|
20CrNiMoA |
2520 |
4.07 |
105 |
46~50 |
3.85 |
1824 |
2.90 |
72.7 |
60~61 |
2.38 |
38 |
|||||||||||||||||||||||||||||||||||||||
|
20CrMnMo |
1981 |
2.40 |
35 |
58.5~59.9 |
3.90 |
1736 |
1.68 |
18.2 |
60~61 |
2.45 |
37 |
|||||||||||||||||||||||||||||||||||||||
|
试件尺寸为10mm×10mm×120mm;气体渗碳(渗碳层深度1.5mm)后直接淬火,150℃回火 |
||||||||||||||||||||||||||||||||||||||||||||||||||