计算选型
|
管路安装与清洗 |
|||||||||||||
|
管路安装与清洗管路安装一般在所连接的设备及元件安装完毕后进行。管路采用钢管时,管路酸洗应在管路配制完毕,且已具备冲洗条件后进行。管路酸洗复位后,应尽快进行循环冲洗,以保证清洁及防锈 1) 根据工作压力及使用场合选择管件。系统管路必须有足够的强度,可采用钢管、铜管、胶管、尼龙管等。管路采用钢管时,推荐使用10、15、20号无缝钢管,特殊和重要系统应采用不锈钢无缝钢管。管件的精度等级应与所采用的管路辅件相适应。管件的最低精度必须符合GB/T 8162~GB/T8163等规定 管子内壁应光滑清洁,无砂、锈蚀、氧化铁皮等缺陷。若发现有下列情况之一时,即不能使用:内、外壁面已腐蚀或显著变色;有伤口裂痕;表面凹入;表面有离层或结疤 2) 管路安装应遵循下列要求: ① 管路敷设、安装应按有关工艺规范进行; ② 管路敷设、安装应防止元件、液压装置受到污染; ③ 管路应在自由状态下进行敷设,焊装后的管路固定和连接不得施加过大的径向力强行固定和连接; ④ 管路的排列和走向应整齐一致,层次分明,尽量采用水平或垂直布管; ⑤ 相邻管路的管件轮廓边缘的距离不应小于10mm; ⑥ 同排管道的法兰或活接头应相间错开100mm以上,保证装拆方便; ⑦ 穿墙管道应加套管,其接头位置宜距墙面800mm以上; ⑧ 配管不能在圆弧部分接合,必须在平直部分接合; ⑨ 管路的最高部分应设有排气装置,以便排放管路中的空气; ⑩ 细的管子应沿着设备主体、房屋及主管路布置;
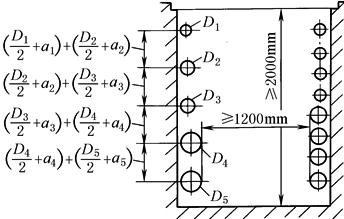
3) 管路在管路沟槽中的敷设和沟槽要求应符合有关的规定,如“管道沟槽及管子固定”(JB/ZQ 4396) ① 管道沟槽的尺寸应满足下列要求 a.主沟槽一般在宽度方向其最小间距(指管道附件之间的自由通道)等于1200mm,最小深度为2000mm 沟槽的地基图,必须根据管子的数量和规格来绘制。增加量ai按下表1确定
|
|||||||||||||
|
表1 mm |
|||||||||||||
|
管道种类 |
管子外径 D0 |
选用JB/ZQ 4485、JB/ZQ 4463、JB/T 82.1(PN=1.6MPa法兰)时每根管道需要增加的位置量 ai |
管道种类 |
管子外径 D0 |
选用JB/ZQ 4485、JB/ZQ 4463、JB/T 82.1(PN=1.6MPa法兰)时每根管道需要增加的位置量 ai |
||||||||
|
高压 |
≤50 |
30① |
低压 |
≤168 |
40 |
||||||||
|
>50~114 |
50 |
>168~351 |
公称通径大于150mm管子的位置量必须根据托架(JB/ZQ4518)和卡箍(JB/ZQ4519)确定 |
||||||||||
|
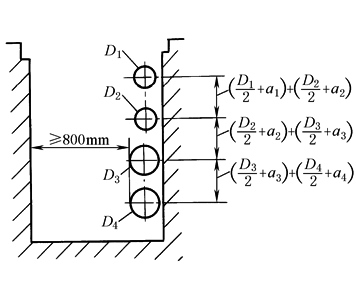
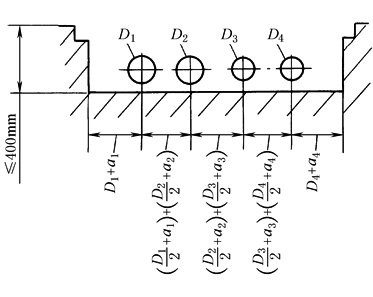
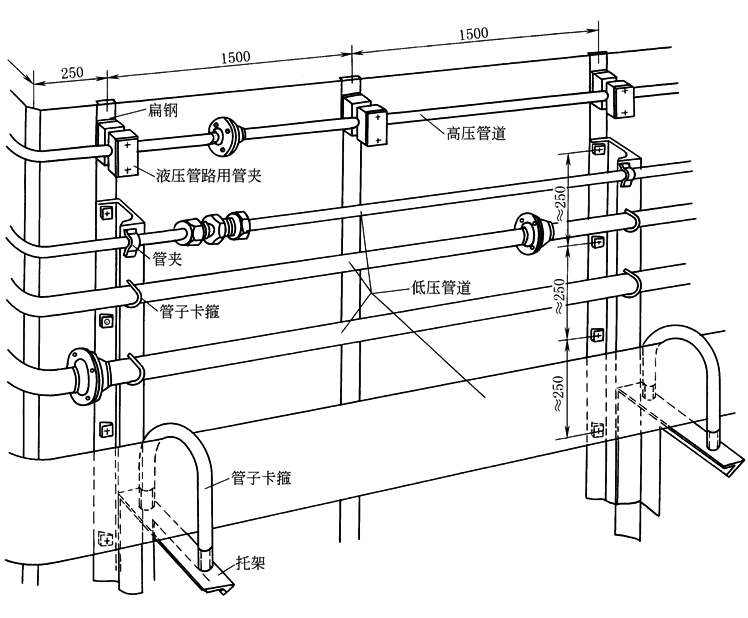
① 30mm是选用JB/ZQ4485《高压法兰》时的数值。当选用JB/ZQ4462、JB/ZQ4463《对焊钢法兰》时,该值至少还要增加10mm。 注:1.确定一般管道所需位置量时,对于回油管道应考虑有3%的斜度。 2.当选用其他型号管接头时,ai应满足扳手空间或其他操作的要求。 b.管子沿垂直方向布置的支沟槽,如图1所示。在宽度方向的最小间距大于等于800mm,沟槽深度按表1 公称通径小于等于32mm的管子沿水平方向布置的支沟槽如图2所示。深度小于等于400mm,宽度根据所铺设的管子数量和尺寸a来确定 c.支沟和主沟连接处,管道由主沟进入支沟或由支沟进入主沟时,可能会产生某种干涉。因此需通过基础设计给以保证(例如:管道之间互相上下交错开) ② 为了在沟槽中固定管子,必须在基础中装进相应的扁钢。扁钢与扁钢之间的距离应当在1500mm左右,以便在受到撞击时不致使管道系统产生振动。距离沟槽拐角处的间距约为250mm,见图3 ③ 管道的安装要求如下 a.高压管道的安装,固定管夹时,可以直接固定在已浇灌在基础中的扁钢上 b.低压管道的安装,管子可以采用管夹固定在12号槽钢上,管子的公称通径DN大于等于32mm选用管夹固定;DN大于等于200mm选用托架与管子卡箍一起固定 |
|||||||||||||
|
图1 垂直布置支沟槽 |
图2 水平布置支沟槽 |
||||||||||||
|
图3 |
|||||||||||||
|
4) 管子弯曲的要求如下 ① 现场制作的管子弯曲推荐采用弯管机冷弯 ② 弯管的最小弯曲半径应符合有关标准规定。如《重型机械通用技术条件配管》(JB/T 5000.11)。弯管半径一般应大于3倍管子外径 ③ 管子弯曲处应圆滑,不应有明显的凹痕、波纹及压扁现象(短长轴比不应小于0.75) 5) 管道焊接的要求如下 ① 管子焊接的坡口型式、加工方法和尺寸标准等,均应符合有关国家标准如GB/T 985、GB/T 986的有关规定 ② 管道与管道、管道与管接头的焊接应采用对口焊接。不可采用插入式的焊接型式 ③ 工作压力等于或大于6.3MPa的管道,其对口焊缝的质量,按GB/T 12469的要求不应低于Ⅱ级焊缝标准;工作压力小于6.3MPa的管道,其对口焊缝质量不应小于Ⅲ级焊缝标准 ④ 壁厚大于25mm的10号、15号和20号低碳钢管道在焊接前应进行预热,预热温度为100~200℃;合金钢管道的预热按设计规定进行。壁厚大于36mm的低碳钢、大于20mm的低合金钢、大于10mm的不锈钢管道,焊接后应进行与其相应的热处理 ⑤ 应采用氩弧焊焊接或用氩弧焊打底,电弧焊填充。采用氩弧焊时,管内宜通保护气体 ⑥ 焊缝探伤抽查量应符合表2的规定。按规定抽查量探伤不合格者,应加倍抽查该焊工的焊缝,当仍不合格时,应对其全部焊缝进行无损探伤 |
|||||||||||||
|
表2 焊缝探伤抽查量 |
|||||||||||||
|
工作压力/MPa |
抽查量/% |
||||||||||||
|
≤6.3 |
5 |
||||||||||||
|
6.3~31.5 |
15 |
||||||||||||
|
>31.5 |
100 |
||||||||||||
|
6) 软管安装要求如下 ① 软管敷设应符合有关标准规定,如《软管敷设规范》(JB/ZQ 4398) |
|||||||||||||
|
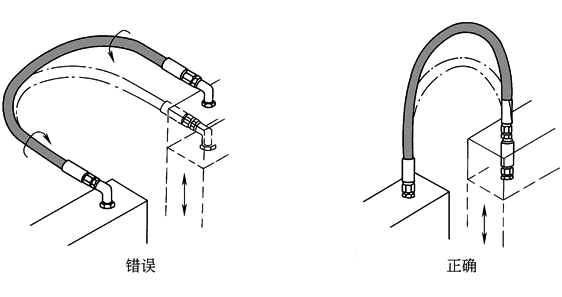
图4 |
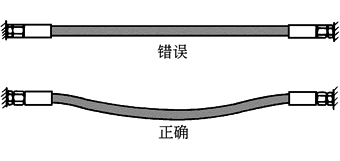
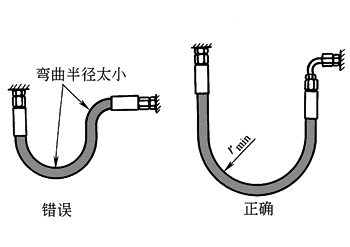
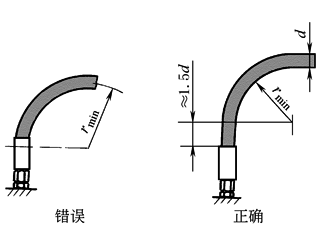
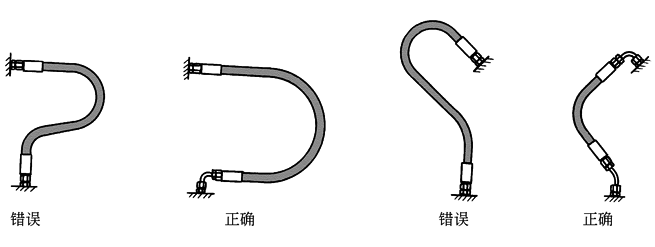
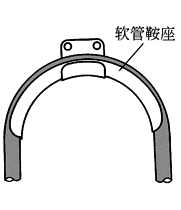
a.正确的敷设方法。软管长度由其相应结构尺寸确定。软管在压力作用下缩短或者变长请参照软管标准资料。长度变化一般在+2%~-4%左右 应尽量避免软管的扭转,见图4。软管安装时,应使其在工作状态时经过本身重量使各个拉应力消失 软管应尽可能装有防机械作用的装置,同时应按其自然位置安装,弯曲半径不允许超过最小允许值,见图5。软管弯曲开始处应为其直径d的1.5倍长,见图6。即长≈1.5d,同时应装有折弯保护 |
||||||||||||
|
图5 |
图6 |
||||||||||||
|
正确采用合适的附件及连接件可以避免软管的附加应力,见图7
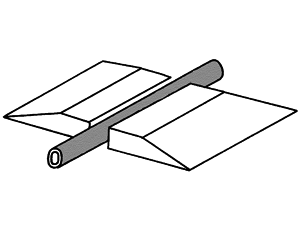
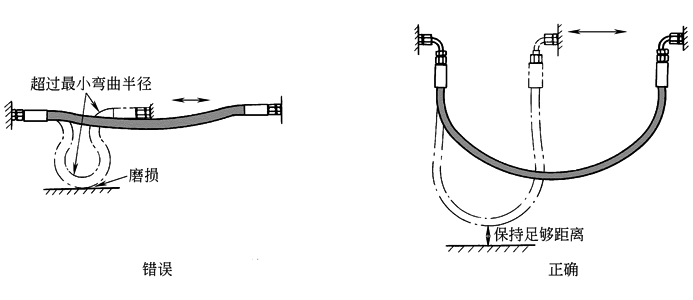
图7 b.避免外部损伤。外部机械对软管的作用,软管对构件的摩擦作用以及软管之间互相作用可以通过软管合理的配置和固定加以避免。如软管加外套保护,加防摩擦件等,见图8。对在人行道上或车道上放置的软管,应用软管桥以防损伤和变形,见图9 c.减少弯曲应力。连接活动部件的软管长度应满足在其总的运动范围内不超过允许的最小半径,同时软管不承受拉应力,见图10 |
|||||||||||||
|
图8 |
图9 |
||||||||||||
|
图10 |
|||||||||||||
|
d.避免扭转应力。连接活动部件的软管应避免扭转,见图11。可以通过合理安装或在结构上采取措施加以解决
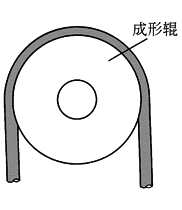
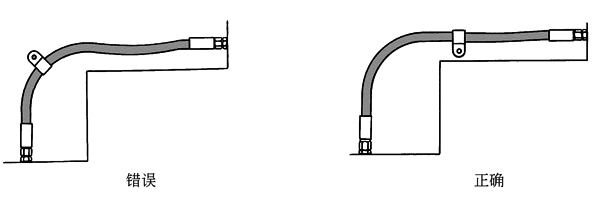
图11 e.安装辅件。对于零散放置的软管可以装上合适的软管导向装置,以避免折弯。见图12和图13。安装软管夹可以减少软管自然运动,见图14,在此情况下,软管夹可以代替软管导向装置 |
|||||||||||||
|
图12 |
图13 |
||||||||||||
|
图14 |
|||||||||||||
|
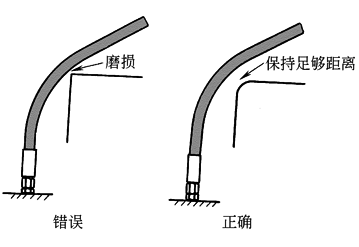
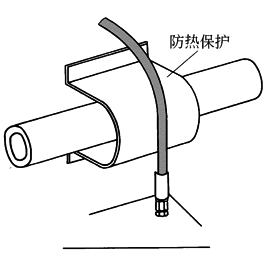
f.防温度作用。当出现不允许的高辐射温度时,软管应与热辐射构件有足够的距离,而且还要有合理的保护措施,见图15 |
|||||||||||||
|
② 软管必须在规定的曲率半径范围内工作,应避免急转弯,其弯曲半径R≥(9~10)D(D为软管外径)。最小弯曲半径见GB/T 3683等规定(本篇“管件”、“管路”)。在可移动的场合下工作,当变更位置后,亦应符合上述要求。若弯曲半径只有规定的1/2时,就不能使用,否则寿命大为缩短 ③ 软管的弯曲同软管接头的安装及其运动平面应该是在同一平面上,以防扭转。但在特殊情况下,若软管两端的接头需在两个不同的平面上运动时,应在适当的位置安装夹子,把软管分成两部分,使每一部分在同一平面上运动 ④ 软管过长或承受急剧振动的情况下,宜用夹子夹牢。但在高压下使用的软管应尽量少用夹子,因软管受压变形,在夹子处会发生摩擦 ⑤ 使长度尽可能短,以避免机械设备在运行中发生软管严重弯曲变形 ⑥ 如软管自重会引起过分变形时,软管应有充分的支托或使管端下垂布置 ⑦ 不要和其他软管或配管接触,以免磨损破裂。可用卡板隔开或在配管设计上适当考虑 |
图15 |
||||||||||||
|
⑧ 软管宜沿设备的轮廓安装,并尽可能平行排列 ⑨ 当有多根软管需同时作水平、垂直或水平/垂直混合运动时,应选用合适的拖链来保护软管,也使软管排列整齐、美观。拖链产品见本章“拖链”一节 ⑩ 如软管的故障会引起危险,必须限制使用软管或予以屏蔽 7) 管路固定的要求如下 ① 管夹和管路支撑架应符合有关标准规定 ② 管子弯曲处两直边应用管夹固定 ③ 管子在其端部与沿其长度上应采用管夹加以牢固支撑,管夹间距应符合表3规定 |
|||||||||||||
|
表3 mm |
|||||||||||||
|
管子外径 |
管夹间距 |
管子外径 |
管夹间距 |
||||||||||
|
≤10 |
≤1000 |
>80~120 |
≤4000 |
||||||||||
|
>10~25 |
≤1500 |
>120~170 |
≤5000 |
||||||||||
|
>25~50 |
≤2000 |
>170 |
5000 |
||||||||||
|
>50~80 |
≤3000 |
|
|
||||||||||
|
④ 管子不得直接焊在支架上或管夹上 ⑤ 管路不允许用来支撑设备和油路板或作为人行过桥 8) 管路上的采样点应符合GB/T 3766和GB/T 17489规定 9) 管路的酸洗和冲洗是保证液压系统工作可靠性和元件使用寿命的关键环节之一,必须足够重视。应按《机械设备安装工程及验收通用规范》(GB 50231)、《重型机械液压系统通用技术条件》(JB/T 6996)等有关规范进行 ① 管路酸洗。管路安装后,应采用酸洗法除锈。酸洗法有两种:槽式酸洗法和循环酸洗法。使用槽式酸洗法时,管路一般应进行二次安装。即将一次安装好的管路拆下来,置入酸洗槽,酸洗操作完毕并合格后,再将其二次安装。而循环酸洗可在一次安装好的管路中进行,需注意的是循环酸洗仅限于管道,其他液压元件必须从管路上断开或拆除。液压站或阀站内的管道,宜采用槽式酸洗法;液压站或阀站至液压缸、液压马达的管道,可采用循环酸洗法 a.槽式酸洗法。槽式酸洗法一般操作程序为:脱脂→水冲洗→酸洗→水冲洗→中和→钝化→水冲洗→干燥→喷防锈油(剂)→封口 槽式酸洗法的脱脂、酸洗、中和、钝化液配合比,宜符合表4的规定 |
|||||||||||||
|
表4 脱脂、酸洗、中和、钝化液配合比 |
|||||||||||||
|
溶液 |
成分 |
浓度/% |
温度/℃ |
时间/min |
pH值 |
||||||||
|
脱脂液 |
氢氧化钠 碳酸氢钠 磷酸钠 硅酸钠 |
8~10 1.5~2.5 3~4 1~2 |
60~80 |
240左右 |
— |
||||||||
|
酸洗液 |
盐酸 乌洛托品 |
12~15 1~2 |
常温 |
240~360 |
— |
||||||||
|
中和液 |
氨水 |
8~12 |
常温 |
2~4 |
10~11 |
||||||||
|
钝化液 |
亚硝酸钠 氨水 |
1~2 |
常温 |
10~15 |
8~10 |
||||||||
|
溶液 |
成分 |
浓度/% |
温度/℃ |
时间/min |
pH值 |
||||||||
|
b.循环酸洗法。循环酸洗法一般操作程序为:水试漏→脱脂→水冲洗→酸洗→中和→钝化→水冲洗→干燥→喷防锈油(剂)。循环酸洗法的脱脂、酸洗、中和、钝化液配合比,宜符合表5的规定
|
|||||||||||||
|
表5 脱脂、酸洗、中和、钝化液配合比 |
|||||||||||||
|
溶液 |
成分 |
浓度/% |
温度 |
时间/min |
pH值 |
||||||||
|
脱脂液 |
四氯化碳 |
|
常温 |
30左右 |
|
||||||||
|
酸洗液 |
盐酸 乌洛托品 |
10~15 1 |
常温 |
120~240 |
|
||||||||
|
中和液 |
氨水 |
1 |
常温 |
15~30 |
10~12 |
||||||||
|
钝化液 |
亚硝酸钠 氨水 |
10~15 1~3 |
常温 |
25~30 |
10~15 |
||||||||
|
溶液 |
成分 |
浓度/% |
温度 |
时间/min |
pH值 |
||||||||
|
组成回路的管道长度,可根据管径、管压和实际情况确定,但不宜超过300m;回路的构成,应使所有管道的内壁全部接触酸液。在酸洗完成后,应将溶液排净,再通入中和液,并应使出口溶液不呈酸性为止。溶液的酸碱度可采用pH试纸检查 ② 循环冲洗。液压系统的管道在酸洗合格后,应尽快采用工作介质或相当于工作介质的液体进行冲洗,且宜采用循环方式冲洗,并应符合下列要求 a.液压系统管道在安装位置上组成循环冲洗回路时,应将液压缸、液压马达及蓄能器与冲洗回路分开,伺服阀和比例阀应用冲洗板代替。在冲洗回路中,当有节流阀或减压阀时,应将其调整到最大开口度 b.管路复杂时,可适当分区对各部分进行冲洗 c.冲洗液加入油箱时,应采用滤油小车对油液进行过滤。过滤器等级不应低于系统的过滤器等级 d.冲洗液可用液压系统准备使用的工作介质或与它相容的低黏度工作介质,如L-AN10。注意切忌使用煤油做冲洗液 e.冲洗液的冲洗流速应使液流呈紊流状态,且应尽可能高 f.冲洗液为液压油时,油温不宜超过60℃;冲洗液为高水基液压液时,液温不宜超过50℃。在不超过上述温度下,冲洗液温度宜高 g.循环冲洗要连续进行,冲洗时间通常在72h以上。冲洗过程宜采用改变冲洗方向或对焊接处和管子反复地进行敲打、振动等方法加强冲洗效果 h.冲洗检验:采用目测法检测时,在回路开始冲洗后的15~30min内应开始检查过滤器,此后可随污染物的减少相应延长检查的间隔时间,直至连续过滤1h在过滤器上无肉眼可见的固体污染物时为冲洗合格; 应尽量采用颗粒计数法检验,样液应在冲洗回路的最后一根管道上抽取,一般液压传动系统的清洁度不应低于JB/T 6996规定的20/17级(相当于GB/T 14039和ISO 4406标准中的污染等级20/17或NAS 1638标准中的11级);液压伺服系统和液压比例系统必须采用颗粒计数法检测,液压伺服系统的清洁度不应低于15/12级,液压比例系统的清洁度不应低于17/14级。关于工作介质固体颗粒污染等级代号及颗粒数,见第“油液污染度等级标准”一节 i.管道冲洗完成后,当要拆卸接头时,应立即封口;当需对管口焊接处理时,对该管道应重新进行酸洗和冲洗 |
|||||||||||||