计算选型
|
技术要求 |
||||||||
|
① 材质应符合国家标准的规定。根据需要情况进行复验、补项检验,包括强度试验、化学成分检验等 ② 型材尺寸与偏差应符合国家标准。不得有裂纹、分层、重皮、夹渣等缺陷,麻条或划痕深度不得大于钢材厚度负公差的一半,且不得大于0.5mm,并有出厂合格证书与标号说明 ③ 各连接件、焊条、焊丝、焊剂应按被焊材料选定,并符合国家标准 ④ 钢架焊接零件的下料加工尺寸应根据要求确定,对一般钢桁架的下料尺寸,极限偏差不得大于2mm。在焊接、组装、涂漆前必须清除表面的油污、飞溅、毛刺、铁锈等污物。切口必须整齐,缺棱不得大于1mm ⑤ 热处理要求,例如对铸铁机架的时效处理;铸钢机架的热处理,一般有正火加回火,退火,高温扩散退火,补焊后回火等 ⑥ 工艺技术要求,如加工误差要求,铸件的圆角要求,焊缝的形式等 ⑦ 涂漆前的表面处理要求,一般用工具或喷砂或加除锈剂将表面处理干净,再涂漆。涂漆的次数和厚度为:一般为底漆两遍、面漆两遍,漆膜的总厚度为100~150μm(室内)、125~175μm(室外)。大型桁架在现场涂漆时,要在出厂前涂一遍底漆,厚度不小于25μm。油漆的材料要注明。涂漆前要对油漆进行抽样检查。涂后不得有漆液流痕、皱褶等 ⑧ 完工后要进行检查和验收。并且施工验收文件应齐全,包括钢材、连接件(或焊接材料)、油漆等的合格证明与检验报告,焊工及无损检验人员的资料复印件,焊缝的检验报告,施工记录,设计文件及修改文件等 钢结构制造尺寸的极限偏差,如无特殊要求可按机械零件的各种规定执行,或按GB 50205—2001《钢结构工程施工质量验收规范》的附录中的钢结构各种制作组装的尺寸、外形尺寸的允许偏差选取,这里仅举二例,见1、表2 |
||||||||
|
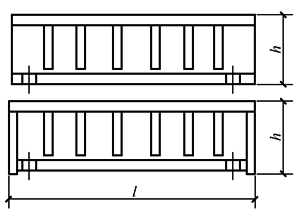
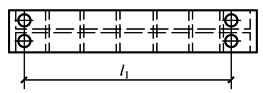
表1 焊接实腹钢梁外形尺寸的允许偏差 mm |
||||||||
|
项 目 |
允许偏差 |
检验方法 |
图 例 |
|||||
|
梁长度 l |
端部有凸 缘支座板 |
0 -5.0 |
用钢尺检查 |
|
||||
|
其他形式 |
±1/2500 ±10.0 |
|||||||
|
端部高度 h |
h≤2000 |
±2.0 |
||||||
|
h>2000 |
±3.0 |
|||||||
|
拱度 |
设计要求起拱 |
±l/5000 |
用拉线和 钢尺检查 |
|||||
|
设计未要求起拱 |
10.0 -5.0 |
|||||||
|
侧弯矢高 |
l/2000,且不 应大于10.0 |
|||||||
|
扭曲 |
h/250,且不 应大于10.0 |
用拉线吊线 和钢尺检查 |
||||||
|
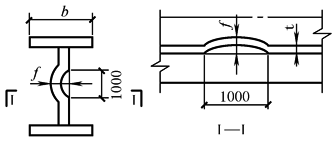
腹板局部 平面度f |
t≤14 |
5.0 |
用1m直尺 和塞尺检查 |
|
||||
|
t>14 |
4.0 |
|||||||
|
翼缘板对腹板的垂直度 |
b/100,且不 应大于3.0 |
用直角尺和 钢尺检查 |
|
|||||
|
吊车梁上翼缘与轨道接触面平面度 |
1.0 |
用200nm、1m 直尺和塞尺检查 |
|
|||||
|
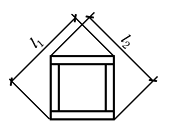
箱型截面对角线l1与l2之差 |
5.0 |
用钢尺检查 |
|
|||||
|
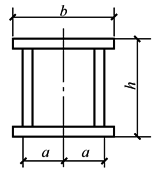
箱型截面两腹 板至翼缘板 中心线距离 a |
连接处 |
1.0 |
|
|||||
|
其他处 |
1.5 |
|||||||
|
梁端板的平面度(只允许凹进) |
h/500,且不 应大于2.0 |
用直角尺和 钢尺检查 |
|
|||||
|
梁端板与腹板的垂直度 |
h/500,且不 应大于2.0 |
用直角尺和 钢尺检查 |
|
|||||
|
表2 钢桁架外形尺寸的允许偏差 mm |
||||||||
|
项 目 |
允许偏差 |
检验方法 |
图 例 |
|||||
|
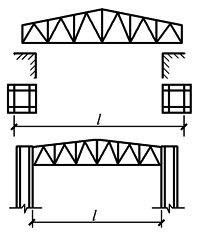
桁架最外端两个孔或 两端支承面最外侧距离 |
l≤24m |
+3.0 -7.0 |
用钢尺检查 |
|
||||
|
l>24m |
+5.0 -10.0 |
|||||||
|
桁架跨中高度 |
±10.0 |
|||||||
|
桁架跨中拱度 |
设计要求起拱 |
±l/5000 |
||||||
|
设计未要求起拱 |
10.0 -5.0 |
|||||||
|
相邻节间弦杆弯曲(受压除外) |
L/1000 |
|||||||
|
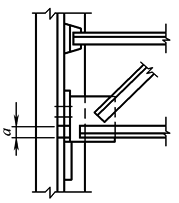
支承面到第一个安装孔距离a |
±1.0 |
用钢尺检查 |
|
|||||
|
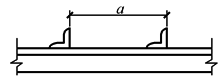
檩条连接支座间距a |
±5.0 |
|
||||||