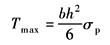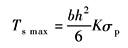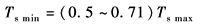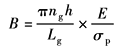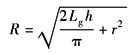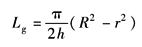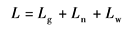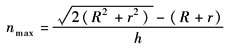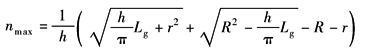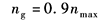计算选型
|
S形发条弹簧计算公式 |
||||
|
为了准确而方便地计算发条的力矩,多年来,国外许多学者作了大量研究工作,并提出了一些发条力矩的计算方法。下面推荐的是一种工程计算法。这种方法计算简便,通用性广,不仅适用于钟表工业的S形发条弹簧,而且对螺旋形发条弹簧也是适用的 |
||||
|
表1 |
||||
|
项目 |
单位 |
公式及数据 |
||
|
最大理论力矩Tmax |
N·mm |
式中 b——发条的宽度,mm; h——发条的厚度,mm; σp——材料的比例极限,MPa |
||
|
最大输出力矩Tsmax |
N·mm |
式中,Kσp值是直接用发条做试验测出的数据,通常称为Kσp试验数据。用Kσp值计算发条,可以提高精确度,见表2 |
||
|
最小输出力矩Tsmin |
N·mm |
|
||
|
力矩变动率B |
|
根据实验,硅锰弹簧钢的E/σp值约在90~110之间 |
||
|
发条厚度h |
mm |
|
||
|
发条弹簧轴半径r |
mm |
r=mh 一般取m=15~16 |
||
|
条盒内半径R |
mm |
|
||
|
发条工作长度Lg |
mm |
|
||
|
发条弹簧内端退火部分长度Ln |
mm |
|
||
|
发条弹簧外端退火部分长度Lw |
mm |
|
||
|
发条弹簧总长度L |
mm |
|
||
|
发条最大转数nmax |
圈 |
标准带盒发条
非标准带盒发条
|
||
|
实际工作转数ng |
圈 |
|
||
|
表2 Kσp的试验数据 |
||||
|
材料及规格 |
外端固定方法 |
Kσp/MPa |
||
|
19-9Mo(h=0.1~0.25mm) |
V形固定 |
2800 |
||
|
硅锰弹簧钢(h=0.25~0.4mm) |
铰式固定 |
2200 |
||
|
硅锰弹簧钢(h=0.4~0.8mm) |
销式固定 |
1800 |
||