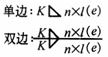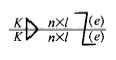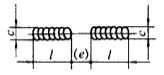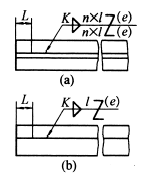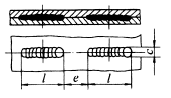计算选型
|
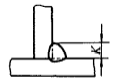
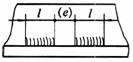
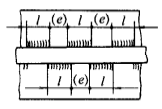
焊缝尺寸标注示例 |
||
|
名称 |
示 意 图 |
标 注 示 例 |
|
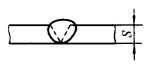
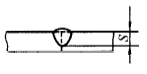
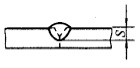
对
接
焊
缝 |
|
|
|
|
|
|
|
|
|
|
|
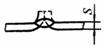
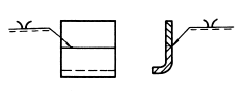
卷边焊缝 |
|
|
|
|
|
|
|
连续角焊缝 |
|
|
|
断续角焊缝 |
|
|
|
交错断续角焊缝 |
|
|
|
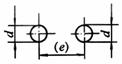
塞焊缝或槽焊缝 |
|
|
|
|
|
|
|
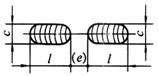
缝焊缝 |
|
|
|
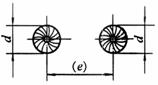
点焊缝 |
|
|
|
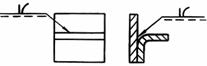
喇叭形焊缝 |
|
|
|
单边喇叭形焊缝 |
|
|
|
堆焊缝 |
|
|
|
锁边焊缝 |
|
箭头应指向带有坡口一侧的工件 |
|
焊 缝 符 号 的 简 化 标 法 |
||
|
序号 |
焊缝视图或剖视图画法 |
简 化 注 法 |
|
1 |
|
|
|
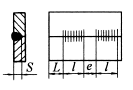
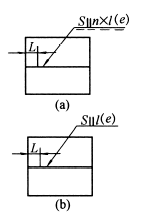
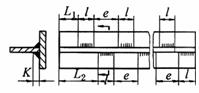
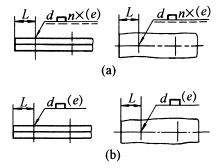
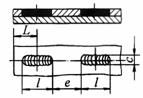
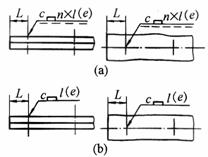
(a)断续I形焊缝在箭头侧,L是焊缝起始位置的定位尺寸 (b)按注2和注3的规定,省略了焊缝段数和非箭头侧的基准线(虚线) |
||
|
2 |
|
|
|
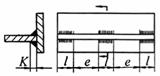
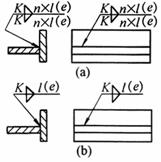
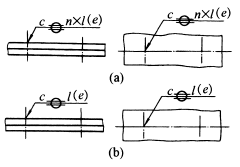
(a)对称断续角焊缝,构件两端均有焊缝 (b)按注2规定省略了焊缝段数,按注1规定,焊缝符号中的尺寸只在基准线上标注了一次 |
||
|
3 |
|
|
|
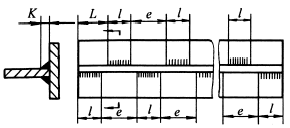
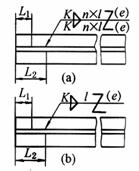
(a)交错断续角焊缝,工件在非箭头侧两端均有焊缝 (b)按注2规定省略了焊缝段数,按注1规定,焊缝符号中的尺寸只在基准线上标注了一次 |
||
|
4 |
|
|
|
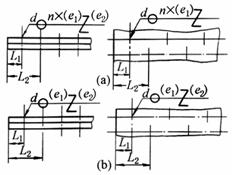
(a)交错断续角焊缝,L1(或L2)是确定箭头侧(或非箭头侧)焊缝起始位置的定位尺寸 (b)按注2规定省略了焊缝段数,按注1规定,焊缝符号中的尺寸只在基准线上标注了一次 |
||
|
5 |
|
|
|
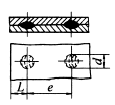
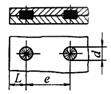
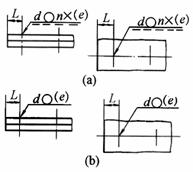
(a)点焊缝位于中心位置,L是焊缝起始焊点中心位置的定位尺寸 (b)按注2规定省略了焊缝段数 |
||
|
6 |
|
|
|
(a)点焊缝偏离中心位置,在箭头侧 (b)按注2和注3的规定,省略了焊缝段数和非箭头侧的基准线(虚线) |
||
|
7 |
|
|
|
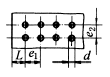
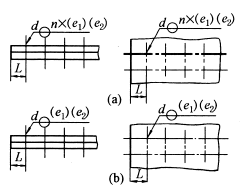
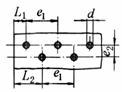
(a)两行对称点焊缝位于中心位置,e1是相邻两焊点中心的间距,e2是点焊缝的行间距,L是第1列焊缝起始焊点中心位置的定位尺寸 (b)按注2规定省略了焊缝段数 |
||
|
8 |
|
|
|
(a)交错点焊缝位于中心位置,L1(或L2)是第1行(或第2行)焊缝起始焊点中心位置的定位尺寸 (b)按注2规定省略了焊缝段数,按注1规定,焊缝符号中的尺寸只在基准线上标注了一次 |
||
|
9 |
|
|
|
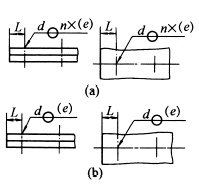
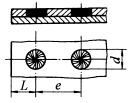
(a)塞焊缝在箭头侧,L是焊缝起始中心位置的定位尺寸 (b)按注2和注3的规定,省略了焊缝段数和非箭头侧的基准线(虚线) |
||
|
10 |
|
|
|
(a)槽焊缝在箭头侧,L是焊缝起始槽对称中心位置的定位尺寸 (b)按注2和注3的规定,省略了焊缝段数和非箭头侧的基准线(虚线) |
||
|
11 |
|
|
|
(a)缝焊缝位于中心位置,L是起始缝对中心位置的定位尺寸 (b)按注2规定省略了焊缝段数 |
||
|
12 |
|
|
|
(a)缝焊缝偏离中心位置,在箭头侧,缝焊缝位于中心位置,L是起始对中心位置的定位尺寸 (b)按注2规定省略了焊缝段数 |
||
|
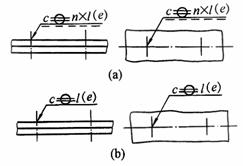
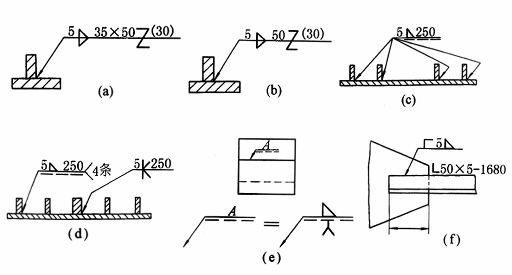
注:1.标注对称焊缝和交错对称焊缝的尺寸时,允许在基准线上只标注一次,如图 a 所示。 2.当断续焊缝、对称断续焊缝和交错断续焊缝的段数无严格要求时,允许省略焊缝段数,如图 b 所示。 3.在不致引起误解的情况下,当箭头线指向焊缝,而非箭头侧又无缝焊要求时,允许省略非箭头侧的基准线(虚线),如图f所示。 4.在同一图样上全部焊缝所采用的焊接方法完全相同时,焊缝符号尾部表示焊接方法的代号可省略不注,但必须在技术要求或其他技术文件中注明“全部焊缝均采用……焊”等字样;当大部分焊接方法相同时,也可在技术要求或其他技术文件中注明“除图样中注明的焊接方法外,其余焊缝均采用……焊”等字样。 5.在同一图样中,当若干条焊缝的坡口尺寸和焊缝符号均相同时,可采用图c 的方法集中标注;当这些焊缝同时在接头中的位置均相同时,也可采用在焊缝符号的尾部加注相同焊缝数量的方法简化标注,但其他型式的焊缝,仍需分别标注,如图d 所示。 6.当同一图样中全部焊缝相同且已用图示法明确表示其位置时,可统一在技术要求中用符号表示或用文字说明,如“全部焊缝为5 7.为了简化标注方法,或者标注位置受到限制时,可以标注焊缝简化代号图 e,但必须在该图样下方或在标题栏附近说明这些简化代号的意义。 8.当焊缝长度的起始和终止位置明确(已由构件的尺寸等确定)时,允许在焊缝符号中省略焊缝长度,如图f 所示。
|
||