计算选型
|
操作件技术要求(JB/T 7277—1994) |
|||||||||||||||||||
|
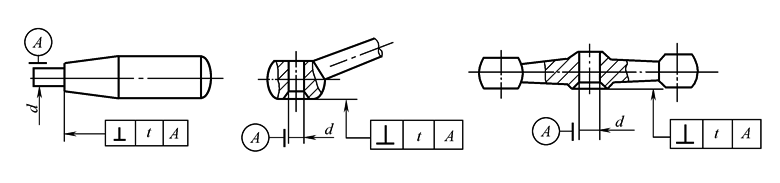
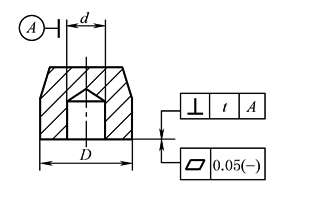
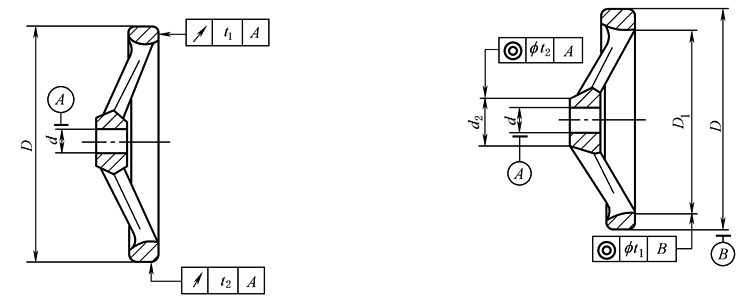
1.材料 操作件所用的35钢和Q235-A 应分别符合GB/T 699—1999《优质碳素结构钢》和GB/T 700—2006《碳素结构钢》的规定,铸铝 ZL102 应符合GB/T 1173—1995《铸造铝合金》的规定,铸铁HT200应符合GB/T 9439—1988《灰铸铁件》的规定,塑料根据使用要求使用,推荐采用增强树脂。 2.表面质量 操作件表面必须光滑,色泽均匀,镀层表面结晶细致,不允许有冷点、脱壳、发花、烧黑等缺陷。非电镀表面不允许有明显的发黄。镀铬抛光件表面应光亮。喷砂镀铬件表面不允许有明显的色泽不一致。铸件不允许有裂纹、气孔、砂眼、疏松、夹杂等缺陷。塑料件不允许有夹生、夹杂、起泡、变形、流痕、裂缝等缺陷。 3.尺寸和形位公差 ① 产品的尺寸公差按产品标准中的规定,形位公差是对金属件的要求,塑料件的形位公差由制造厂控制。 ② 手柄支承面对装配轴、孔的轴线垂直度见表1。 ③ 手柄座下平面的平面度及下平面对孔轴线的垂直度见表2。 ④ 手轮轮缘端面及外径D对孔d轴线的圆跳动和手轴D1对D、d2对d的同轴度见表3。 |
|||||||||||||||||||
|
表1 手柄垂直度 mm |
|||||||||||||||||||
|
|
|||||||||||||||||||
|
d |
4 |
5 |
6 |
8 |
10 |
12 |
14 |
16 |
18 |
20 |
25 |
||||||||
|
t |
0.100 |
0.120 |
0.150 |
0.200 |
|||||||||||||||
|
表2 手柄座平面度及垂直度 mm |
|||||||||||||||||||
|
|
|||||||||||||||||||
|
D |
>10~16 |
>16~25 |
>25~40 |
>40~63 |
>63~100 |
||||||||||||||
|
t |
0.100 |
0.120 |
0.150 |
0.200 |
0.250 |
||||||||||||||
|
表3 手轮圆跳动和同轴度 mm |
|||||||||||||||||||
|
|
|||||||||||||||||||
|
D |
≤160 |
200~320 |
400~630 |
||||||||||||||||
|
t1 |
0.400 |
0.500 |
0.600 |
||||||||||||||||
|
t2 |
0.200 |
0.300 |
0.400 |
||||||||||||||||
|
f t1 |
2.0 |
4.0 |
6.0 |
||||||||||||||||
|
d |
≤16 |
18~28 |
32~45 |
||||||||||||||||
|
f t2 |
2.0 |
3.0 |
4.0 |
||||||||||||||||