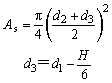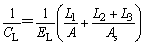计算选型
|
预紧力的控制 |
|||
|
预紧力的大小需根据螺栓组受力的大小和连接的工作要求决定。设计时首先保证所需的预紧力,又不应使连接的结构尺寸过大。一般规定拧紧后螺纹连接件预紧应力不得大于其材料的屈服点σs的80%。对于一般连接用钢制螺栓,推荐的预紧力F' 计算如下: 碳素钢螺栓 F' =(0.6~0.7)σsAs 合金钢螺栓 F' =(0.5~0.6)σsAs 式中 σs——螺栓材料的屈服点,MPa; As——螺栓公称应力截面积,mm2;
式中 d1——外螺纹小径,mm; d2——外螺纹中径,mm; d3——螺纹的计算直径,mm; H——螺纹原始三角形高度,mm 对于重要的螺纹连接,必须有一套控制和测量预紧力的方法,常用的控制方法见下表 |
|||
|
控制和测量螺栓预紧力的方法 |
|||
|
控制预紧力的方法 |
特点和应用 |
||
|
感觉法 |
靠操作者在拧紧时的感觉和经验。拧紧4.6级螺栓施加在扳手上的拧紧力F如下: |
||
|
M6 M8 M10 M12 M16 M20 |
45N 70N 130N 180N 320N 500N |
只加腕力 加腕力和肘力 加全手臂力 加上半身力 加全身力 加上全身重量 |
|
|
最经济简单,一般认为对有经验的操作者,误差可达±40%,用于普通的螺纹连接 |
|||
|
力矩法 |
用测力矩扳手或定力矩扳手控制预紧力,是国内外长期以来应用广泛的控制预紧力的方法。费用较低,一般认为误差有±25%。若表面有涂层、支承面,螺纹表面质量较好,力矩扳手示值准确,则误差可显著减小。有润滑的控制效果较好 |
||
|
测量螺栓伸长法 |
用于螺栓在弹性范围内时的预紧力控制。误差在±3%~5%,使用麻烦,费用高。用于特殊需要的场合 |
||
|
螺母转角法 |
螺栓预紧达到预紧力F' 时,所需的螺母转角θ由下式求得:
式中 P——螺距,mm; CL——螺栓的刚度,N/mm
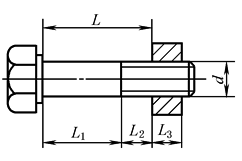
式中 EL——螺栓材料的弹性模量,MPa; A——螺栓光杆部分截面积,mm2; As——螺栓的公称应力截面积,mm2 L1、L2、L3见下图,钢螺栓与钢螺纹孔L3=0.5d;钢螺栓与铸铁螺纹孔L3=0.6d
采用此法,需先把螺栓副拧紧到“紧贴”位置,再转过角度θ。误差在±15%。在美国和德国的汽车工业和钢结构中广泛使用 |
||
|
应变计法 |
在螺栓的无螺纹部分贴电阻应变片,以控制螺栓杆所受拉力,误差可控制在±1%以内,但费用昂贵 |
||
|
螺栓预胀法 |
对于较大的螺栓,如汽轮机螺栓,用电阻丝加热到一定温度后拧上螺母(不预紧),冷却后即产生预紧力。通过控制加热温度即可控制预紧力 |
||
|
液压拉伸法 |
用专门的液压拉伸装置拉伸螺栓,使其受一定轴向力,拧上螺母后,除去外力即可得到预期的预紧力 |
||