计算选型
|
感应加热表面淬火的特殊要求 |
|||||
|
要 求 |
说 明 |
图 例 |
|||
|
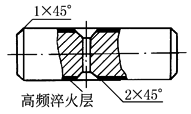
轴端、轴孔及齿轮端部均应有倒角 |
感应加热表面淬火时尖角处易过热,甚至熔化,因此轴端应有倒角,若轴有孔,孔也应倒角,如右图,孔径较大时还应配入铜铆钉,淬后拆除 |
|
|||
|
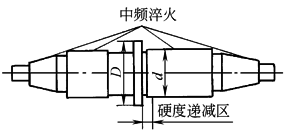
从轴的小径到大径,应允许有“硬度递减区”(即过渡区) |
硬度递减区的宽度和两个直径之差有关,其规定见下表: /mm |
|
|||
|
D-d |
10~20 |
20~30 |
>30 |
||
|
硬度递减区宽度 |
5~10 |
10~15 |
15 |
||
|
如按表所列数值进行表面淬火后对质量有影响时,则应改变设计结构,因高中频感应圈本身有一定宽度故淬火时不能淬硬到凸肩根部 |
|||||
|
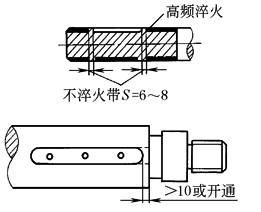
轴上键槽两端必须留6~8mm不淬火带,键槽距轴端应>10mm,或开通 |
目的是防止淬火时键槽熔化,如设计要求必须淬硬时,应考虑能镶配紫铜销(二端要有间隙),淬后不淬火带的硬度,大约在下表范围: |
|
|||
|
钢 号 |
35 |
45 |
40Cr |
||
|
硬度HRC |
25~30 |
30~33 |
33~36 |
||
|
键槽距轴端间距>10mm或开通是为了防止淬裂 |
|||||
|
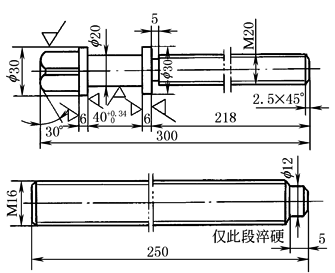
细长的调节螺钉要考虑淬火变形(螺距变化) |
细长的调节螺钉,一般都用热轧圆钢制成,如全部都加热淬火,不仅易造成弯曲,而且螺距也会变化,造成淬火后旋不进螺母,因此对此类工件可广泛采用局部火焰淬火或高频淬火的方法,承受载荷较大的可在毛胚调质后,再局部淬硬 |
|
|||
|
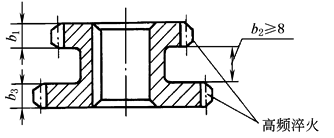
二联或三联以上而外径相差不大的齿轮,若齿部均需淬火时,齿部二端面间的间距应≥8mm。b2、b3要相近 |
为了防止在分别淬火后,先淬硬的齿轮受到后淬齿轮感应圈感应影响硬度,故二联齿轮淬火时,应先淬直径小的,再淬直径大的 |
|
|||
|
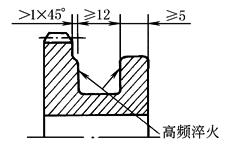
塔形齿轮如在沟槽、拨叉部分要求淬火、则端部厚度应≥5mm,沟槽部分宽度≥12mm |
要求端部有一定厚度,是为了防止端部开裂 要求沟槽有一定宽度,是考虑感应器的制作及操作方便 |
|
|||
|
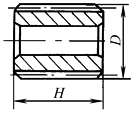
在一般条件下,不宜设计齿宽比齿轮直径大的柱形齿轮 |
这样的齿轮容易发生变形,而且也比较难获得合理的硬化层分布,如必须这样设计,则应采用低合金结构钢等温或分级淬硬 |
|
|||
|
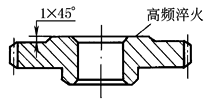
齿轮端面淬火时,淬火部分应凸起不小于1mm,并倒成45°角 |
这样一方面可避免在端面淬火时影响齿部硬度,同时淬火面积小了,高频的感应圈也比较好解决 |
|
|||
|
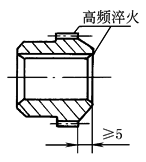
齿部及端面均要求淬火时,端面与齿部距离≥5mm |
这样可以防止端面淬硬时影响齿部的硬度 |
|
|||
|
冷热加工应相互密切配合,合理安排工艺路线 |
凡高频淬火的齿轮、长轴套等零件,在淬火后内孔都略有收缩,因此在要求精度较高的情况下,应将长轴套、齿轮的键槽、花键在淬火之后再拉削一次以保证精度 |
|
|||
|
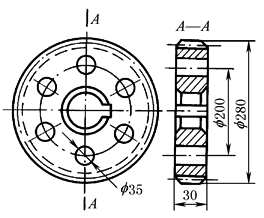
若全部先加工,后淬火,淬火后靠近“f 35”孔处的节圆直径将会下凹。因此6孔只能在高频淬火后制出 |
|||||