计算选型
|
几种常用钢材的焊条选择举例 |
|||||||||||||||||
|
钢种 |
选 用 说 明 |
||||||||||||||||
|
低 碳 钢 |
碳钢的焊接性与钢中含碳量多少密切相关,含碳量越高,钢的焊接性越差。用于焊接的碳钢,含碳量不超过0.9%。几乎所有的焊接方法都可以用于碳钢结构的焊接,其中以手弧焊、埋弧焊和CO2气体保护焊应用最为广泛 碳钢焊条的焊缝强度通常小于540MPa(55kgf/mm2),我国碳钢焊条国家标准GB/T5117—1995中只有E43××系列及E50××系列两种型号,即抗拉强度只有420MPa(43kgf/mm2)和490MPa(50kgf/mm2)两个强度级别。目前焊接中大量使用的是490MPa级以下的焊条。焊接低碳钢(碳含量小于0.25%)时大多使用E43××(J42×)系列的焊条 常用低碳钢焊接时焊接材料的选择如下。其中,一般焊接结构可选用酸性焊条,承受动载荷或复杂的厚壁结构及低温使用时选用碱性焊条 |
||||||||||||||||
|
低
碳
钢 |
常用低碳钢的焊接材料选择 |
钢号 |
手工电弧焊 |
埋弧焊 |
CO2气体保护焊 |
电渣焊 |
|||||||||||
|
焊条牌号 |
焊条型号 |
||||||||||||||||
|
Q235 |
J421,J422,J423 |
E4313,E4303,E4301 |
H08A,H08MnA + HJ431,HJ430 |
H08MnSi H08Mn2Si H08MnSiA H08Mn2SiA |
H10MnSiA H10Mn2A H10Mn2MoA + HJ350 |
||||||||||||
|
Q255 |
J424,J426,J427 |
E4320,E4316,E4315 |
|||||||||||||||
|
Q275 |
J426,J427,J506,J507 |
E4316,E4315,E5016,E5015 |
|||||||||||||||
|
08、10 |
J422,J423,J424 |
E4303,E4301,E4320 |
|||||||||||||||
|
15、20 |
J426,J427,J507 |
E4316,E4315,E5015 |
|||||||||||||||
|
20g |
J422,J426,J427 |
E4303,E4316,E4315 |
|||||||||||||||
|
22g |
J506,J507 |
E5016,E5015 |
|||||||||||||||
|
25 |
J426,J427 |
E4316,E4315 |
|||||||||||||||
|
ZG230-450 |
J506,J507 |
E5016,E5015 |
|||||||||||||||
|
各类低碳钢焊条工艺性能的比较 |
牌号 |
型号 |
药皮类型 |
熔渣特性 |
焊条工艺性能 |
||||||||||||
|
电弧稳 定性 |
焊缝 成形 |
脱渣性 |
焊接 位置 |
熔敷 系数 |
飞溅 |
熔深 |
发尘量 /g·kg-1 |
||||||||||
|
J421 J422 |
E4313 E4303 |
高钛钾型 钛钙型 |
酸性短渣 酸性短渣 |
好 较好 |
美观 美观 |
好 好 |
全位置 全位置 |
一般 一般 |
少 少 |
较浅 较浅 |
5~8 5~8 |
||||||
|
J423 |
E4301 |
钛铁矿型 |
酸性(介于 长短渣之间) |
较好 |
整齐 |
一般 |
全位置 |
较高 |
一般 |
一般 |
6~9 |
||||||
|
J424 |
E4320 |
氧化铁型 |
酸性长渣 |
一般 |
整齐 |
一般 |
平焊 |
高 |
较多 |
较深 |
8~12 |
||||||
|
J425 |
E4310 |
纤维素型 |
酸性短渣 |
一般 |
波纹粗 |
好 |
全位置 |
高 |
较多 |
较深 |
— |
||||||
|
J426 |
E4316 |
低氢钾型 |
碱性短渣 |
较差 |
波纹粗 |
较差 |
全位置 |
一般 |
一般 |
稍深 |
14~20 |
||||||
|
J427 |
E4315 |
低氢钠型 |
碱性短渣 |
一般 |
波纹粗 |
较差 |
全位置 |
一般 |
一般 |
稍深 |
11~17 |
||||||
|
各类低碳钢焊条冶金性能综合比较 |
牌号 |
型号 |
药皮类型 |
熔敷金属力学性能 |
抗裂性 |
抗气孔性 |
氧化物-硫化 物夹杂总量 /% |
||||||||||
|
抗拉强度 σb/MPa |
伸长率 δ/% |
冲击功 AkV/J |
|||||||||||||||
|
J421 |
E4313 |
钛型 |
440~490 |
20~28 |
98~147 |
较差 |
大电流或焊接含Si、S较高的钢材时,气孔敏感性强,对铁锈、水分不太敏感 |
0.109~0.131 |
|||||||||
|
J422 |
E4303 |
钛钙型 |
440~490 |
20~30 |
123~196 |
尚好 |
|||||||||||
|
J423 |
E4301 |
钛铁矿型 |
420~480 |
20~30 |
123~196 |
尚好 |
|||||||||||
|
J424 |
E4320 |
氧化铁型 |
430~470 |
25~30 |
110~160 |
较好 |
较好,对铁锈、水分不敏感 |
0.134~0.203 |
|||||||||
|
J425 |
E4310 |
纤维素型 |
430~490 |
20~28 |
98~147 |
较好 |
氢白点敏感性强,对铁锈、水分不太敏感 |
0.10 |
|||||||||
|
J426 |
E4316 |
低氢钾型 |
460~510 |
22~32 |
245~368 |
良好 |
对铁锈、水分很敏感,引弧处及长弧焊时易出气孔,直流正接焊时也易出气孔 |
0.028~0.090 |
|||||||||
|
J427 |
E4315 |
低氢钠型 |
460~510 |
24~35 |
270~390 |
良好 |
|||||||||||
|
中 碳 钢 、 高 碳 钢 |
焊接中碳钢(C=025%~0.60%)和高碳钢(C>0.60%)时,应选用杂质含量较低且具有一定脱硫能力的碱性低氢型焊条。在个别情况下,也可采用钛铁矿型或钛钙型焊条,但要有严格的工艺措施配合。中碳钢焊接时焊条的选择如下 中碳钢焊接,由于钢材含碳量较高,焊接裂纹倾向增大,可选用低氢型焊条或焊缝金属具有较高塑、韧性的焊条,而且大多数情况需要预热和缓冷处理。高碳钢焊接则必须采取严格的预热、后热措施,以防止产生焊接裂纹 高碳钢焊接时焊缝与母材性能完全相同比较困难,高碳钢的抗拉强度大多在675MPa(69kgf/mm2)以上,焊接材料的选用应视产品设计要求而定。强度要求高时,可用E7015(J707)或E6015(J607)焊条;强度要求不高时,可用E5016(J506)或E5015(J507)焊条;或者分别选用与以上强度等级相当的低合金钢焊条。所有焊接材料都应当是低氢型的 在我国,焊接低碳钢用的钛钙型焊条E4303(J422)的消耗量最大,约占全部焊条产量的80%以上 |
|||||
|
中碳钢焊接时焊条的选择 |
钢号 |
含碳量/% |
焊接性 |
焊条型号(牌号) |
||
|
不要求等强度 |
要求等强度 |
|||||
|
35 |
0.32~0.40 |
较好 |
E4303,E4301(J422,J423) |
E5016,E5015 (J506,J507) |
||
|
ZG270-500 |
0.31~0.40 |
较好 |
E4316,E4315(J426,J427) |
|||
|
45 |
0.42~0.50 |
较差 |
E4303,E4301,E4316 (J422,J423,J426) |
E5516,E5515 (J556,J557) |
||
|
ZG310-570 |
0.41~0.50 |
较差 |
E4315,E5016,E5015 (J427,J506,J507) |
|||
|
55 |
0.52~0.60 |
较差 |
E6016,E6015 (J606,J607) |
|||
|
ZG340-640 |
0.51~0.60 |
较差 |
||||
|
低合金高强度钢 |
低合金高强度钢根据强度级别及热处理状态,又可分为热轧及正火钢、低碳调质钢、中碳调质钢等。低合金钢一般依钢材的强度等级来选用相应的焊条,同时,还需根据母材焊接性、焊接结构尺寸、坡口形状和受力情况等的影响,进行综合考虑。在冷却速度较大,使焊缝强度增高、焊接接头容易产生裂纹的不利情况下,可选用比母材强度低一级的焊条 焊接热轧及正火钢时,选择焊接材料的主要依据是保证焊缝金属的强度、塑性和冲击韧性等力学性能与母材相匹配,不必考虑焊缝金属的化学成分与母材的一致性。焊接厚大构件时,为了防止出现焊接冷裂纹,可选用焊缝金属强度低于母材强度的焊接材料。焊缝强度过高,将导致焊缝金属塑、韧性及抗裂性能的降低 低碳调质钢产生冷裂纹的倾向较大,因此严格控制焊接材料中的氢是十分重要的。用于低碳调质钢的焊条应是低氢型或超低氢型焊条。中碳调质钢焊接为确保焊缝金属的塑、韧性和强度,提高焊缝的抗裂性,应采用低碳合金系统,尽量降低焊缝金属的硫、磷杂质含量。对于需焊后热处理的构件,还应考虑焊缝金属合金成分应与母材相近 |
|||||
|
低合金耐热钢 |
低合金耐热钢要在高温下长期工作,为了保证耐热钢的高温性能,必须向钢中加入较多的合金元素(如Cr、Mo、V、Nb等)。在选择焊接材料时,首先要保证焊缝性能与母材匹配,具有必要的热强性,因此要求焊缝金属的化学成分应尽量与母材一致。如果焊缝金属与母材化学成分相差太大,高温长期使用后,接头区域某些元素发生扩散现象(如碳元素在熔合线附近的扩散),使接头高温性能下降 耐热钢焊条一般可按钢种和构件的工作温度来选用。选配耐热钢焊接材料的原则是焊缝金属的合金成分和性能与母材相应指标一致,或应达到产品技术条件提出的最低性能指标。为了提高焊缝金属的抗热裂能力,焊缝中的碳含量应略低于母材的碳含量,一般应控制在007%~0.15%之间。由于钢中碳和合金元素的共同作用,耐热钢焊接时极易形成淬硬组织,焊接性较差。为此耐热钢一般焊前预热,焊后进行回火处理 近年来,在薄壁管焊接中普遍采用了氩弧焊打底,酸性焊条手弧焊盖面的工艺,大大提高了焊接质量。但这类焊条抗裂性次于低氢型焊条,在单独使用或用于厚壁管焊接时,应选择低氢型耐热钢焊条 |
|||||
|
低温钢 |
低温钢是在-40~-196℃的低温范围工作的低合金专用钢材。按化学成分来划分,低温钢主要有含镍钢和无镍钢两类。国外一般使用含镍低温钢,如35Ni钢、5Ni钢和9Ni钢等;我国多使用无镍低温钢 选择低温钢焊接材料首先应考虑接头使用温度、韧性要求以及是否要进行焊后热处理等,尽量使焊缝金属的化学成分和力学性能(尤其是冲击韧性)与母材一致。经焊后热处理后,焊缝仍应具有较高的低温韧性。由于对焊缝金属的低温韧性提出了严格的要求,低温钢焊条药皮均采用低氢型。焊接时要求尽量采用小的焊接线能量,避免焊缝金属及近缝区形成粗晶组织而降低低温韧性。含镍低温钢除手弧焊外,主要采用氩弧焊进行焊接,采用与母材相同成分的焊丝,保护气体为Ar或在Ar中加入2%的O2或5%~10%的CO2,以改善焊缝成形 |
|||||
|
不 锈 钢 |
奥氏体不锈钢含Cr14%~25%,含Ni8%~25%,以Cr18Ni8为代表的系列主要用于耐蚀条件,以Cr25Ni20为代表的系列则主要用于耐高温场合。选择奥氏体不锈钢焊接材料时,首先要保证焊缝金属具有与母材一致的耐蚀性能,即焊缝金属主要化学成分要尽量接近母材,其次还应保证焊缝具有良好的抗裂性和综合力学性能 Cr13系列及以Cr12为基的多元合金化的钢属马氏体不锈钢,这类钢具有较大的淬硬倾向。马氏体不锈钢焊接时出现的问题主要是冷裂纹及近缝区淬硬脆化。马氏体不锈钢焊接材料的选择有两条途径:一是为了满足使用性能要求,保证焊缝金属与母材的化学成分一致,使焊后热处理后二者力学性能及使用性能(如耐蚀性)相接近,这时必须采用同质填充材料;二是在无法采用预热或焊后热处理的情况下,为了防止裂纹,采用奥氏体型焊接材料,使焊缝成为奥氏体组织,这种情况下焊缝强度难以与母材匹配 含Cr17%~28%的高铬钢属铁素体不锈钢,主要用作热稳定钢。铁素体不锈钢在焊接加热和冷却过程中不发生相变,焊后即使快速冷却也不会产生淬硬组织。铁素体不锈钢焊接时出现的问题主要是近缝区晶粒易于长大,形成粗大铁素体,热影响区韧性下降导致脆化。铁素体不锈钢焊接应选择杂质(C、N、S、P等)含量低的焊接材料,同时对焊缝进行合理的合金化,以便改善其焊接性和韧性。根据对焊接接头性能的要求,铁素体不锈钢焊接时采用的焊接材料可以是与母材成分相近的高铬铁素体焊条或焊丝,也可以是铬镍奥氏体焊条或焊丝。采用奥氏体焊接材料时焊前不预热,也不进行焊后热处理 |
|||||
|
铸 铁 |
根据碳的存在形态,铸铁可分类为白口铸铁、灰口铸铁、可锻铸铁、蠕墨铸铁和球墨铸铁五种。铸铁的特点是碳与硫、磷杂质含量高,组织不均匀,塑性低,属于焊接性不良的材料。铸铁焊接时出现的主要问题,一是焊接接头区域易出现白口及淬硬组织,二是易出现裂纹铸铁焊接(或焊补)大致分为冷焊、半热焊和热焊三种,焊接材料的选择分为同质焊缝和异质焊缝两类 对焊后需要为灰口铸铁焊缝的,可选用Z208、Z248焊条,对焊缝表面需经加工的,可选用Z308、Z408、Z418、Z508焊条,其中Z308最易加工;对焊缝表面不需加工的,可选用Z100、Z116、Z117、Z607、Z612焊条;对球墨铸铁和高强度铸铁,可选用Z408、Z418、Z258焊条。铸铁焊补除了合理选用焊接材料外,还必须根据工件要求采取适当的工艺措施,如预热、分段焊、大(小)电流、瞬时点焊、锤击、后热等,才能取得满意的效果 |
|||||
|
堆 焊 |
堆焊金属类型很多,反映出堆焊金属化学成分、显微组织及性能的很大差异。堆焊工件及工作条件十分复杂,堆焊时必须根据不同要求选用合适的焊条。不同的堆焊工件和堆焊焊条要采用不同的堆焊工艺,才能获得满意的堆焊效果,堆焊中最常碰到的问题是裂纹,防止开裂的方法主要是焊前预热、焊后缓冷,焊接过程中还可采用锤击等方法消除焊接应力。堆焊金属的硬度和化学成分,一般是指堆焊三层以上的堆焊金属而言 堆焊焊条的药皮类型一般有钛钙型、低氢钠型、低氢钾型和石墨型。为了使堆焊金属具有良好的抗裂性及减少焊条中合金元素的烧损,大多数堆焊焊条采用低氢型药皮 低氢钠型药皮主要组成物是钙或镁的碳酸盐矿石和氟化物。熔渣为碱性,流动性好,焊接工艺性能一般,应短弧操作。焊接时要求焊条药皮很干燥。该类型焊条具有良好的抗裂性能和力学性能。适用于直流焊接。低氢钾型具备低氢钠型焊条的各种特性并可交流施焊。为了用于交流,在药皮中加入稳弧组成物,还增加硅酸钾作黏合剂 |
|||||
|
有 色 金 属 |
有色金属焊条主要指的是镍及镍合金焊条、铜及铜合金焊条、铝及铝合金焊条和镁及镁合金焊条等。 镍及镍合金焊条主要用于焊接镍及高镍合金,也可用于异种金属的焊接及堆焊,焊接接头的坡口尺寸及焊接工艺接近铬镍奥氏体不锈钢焊接工艺。镍及镍合金的导热性差,焊接时容易过热引起晶粒长大和热裂纹,而且气孔敏感性强。因此焊条中应含有适量的Al、Ti、Mn、Mg等脱氧剂,焊接操作时选用小电流,控制弧长,收弧时注意填满弧坑,保持较低的层间温度 铜及铜合金焊条用途较广,除了用紫铜焊条焊接紫铜外,目前采用较多的是用青铜焊条焊接各种铜及铜合金、铜与钢等。同时,由于铜及铜合金具有良好的耐蚀性、耐磨性等,因此也常用于堆焊轴承等承受金属磨损的零件和耐腐蚀(如耐海水腐蚀)的零件,铜及铜合金焊条也可用来焊补铸铁 |
|||||
|
有 色 金 属 |
镁及镁合金焊接时一般可选用与母材化学成分相同的焊丝,有时为了防止在近缝区沿晶界析出低熔点共晶体,增大金属流动性,减少裂纹倾向,也可采用与母材不同的焊丝,如焊接MB8时,选用MB3焊丝。下面列出了国产常用镁合金的焊接材料常用镁合金的焊接性及适用焊丝 |
|||||||||||||||||
|
合金牌号 |
适用焊丝 |
合金牌号 |
适用焊丝 |
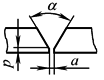
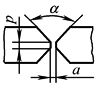
镁及镁合金的焊接方法有气焊、钨极氩弧焊、熔化、极氩弧焊真空电子束焊、激光焊、电阻焊、钎焊、搅拌摩擦焊和螺柱焊 氩弧焊是镁合金最常用的焊接方法,热影响区尺寸和变形比气焊小,焊缝的力学性能和耐蚀性能比气焊高 氩弧焊一般用交流电源,焊接电流的选择主要决定于合金成分、板料厚度和反面有无垫板等,如MB8比MB3具有较高熔点,MB8比MB3的焊接电流大1/6~1/7,为了减小过热,防止烧穿,焊接镁合金时,应尽可能实施快速焊接,如焊接镁合金MB8当板厚5mm,V形坡口,反面用不锈钢成形垫板时,焊速可达35~45cm/min以上。 镁及镁合金焊接和补焊时,坡口设计极为重要,下表列出了相应的坡口形式 |
||||||||||||||
|
MB1 |
MB1 |
MB7 |
MB7 |
|||||||||||||||
|
MB2 |
MB2 |
MB8 |
MB8 |
|||||||||||||||
|
MB3 |
MB3 |
MB15 |
MB15 |
|||||||||||||||
|
MB5 |
MB5 |
ZM5 |
ZM5 |
|||||||||||||||
|
MB6 |
MB6 |
|||||||||||||||||
|
|
||||||||||||||||||
|
常用镁合金的焊接性及适用焊丝 |
合金牌号 |
结晶区间/℃ |
焊接性 |
适用焊丝 |
||||||||||||||
|
M2M |
646~649 |
良 |
M2M |
|||||||||||||||
|
AZ40M |
565~630 |
良 |
AZ40M |
|||||||||||||||
|
AZ41M |
545~620 |
良 |
AZ41M |
|||||||||||||||
|
AZ61M |
510~615 |
可 |
AZ61M |
|||||||||||||||
|
AZ62M |
454~613 |
— |
— |
|||||||||||||||
|
AZ80M |
430~605 |
可 |
AZ80M |
|||||||||||||||
|
ME20M |
646~649 |
良 |
ME20M |
|||||||||||||||
|
ZK61K |
515~635 |
尚可 |
ZK61K |
|||||||||||||||
|
焊接时坡口形式 |
补焊坡口形式 |
|||||||||||||||||
|
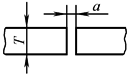
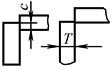
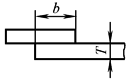
接头名称 |
坡口形式 |
适用厚度 T/mm |
几何尺寸/mm |
焊接方法 |
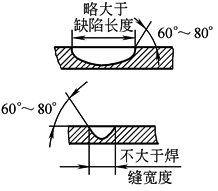
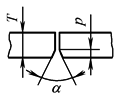
补焊时,先将缺陷清除干净,然后加工成坡口,一般形式如下:
|
|||||||||||||
|
a |
c |
b |
p |
α/(°) |
||||||||||||||
|
不开坡 口对称 |
|
≤3.0 |
0~ 0.2T |
— |
— |
— |
— |
钨极手工或自动氩弧焊 |
||||||||||
|
外角接 |
|
>1.0 |
— |
0.2T |
— |
— |
— |
钨极手工或自动氩弧焊(加填充焊丝) |
||||||||||
|
搭拉 |
|
>1.0 |
— |
|
3~4T |
— |
— |
钨极手工或自动氩弧焊 |
||||||||||
|
V形坡 口对称 |
|
3~8 |
0.5~ 2.0 |
— |
— |
0.5~ 1.5 |
50~ 70 |
用可折垫板加填充焊丝的钨极手工或自动氩弧焊 |
||||||||||
|
X形坡 口对称 |
|
≥20 |
1.0~ 2.0 |
— |
— |
0.8~ 1.2 |
60 |
加填充焊丝的钨极手工或自动氩弧焊 |
||||||||||
|
说明:1.不开坡口的对接接头,如仅在一面施焊时,应在其背面加工坡口,以防止产生不熔合或夹渣缺陷,坡口尺寸见右图 2.附图中p=T/3,α=10°~30° |
|
|||||||||||||||||