计算选型
|
冷卷圆柱螺旋扭转弹簧制造精度及极限偏差 |
||||||||||
|
项目 |
弹簧制造精度及极限偏差 |
|||||||||
|
扭矩的极限偏差ΔT/N·mm |
±(计算扭转角×β1×β2)×T' |
|||||||||
|
精度等级 |
1 |
2 |
3 |
|||||||
|
β1 |
0.03 |
0.05 |
0.08 |
|||||||
|
圈数 |
>3~10 |
>10~20 |
>20~30 |
|||||||
|
β2/(°) |
10 |
15 |
20 |
|||||||
|
弹簧外径D2的极限偏差ΔD2/mm |
旋绕比C |
≥4~8 |
>8~15 |
>15~22 |
||||||
|
精 度 等 级 |
1 |
±0.01D 最小±0.15 |
±0.015D 最小±0.2 |
±0.02D 最小±0.4 |
||||||
|
2 |
±0.015D 最小±0.2 |
±0.02D 最小±0.3 |
±0.03D 最小±0.6 |
|||||||
|
3 |
±0.025D 最小±0.4 |
±0.03D 最小±0.5 |
±0.04D 最小±0.8 |
|||||||
|
自由角度的极限偏差/(°) |
圈数 |
≤3 |
>3~10 |
>10~20 |
>20~30 |
|||||
|
精 度 等 级 |
1 |
±8 |
±10 |
±15 |
±20 |
|||||
|
2 |
±10 |
±15 |
±20 |
±30 |
||||||
|
3 |
±15 |
±20 |
±30 |
±40 |
||||||
|
自由长度H0的极限偏差/mm |
旋绕比C |
≥4~8 |
>8~15 |
>15~22 |
||||||
|
精 度 等 级 |
1 |
±0.015H0 最小±0.3 |
±0.02H0 最小±0.4 |
±0.03H0 最小±0.6 |
||||||
|
2 |
±0.03H0 最小±0.6 |
±0.04H0 最小±0.8 |
±0.06H0 最小±1.2 |
|||||||
|
3 |
±0.05H0 最小±1 |
±0.07H0 最小±1.4 |
±0.09H0 最小±1.8 |
|||||||
|
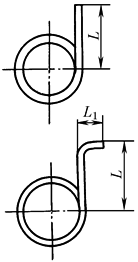
扭臂长度的极限偏差/mm |
材料直径d |
≥0.5~1 |
>1~2 |
>2~4 |
>4 |
|||||
|
|
精 度 等 级 |
1 |
±0.02L(L1) 最小±0.5 |
±0.02L(L1) 最小±0.7 |
±0.02L(L1) 最小±1.0 |
±0.02L(L1) 最小±1.5 |
||||
|
2 |
±0.03L(L1) 最小±0.7 |
±0.03L(L1) 最小±1.0 |
±0.03L(L1) 最小±1.5 |
±0.03L(L1) 最小±2.0 |
||||||
|
3 |
±0.04L(L1) 最小±1.5 |
±0.04L(L1) 最小±2.0 |
±0.04L(L1) 最小±3.0 |
±0.04L(L1) 最小±4.0 |
||||||
|
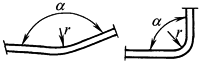
扭臂的弯曲角度α的极限偏差/(°) |
精度等级 |
1 |
2 |
3 |
||||||
|
|
±5 |
±10 |
±15 |
|||||||
|
注:1.螺旋弹簧制造精度及极限偏差适用线材截面直径≥0.5mm。 2.弹簧载荷、弹簧刚度和弹簧尺寸的极限偏差允许不对称使用,但其公差不变。 3.总圈数的极限偏差作为参考值,当钩环位置有要求时,应保证钩环位置。 4.拉伸弹簧的自由长度,指其两钩环内侧之间的长度。 5.将弹簧用允许承受的最大载荷压缩3次后,其永久变形不得大于自由高度的3%。 6.等节距的压缩弹簧在压缩到全变形量的80%时,其圈间不得接触。 |
||||||||||